
■複数部材を別々に貼るほどズレの機会が増える
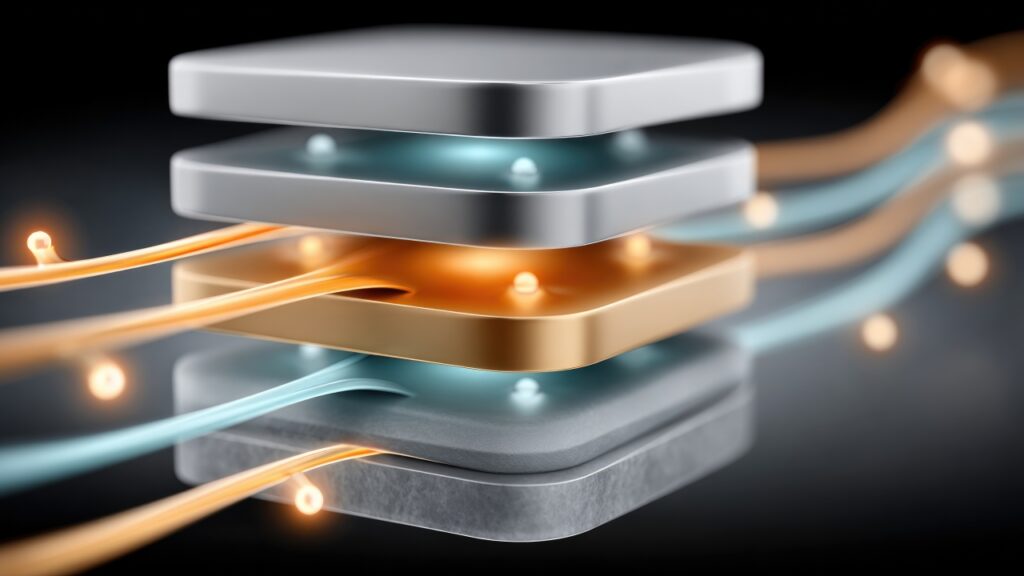
例えば、
絶縁フィルム。
TIM。
グラファイト。
粘着材。
をそれぞれ別工程で貼る。
各工程に±0.2mmの貼付誤差があるとする。
すると最終的な相対位置はさらにばらつく可能性がある。
一方、あらかじめ高精度に積層して一部材化できれば、顧客側の貼付回数を減らせる。
つまり、部材の一体化は熱性能だけでなく、位置精度安定化にも意味がある。
■ただし一体化にも限界がある
複数部材を一体化すると、
● 工程削減
● 位置精度向上
のメリットがある。
しかし、
● 厚み増加
● 反り
● 熱抵抗増加
● 剥離難易度上昇
が起こることもある。
そのため、何でも一体化すればよいわけではない。
どこまで加工メーカー側で一体化し、どこから顧客工程に残すかを考える必要がある。
■バラ品供給が量産を難しくする場合がある
数mmの小さなTIMを、袋に入れてバラ品で供給する。
顧客が一枚ずつ取り出す。
向きを確認する。
貼る。
少量なら対応できる。
しかし数量が増えると、
● ピックアップ
● 部材方向
● 異物
● 作業時間
が問題になる。
その場合、リール供給の方が自動化しやすい。
■リール供給は単なる梱包ではない
リール供給では、
部材ピッチ。
キャリア幅。
ライナー。
剥離力。
部材姿勢。
巻き方向。
などを決める必要がある。
つまりリールは、
梱包形態ではなく、設備インターフェース
である。
ここを意識すると、加工会社の役割が変わる。
■貼り合わせ精度は、最終製品の機能精度になる
絶縁材が0.5mmずれる。
TIMが0.3mmずれる。
グラファイトが0.5mmずれる。
これらは図面上の寸法不良に見える。
しかし実際には、
絶縁。
放熱。
EMI。
防水。
といった機能へ影響する。
つまり、貼り合わせ精度は外観品質ではなく機能品質である。
■貼り合わせのばらつきは温度ばらつきになる
同じ材料。
同じ製品。
なのに、
製品Aは70℃。
製品Bは75℃。
製品Cは80℃。
となる。
この原因が材料ロットではなく、貼付状態の違いということもある。
つまり量産では、
熱性能のばらつき=貼り合わせ品質のばらつき
である可能性も見る必要がある。
■検査できない不良もある
貼り付けた後、
外観はきれい。
位置も合っている。
しかし内部に小さな気泡がある。
圧縮状態が一部違う。
これは外観だけでは分からない場合がある。
そのため、すべてを完成後検査で保証するのは難しい。
量産では、検査だけでなく、不良が発生しにくい工程を作ることが重要になる。
■工程能力を見る必要がある
一個目が図面どおり。
十個目も図面どおり。
それだけでは量産安定性は分からない。
必要なのは、長期間のデータを見ることである。
位置。
厚み。
貼付精度。
気泡。
これらがどの程度ばらつくのか。
つまり量産では、平均値だけでなく分布を見る必要がある。
■金型摩耗も貼付精度へつながる
打ち抜き金型は使い続ければ摩耗する。
すると、
外形。
穴位置。
バリ。
が少しずつ変化する可能性がある。
その部材を自動貼付する場合、外形変化が画像認識や位置決めへ影響することもある。
つまり加工工程の変化が、その後の貼付工程へ連鎖する。
■材料ロット差も量産では無視できない
同じ品番の材料でも、
● 厚み
● 硬さ
● 剥離力
● 表面状態
に一定のばらつきが存在する場合がある。
試作では一つの材料ロットだけを使っている。
量産では複数ロットを使う。
そこで初めて問題が出ることがある。
つまり、試作評価は材料ロットの一例にすぎないと考える必要がある。
■作業者差を工程で吸収する
手作業が残る場合でも、作業者差をできるだけ小さくすることが重要になる。
例えば、
位置決め治具。
タブ。
貼付基準穴。
剥離しやすいライナー。
を設ける。
作業者の技能だけに頼らず、誰でも同じ状態を作りやすくする。
つまり良い工程とは、上手な人が作れる工程ではなく、普通の人でも安定して作れる工程である。
■失敗例:試作10台は成功、量産500台で温度ばらつき
開発段階では10台を手作業で組み立てた。
すべて良好な温度だった。
量産に入り、自動貼付へ変更した。
すると一部製品だけ温度が高い。
調べると、
TIM貼付位置。
圧着条件。
気泡。
にばらつきがあった。
材料は同じ。
設計も同じ。
しかし製造方法が変わったことで熱性能が変わった。
これは、試作条件を量産へそのまま置き換えられると考えた失敗である。
■失敗例:熱性能は良いが剥離できない
非常に柔らかく、熱性能の高いTIMを採用した。
試作では人がピンセットで剥がして貼れた。
しかし自動機ではライナーから安定して剥離できない。
部材がライナーへ残る。
変形する。
タクトが出ない。
結果、材料変更が必要になった。
つまり、採用判断時に供給形態を見ていなかったのである。
■失敗例:全面粘着したら気泡が増えた
位置ズレ防止のため全面粘着にした。
固定力は高くなった。
しかし大面積部材を貼ると、中央部へ気泡が残りやすくなった。
熱性能は逆に悪化した。
つまり、
固定性能を改善した結果、
接触熱性能を悪化させてしまった。
熱対策では、一つの機能改善が別の機能を壊さないかを見る必要がある。
■研究者視点:量産では「平均性能」より「ばらつき」が重要になる
試作では最高性能を確認することが重要である。
量産では、それに加えて、
最悪値。
ばらつき。
経時変化。
を見る必要がある。
例えば平均温度が70℃でも、
一部製品が85℃になるなら問題になる。
つまり量産では、最高性能ではなく、最低保証性能をどう作るかが重要になる。
■現場視点:完成品を見るだけではなく、貼付工程を見る
温度不良が出た。
材料を変更する。
その前に、貼付工程を見る。
剥離角度。
吸着方法。
貼付速度。
ローラー圧力。
作業者動作。
を見る。
すると原因が材料ではなく工程にあることがある。
熱問題でも、現物・現場・現工程を見ることが重要である。
■OTIS視点:量産貼り合わせはOTISの主戦場
材料メーカーは、高性能な材料を開発する。
装置メーカーは、高性能な貼付設備を作る。
その間に必要なのが、
設備で扱える形に材料を変えること
である。
OTISが担えるのは、
● 外形設計
● 部分粘着
● ハーフカット
● キャリア設計
● リール化
● 積層
● 位置精度管理
などによって、材料を量産工程へつなぐこと。
ここは加工会社の価値が最も出やすい領域の一つである。
■図面どおりに切るだけでは足りない
顧客から図面を受け取る。
そのまま加工する。
もちろん、それも重要である。
しかし量産性まで考えるなら、
「この細い形状では剥離時に変形しませんか」
「この全面粘着では気泡が残りませんか」
「この部材はリール化した方が自動化しやすくありませんか」
という提案ができる。
つまり加工会社は、図面を再現する会社から、量産工程を成立させる会社へ進める。
■加工会社と設備メーカーをつなぐ意味
自動化を成立させるには、
部材だけでは足りない。
設備だけでも足りない。
部材と設備の相性が必要になる。
例えば、
OTIS
→ リール部材を設計・加工
設備メーカー
→ 剥離・吸着・貼付装置を設計
顧客
→ 実際の量産条件を提示
この三者で設計すれば、量産立ち上げの精度を高められる。
つまり、部材+設備+顧客工程を一体で見ることが重要になる。
■OTISでできること
OTISでは、
● 高精度打ち抜き
● 薄膜加工
● 微細加工
● TIM加工
● グラファイト加工
● 絶縁フィルム加工
● 粘着材加工
● 部分粘着
● 開口加工
● スリット加工
● ハーフカット
● 高精度ラミネート
● 異種材料積層
● キャリア設計
● リール・ツー・リール加工
● 自動貼付向け部材設計
● 画像検査
● 量産条件の安定化
などによって、熱対策材料を量産貼付しやすい部材へ加工することができる。
■OTISの専門外
OTISは、
● 自動貼付装置そのものの設計・製造
● ロボット制御
● 画像認識アルゴリズムそのものの開発
● 熱材料そのものの開発
を専門とする会社ではない。
必要に応じて、設備メーカー、材料メーカー、顧客と協業する。
OTISが担うべきなのは、材料と量産設備の間で、部材側を成立させることである。
■まとめ:試作で貼れたことは、量産できる証明ではない
試作では、人が補正できる。
位置がずれれば直す。
気泡があれば抜く。
剥がれなければゆっくり剥がす。
しかし量産では、その判断を毎回人に頼ることはできない。
必要なのは、
位置が合う。
気泡が入りにくい。
剥がしやすい。
吸着しやすい。
変形しにくい。
自動で貼れる。
そして何万個作っても同じ状態になる。
という部材と工程である。
つまり、熱対策材料の量産化では、材料性能だけでは足りない。
貼り合わせそのものを設計しなければならない。
試作で一個うまく作ることと、量産で一万個同じ状態を作ることは、
まったく別の技術である。
そして熱性能を製品性能として成立させるためには、後者の技術が必要になる。
だから量産時の熱対策では、
「この材料は冷えるか」だけでなく、「この材料を毎回同じ状態で貼れるか」
まで考えて、初めて設計が完成するのである。
コラム監修:角本 康司 (オーティス株式会社)
語学留学や商社での企画開発を経て2011年にオーティス株式会社入社。経営企画部を中心に製造・技術部門も兼任し、2018年より代表取締役として事業成長と組織強化に努めている。
※本記事は教育・啓発を目的とした一般的な技術解説であり、特定企業・製品・技術を示すものではありません