■自動化では、部材そのものが設備部品になる
手作業では、人が部材を見て判断する。
少しずれていれば直す。
剥がれにくければ角度を変える。
柔らかければ丁寧に持つ。
しかし自動機は違う。
一定の場所に部材がある。
一定の形状である。
一定の姿勢である。
一定の力で剥がれる。
これを前提に動く。
つまり自動化では、熱対策部材そのものが、
設備が扱うためのインターフェース部品になる。
■「バラ品で納品できる」は量産価値とは限らない
小型TIMを一枚ずつ打ち抜く。
袋へ入れる。
顧客へ納品する。
少量試作なら問題ない。
しかし量産では、
袋から取り出す。
表裏を確認する。
向きを確認する。
位置を合わせる。
という作業が必要になる。
数量が増えるほど、工数も増える。
そのため顧客が自動化したい場合、
バラ品で供給できることより、設備へそのまま投入できること
の方が価値になる場合がある。
■リール供給は自動化の代表的な方法
小型部材をキャリア上へ一定ピッチで配置し、長尺のリール状態で供給する。
設備はリールを送りながら、
部材を剥がす。
吸着する。
位置補正する。
ワークへ貼る。
ことができる。
これによって、
● 部材方向をそろえられる
● 一定位置から取り出せる
● 連続供給できる
● 人が部材を並べる必要がない
というメリットがある。
つまりリール供給は、単なる包装方法ではない。
自動化設備へ部材を接続する方法なのである。
■リール化すれば何でも自動化できるわけではない
部材をリールへ並べれば終わりではない。
例えば、
部材ピッチがばらつく。
キャリア上で部材が動く。
剥離力が大きすぎる。
部材が巻き癖で反る。
こうした問題があると、自動化は安定しない。
つまりリール供給には、
● ピッチ
● キャリア幅
● 巻き方向
● ライナー
● 剥離力
● 部材姿勢
まで含めた設計が必要になる。
■剥離できなければ、自動化は始まらない
自動貼付工程では、まず部材をライナーから剥がす必要がある。
ところが高粘着材料や柔らかいTIMでは、部材がライナーへ強く残ることがある。
人なら、
角を持つ。
ゆっくり剥がす。
別方向から剥がす。
ことができる。
しかし自動機では、一定条件で安定して剥離できる必要がある。
つまり、
剥離性も部材性能の一部 である。
■剥離力が強すぎても、弱すぎても困る
剥離力が強いと、
● 部材が残る
● 変形する
● 伸びる
● 設備停止につながる
可能性がある。
一方で弱すぎると、
● 搬送中に部材がずれる
● リール内で移動する
● 途中で剥がれる
可能性がある。
つまり必要なのは、強い剥離でも弱い剥離でもない。
量産設備に合った、安定した剥離力である。
■ライナーの材質も自動化性能を左右する
同じ粘着材料でも、
紙系ライナー。
PETライナー。
表面処理の違うライナー。
によって剥離挙動が変わる。
さらに、
● 剛性
● 厚み
● 帯電性
● 巻き癖
も違う。
そのため製品には残らないライナーであっても、自動化では非常に重要である。
顧客にとって不要になる材料が、量産設備では重要部品になる。
■剥離時に部材が変形することがある
薄いTIM。
グラファイト。
細長い絶縁フィルム。
これらは剥離時の力によって変形しやすい。
例えば細長いグラファイトをライナーから剥がす。
端から引っ張られる。
その瞬間に部材が伸びたり曲がったりする。
設備は正しい位置を吸着したつもりでも、実際の部材形状が変わっている。
すると貼付精度が悪化する。
つまり、加工後の形状だけでなく、剥離中にも形状を維持できるかを見る必要がある。
■吸着できなければ搬送できない
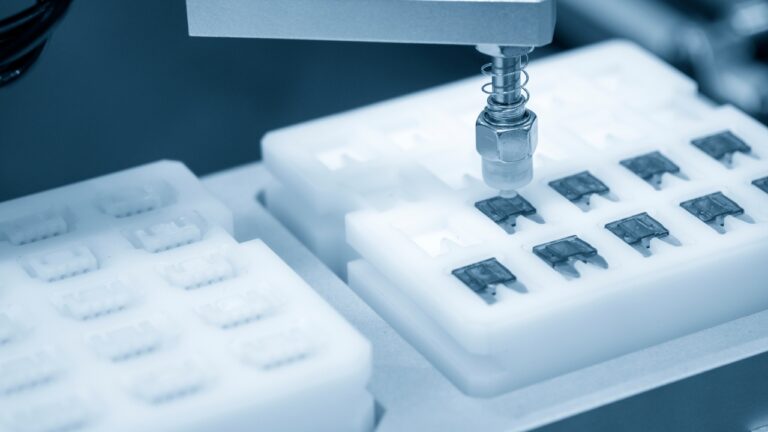
多くの自動貼付設備では、真空吸着ヘッドで部材を持つ。
しかし、
● 発泡材
● 多孔質材料
● 柔らかいTIM
● 表面凹凸が大きい材料
では、真空が漏れて安定吸着できないことがある。
吸着できない部材は、
落ちる。
傾く。
位置がずれる。
そのため、熱性能には関係なくても、量産では大きな問題になる。
■薄い部材では、吸着そのものが変形原因になる
薄膜フィルムを強く真空吸着すると、吸着穴部分へ材料が引き込まれることがある。
すると部材が波打つ。
反る。
そのまま貼付すると、
● 気泡
● シワ
● 位置ズレ
につながる。
つまり、
持つための力が、部材品質を壊す
こともある。
自動化では、吸着方法と部材設計を一緒に考える必要がある。
■吸着ヘッドとの相性もある
一つの吸着ヘッドで、すべての材料を扱えるとは限らない。
例えば、
大きな平面吸着。
小さな点吸着。
多孔質吸着。
静電吸着。
など方式によって向き不向きがある。
つまり、
「この部材をどう持つか」
は設備メーカーだけの問題ではない。
材料や形状を決める段階から考える価値がある。
■画像認識できなければ、正確に貼れない
自動貼付では、カメラで部材位置やワーク位置を認識することが多い。
しかし材料によっては認識しにくい。
例えば、
透明フィルム。
黒色グラファイト。
鏡面金属箔。
透明粘着材。
これらは、
輪郭が見えにくい。
光が反射する。
背景と同化する。
ことがある。
その結果、設備側の位置補正が安定しない。
■熱的に不要でも、認識用形状が必要になることがある
例えば熱性能だけを考えれば完全な長方形でよい。
しかし画像認識のために、
● 小さな切り欠き
● 認識穴
● 非対称部
● タブ
を付ける。
こうすることで設備が部材方向を認識しやすくなる。
つまり量産では、
機能として不要な形状が、自動化には必要
になることがある。
これは設計段階で知っておくべき重要な点である。
■透明材料は特に自動認識が難しい場合がある
透明な絶縁フィルムは、製品としては非常に使いやすいことがある。
しかしカメラから見ると、背景との差が小さい。
照明条件によっては輪郭がほとんど見えない。
すると、
部材を見つけられない。
位置を補正できない。
という問題が起きる。
この場合、
形状変更。
キャリア色の変更。
マーク追加。
などで対応することがある。
つまり自動化では、部材単体だけでなく背景まで含めて認識系を設計する必要がある。
■左右対称形状は誤認識の原因になる
完全な左右対称形状は、設備から見ても方向が分かりにくい。
例えば表裏は違うのに、輪郭は同じ。
すると逆向きに貼っても検知しにくい。
そこで、
一か所だけ形状を変える。
穴位置を非対称にする。
タブを付ける。
といったポカヨケを行う。
量産自動化では、間違えられない形にすることも品質設計になる。
■細長い形状は自動化難易度が高くなる
熱を横方向へ逃がすため、グラファイトや金属箔を細長く設計することがある。
熱設計としては合理的である。
しかし自動化では、
● 剥離時に曲がる
● 吸着しにくい
● 回転しやすい
● 貼付時にシワが入る
という問題が起きやすい。
つまり、
熱的に良い形状が、設備的には難しい形状
になることがある。
ここで設計の最適化が必要になる。
■細いブリッジ部は搬送で切れることがある
異形状の絶縁フィルムなどでは、細い部分を残した形状がある。
静止状態では問題ない。
しかし剥離・吸着・搬送中に応力がかかると、その細い部分が伸びたり切れたりする。
そのため、
製品使用時に必要な形。
加工時に必要な形。
搬送時に必要な強度。
をすべて考える必要がある。
■キャリアを残すという考え方
非常に柔らかい部材や薄い部材では、完成形のまま剥離すると変形する場合がある。
そこで周囲にキャリア部分を残し、貼付直前まで部材を支持する方法がある。
あるいは複数部材を一枚のキャリアで保持する。
これによって、
搬送安定性。
位置精度。
剥離安定性。
を高められることがある。
つまり加工形状には、最終製品には残らない工程用形状も重要になる。
■ハーフカットは自動化との相性がよい
粘着材やフィルムをハーフカットし、ライナーを残した状態で供給する。
すると部材がライナー上で位置を維持できる。
設備は必要なタイミングで一個ずつ剥離できる。
つまりハーフカットは、
単なる加工方法ではなく、
自動化供給を成立させるための加工技術
でもある。
■部材ピッチは設備タクトに影響する
リール上の部材ピッチが大きすぎると、材料の無駄が増える。
小さすぎると、
剥離部が干渉する。
吸着スペースが足りない。
設備認識が難しい。
などの問題が起きる。
つまりピッチは材料歩留まりだけではなく、
設備動作とのバランス
で決める必要がある。
■キャリア幅も設備仕様になる
狭いキャリアは材料使用量を減らせる。
しかし搬送安定性が悪くなる場合がある。
広いキャリアは搬送しやすい。
しかし材料費や設備サイズへ影響する。
つまり、
部材単価を下げる設計と、設備安定性を上げる設計が一致するとは限らない。
ここも全体最適が必要になる。
■巻き方向を間違えるだけで設備に入らないことがある
リール供給では、
部材表裏。
巻き内・巻き外。
先頭方向。
が重要になる。
顧客設備は決められた向きでしか部材を取れない場合がある。
つまり、
「同じ部材だからどちら向きでもよい」
ではない。
巻き方向そのものが製品仕様になる場合がある。
■巻き径が部材へ影響する場合もある
リール径が小さいと、薄膜材料へ強い曲げ癖がつく場合がある。
部材を取り出した後も反りが残る。
すると、
吸着しにくい。
ワークへ全面接触しにくい。
という問題が起こる。
つまりリール設計では、
梱包サイズだけでなく、部材の曲げ特性まで見る必要がある。
■静電気も自動化を止める
フィルムやライナーを高速で剥離すると、静電気が発生する場合がある。
静電気によって、
部材が剥離位置から飛ぶ。
ライナーへ再付着する。
異物を吸着する。
搬送ヘッドへ張り付く。
ことがある。
特に薄いフィルムほど影響を受けやすい。
つまり自動化では、
機械精度だけでなく、静電気管理 も重要になる。
■異物は設備停止の原因にもなる
部材端部からカスが出る。
粘着剤が糸引きする。
剥離時に材料片が残る。
すると、
吸着ヘッドへ付着する。
画像認識を妨げる。
次の製品へ転写する。
などの問題が起こる。
つまり加工品質の悪化は、一個の不良だけでなく、設備全体へ不良を広げる可能性がある。
■材料の粘着剤がはみ出すと自動機が汚れる
高温や圧力によって粘着剤が端面からはみ出す場合がある。
その状態で連続加工すると、
ローラー。
ガイド。
吸着ヘッド。
へ粘着剤が付着する。
すると設備停止や清掃が必要になる。
つまり量産では、
一個の貼付性能だけでなく、長時間設備を汚さず動かせるか
■前編のまとめ:自動化では、部材そのものが設備部品になる
手作業なら、人が見て判断できる。
ずれていれば直す。剥がれにくければ角度を変える。
しかし自動機は、一定の形状・一定の姿勢・一定の剥離力を前提に動く。
その前提から外れた部材は、性能が高くても扱えない。
剥がせない。
持てない。
持てても変形する。
カメラが見つけられない。
細長い形状は曲がる。
巻き癖で反る。
静電気で飛ぶ。
粘着剤が設備を汚す。
どれも熱伝導率とは関係がない。
しかし、どれも量産では致命的になる。
つまり、
熱的に最適な形状が、設備的に最適とは限らない。
後編では、ここから先の判断を見ていく。
タクト。設備停止率。総コスト。
そして、実際に起きた失敗事例と、加工会社が担える領域。
コラム監修:角本 康司 (オーティス株式会社)
語学留学や商社での企画開発を経て2011年にオーティス株式会社入社。経営企画部を中心に製造・技術部門も兼任し、2018年より代表取締役として事業成長と組織強化に努めている。
※本記事は教育・啓発を目的とした一般的な技術解説であり、特定企業・製品・技術を示すものではありません