
■なぜ熱対策部材は自動化しにくいのか
熱対策部材には、自動化と相性の悪い特徴が多い。
柔らかいTIM。
薄いグラファイト。
透明な絶縁フィルム。
細長い金属箔。
微小な粘着部材。
これらは、
つかみにくい。
見えにくい。
変形しやすい。
剥がしにくい。
つまり自動化では、材料性能とは別の「扱いやすさ」が必要になる。
自動化に必要なのは、機能性能+ハンドリング性能である。
■バラ品供給では人の判断が残る
小型TIMを袋に入れて納品する。
顧客は、
一枚取る。
表裏を見る。
方向を見る。
位置を合わせる。
貼る。
必要がある。
作業者は自然に補正する。
少し曲がっていれば直す。
二枚重なっていれば分ける。
しかし自動機には、こうした判断をさせにくい。
つまりバラ品は部品としては完成していても、
量産工程への接続は完成していない場合がある。
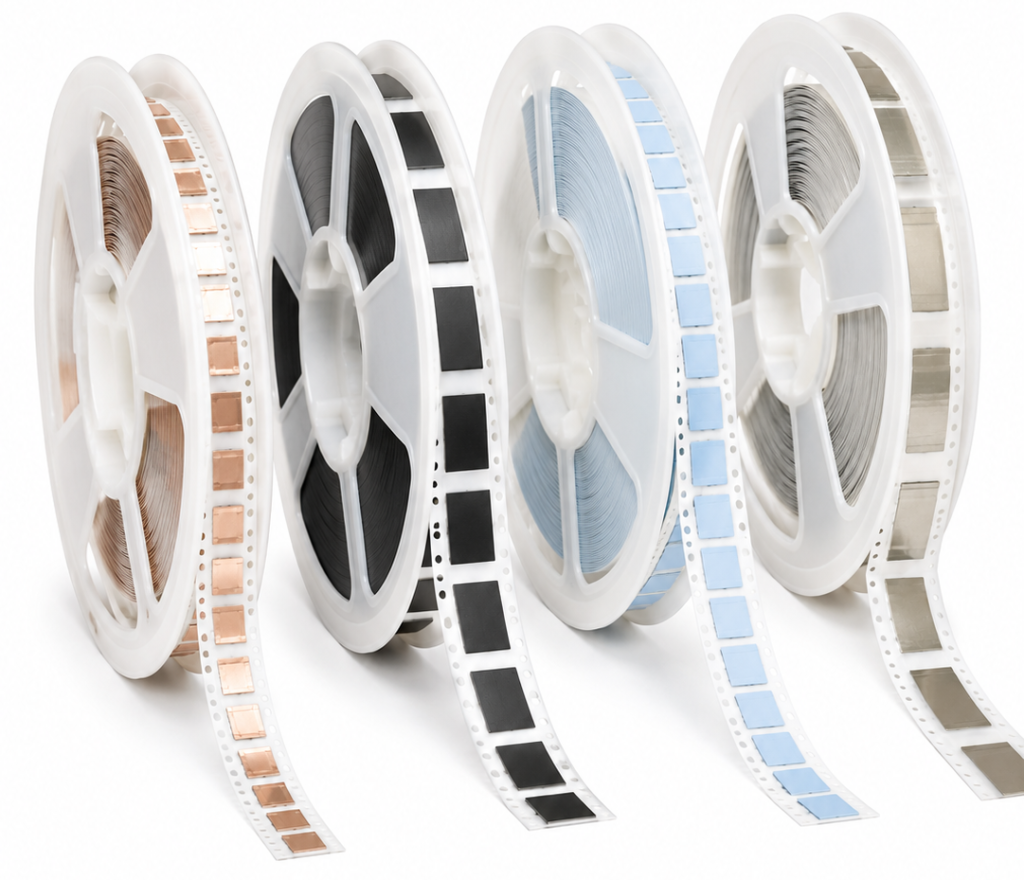
■リール供給は「部材の住所を決める」
リール上では、
何mmピッチ。
どの向き。
どの位置。
というルールで部材を配置する。
設備から見ると、
「次の部材は必ずここにある」
という状態になる。
これは非常に重要である。
自動化では、部材そのものの精度に加えて、部材がどこに存在するかの再現性が必要だからである。
■リール供給では向きを固定できる
異形状部材には方向がある。
上下。
左右。
表裏。
がある。
バラ品では混在しやすい。
一方、リール上で一定方向に配置すれば、設備は向きを確認する工程を減らせる。
つまりリール供給は、部材姿勢を標準化する技術でもある。
■小さい部材ほどリール供給の価値が高い
50mm角の部材なら、手で扱いやすい。
3mm角。
5mm角。
になると、
取りにくい。
落とす。
二枚重なる。
静電気で付着する。
という問題が増える。
つまり部材が微細化するほど、
「作れること」より「扱えること」が難しくなる。
リール供給は、この問題を解決する手段の一つになる。
■薄膜部材もリール供給と相性がよい
薄いフィルムを一枚ずつ剥がす。
丸まる。
シワになる。
静電気で指へ付く。
しかしライナー上に保持されていれば、形状を維持しやすい。
設備が剥離直後に貼れば、空中搬送時間も短くできる。
つまりリール供給は、薄膜部材を安定した姿勢で量産工程へ渡す方法になる。
■リール化は単なる「巻くこと」ではない
部材をライナーに並べる。
巻く。
それだけでは自動化できない。
必要なのは、
ピッチ。
キャリア幅。
ライナー材質。
剥離力。
巻き方向。
巻き径。
部材位置。
を決めることである。
つまりリール供給そのものが、一つの設計業務になる。
■ピッチ設計が重要
部材間ピッチを広くする。
設備は取りやすい。
しかしキャリア材料を多く使う。
リール長も長くなる。
ピッチを狭くする。
材料歩留まりは良い。
しかし、
剥離スペースが少ない。
吸着ヘッドが干渉する。
カメラ認識しにくい。
可能性がある。
つまりピッチは、材料歩留まりと設備安定性のバランスで決める必要がある。
■キャリア幅も設備仕様に合わせる
狭いキャリア。
材料使用量は減る。
しかし、
蛇行しやすい。
剛性が不足する。
ガイドしにくい。
広いキャリア。
搬送は安定。
しかし材料使用量が増える。
つまり、最小幅が最適とは限らない。
必要なのは、設備が安定して搬送できる幅である。
■ライナー材質で自動化適性が変わる
PETライナー。
紙ライナー。
表面処理違い。
によって、
剛性。
剥離力。
帯電性。
寸法安定性。
が変わる。
つまり製品には残らないライナーが、設備性能を大きく左右する。
これは自動化部材の特徴の一つである。
■剥離力を設計する
粘着部材は、ライナーから剥がれなければ設備が止まる。
しかし簡単に剥がれすぎても、搬送途中で脱落する。
つまり必要なのは、
強い粘着。
弱い粘着。
ではない。
設備条件に合った安定した剥離挙動である。
■剥離角度で部材挙動が変わる
ライナーを180度近く折り返して剥離する。
小さな角度で剥がす。
によって部材へかかる力が違う。
特に、
薄いグラファイト。
細いTIM。
柔らかい粘着部材。
では、剥離時の力で部材が変形する。
つまり、リール部材設計では、材料をどう剥がすかまで考える必要がある。
■剥離方向と形状を合わせる
細長い部材を長手方向から剥がす。
大きな変形が起こる。
短手方向から剥がす。
安定する。
ということがある。
つまり同じ部材でも、
ライナー上の向きを90度変えるだけで量産性が変わる場合がある。
このため、材料歩留まりだけで配置方向を決めてはいけない。
■吸着できる形状にする
自動機では真空吸着を使うことが多い。
しかし部材中央に大きな穴がある。
細すぎる。
多孔質。
では吸着しにくい。
そこで、
一時的にキャリアを残す。
吸着用タブを付ける。
吸着面積を確保する。
といった方法を考える。
つまり、製品形状だけでなく、搬送形状を設計する。
■工程用タブという考え方
最終製品には不要。
しかし自動化には必要。
例えば、
吸着用タブ。
認識用タブ。
剥離用タブ。
を付ける。
貼付後に除去する。
つまり部材には、完成後の形と、工程中に必要な形がある。
この二つを分けて考えることが、自動化設計では重要になる。
■キャリアを残して搬送する
非常に薄いフィルム。
柔らかいTIM。
単体では形状を維持できない。
そこで周囲の不要部分をあえて残す。
キャリアとして支持する。
顧客貼付時に必要部分だけ剥離する。
つまり、不要部分を工程機能へ変えることもできる。
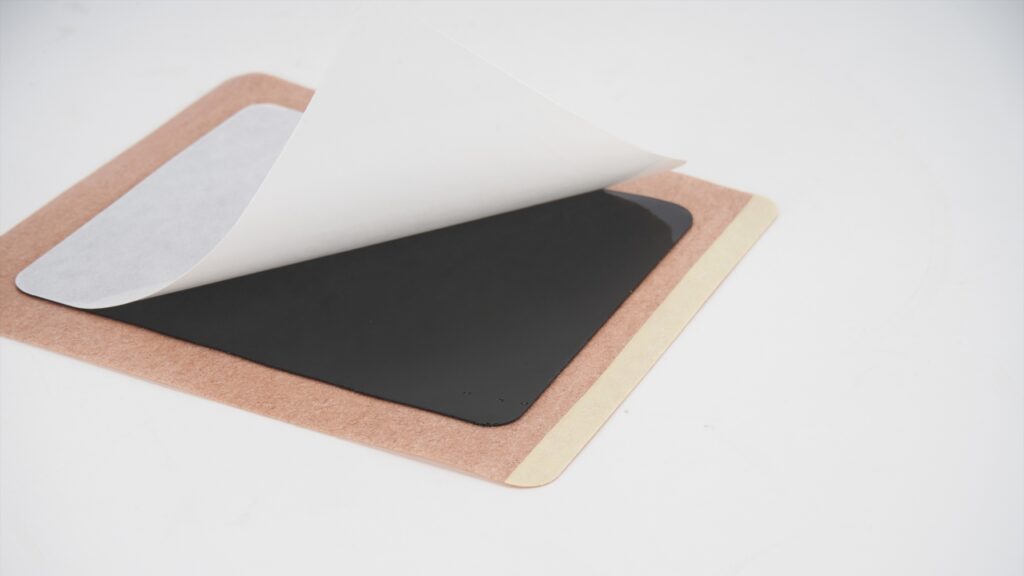
■ハーフカットはリール供給の基盤技術
製品層だけを切る。
ライナーは残す。
これにより、
部材を一定位置に保持できる。
搬送できる。
連続供給できる。
つまりハーフカットは、単なる加工方法ではなく、自動化供給を成立させるための構造である。
■ハーフカット精度が自動化安定性に影響する
切り込みが深すぎる。
ライナーが傷つく。
搬送中に切れる。
浅すぎる。
製品が完全に分離しない。
剥離時に引っ張られる。
つまりハーフカット深さも、自動機で安定剥離するための重要条件になる。
■カス上げも自動化品質に直結する
不要部分を除去する。
しかし小さなカスが残る。
設備へ流れる。
吸着ヘッドへ付く。
画像認識を邪魔する。
つまりリール品では、
不要部分を完全に除去した状態で供給する
ことが必要になる。
■粘着剤の糸引きが設備を止める
ライナーから部材を剥離する。
粘着剤が糸を引く。
設備へ付着。
次の部材へ転写。
長時間運転すると設備が汚れる。
つまり、短時間の評価では問題なくても、
連続運転で問題が出ることがある。
自動化では、
一個の品質より連続稼働品質
が重要になる。
■静電気対策も必要
フィルムとライナーを高速剥離。
静電気が発生。
部材が、
ライナーへ再付着。
ヘッドへ付着。
別方向へ飛ぶ。
異物を吸着。
する可能性がある。
つまりリール供給では、
材料。
剥離速度。
湿度。
除電。
まで考える必要がある。
■軽い部材ほど静電気影響が大きい
金属ブロックなら静電気で飛ばない。
数十μmのフィルムは軽い。
非常に小さな力で動く。
つまり薄膜・微細化が進むほど、
静電気が量産工程の支配要因になることがある。
■画像認識しやすい形状にする
設備は、
部材位置。
方向。
ワーク位置。
をカメラで確認することがある。
しかし、
透明フィルム。
黒いグラファイト。
鏡面金属箔。
は認識しにくい場合がある。
そこで、
認識穴。
切り欠き。
マーク。
キャリア輪郭。
を使う。
つまり、
機械が見つけやすい形状へすること
も自動化対応である。
■透明部材ではキャリアを認識させる方法もある
透明フィルム自体をカメラで見つけるのは難しい。
そこでライナー側に基準マークを持たせる。
設備はマークから部材位置を推定する。
つまり最終部材そのものではなく、
供給体全体で認識性を作る
という考え方もできる。
■非対称形状で誤方向を防ぐ
完全対称形状。
設備は180度反転しても同じに見える。
しかし実際には粘着面や機能面が違う。
そこで一か所だけ切り欠きを変える。
穴を非対称にする。
すると設備が方向を判別できる。
つまり、
微小な形状変更が大きなポカヨケになる。
■部材形状を自動化のために変える
顧客図面どおりの形状は、製品として正しい。
しかし自動化には扱いにくい。
この場合、
機能に影響しない範囲で、
角R変更。
タブ追加。
幅変更。
認識形状追加。
を提案する。
つまり加工会社が、
自動化前提のDFMを提案する価値
がある。
■「設備で何とかする」だけでは高コストになることがある
部材が扱いにくい。
設備側で、
複雑な吸着ヘッド。
高性能画像認識。
特殊ロボット。
を追加する。
できるかもしれない。
しかし設備費が大きくなる。
一方、部材形状を少し変えるだけで簡単な設備で対応できる場合がある。
つまり、
部材側の工夫で設備を簡単にする
ことは非常に重要である。
■自動化は設備と部材の共同設計
設備メーカーだけが自動化を考える。
部材メーカーは部材だけ作る。
では、境界で問題が起こりやすい。
重要なのは、
設備側が必要とする、
ピッチ。
剥離方向。
吸着位置。
認識方法。
を部材設計へ反映すること。
つまり自動化とは、
設備設計と部材設計の共同作業
である。
■前編のまとめ:設備が失敗しにくい状態を、部材側で作る
熱対策部材には、自動化と相性の悪い特徴が多い。
柔らかい。薄い。透明。細長い。小さい。
つかみにくく、見えにくく、変形しやすく、剥がしにくい。
だから必要なのは、機能性能に加えたハンドリング性能である。
リール供給は、その答えの一つになる。
一定ピッチ、一定方向、一定位置に部材を並べる。
設備から見れば、次の部材は必ずそこにある。
しかし、巻けば終わりではない。
ピッチが狭すぎれば吸着ヘッドが干渉する。
キャリアが細すぎれば蛇行する。
ライナーを変えるだけで、剥離力も帯電性も変わる。
剥離角度が合わなければ、部材はその場で変形する。
細長い部材は、向きを90度変えるだけで量産性が変わる。
さらに、吸着できなければ運べない。
見つけられなければ貼れない。
だから工程用タブを足し、認識穴を開け、形を非対称にする。
最終製品には不要でも、工程中には必要な形がある。
つまり、
自動化は設備側だけの仕事ではない。
部材形状を少し変えるだけで、設備を簡単にできることがある。
中編では、では実際にどの供給形態を選び、
顧客へ届くまでどう守るかを見ていく。
コラム監修:角本 康司 (オーティス株式会社)
語学留学や商社での企画開発を経て2011年にオーティス株式会社入社。経営企画部を中心に製造・技術部門も兼任し、2018年より代表取締役として事業成長と組織強化に努めている。
※本記事は教育・啓発を目的とした一般的な技術解説であり、特定企業・製品・技術を示すものではありません