
■長尺でピッチを維持する難しさ
100個なら合う。
10000個では少しずれる。
原因は、
材料伸び。
張力。
送り。
温度。
など。
つまりリール・ツー・リールでは、一個精度ではなく、
長尺全体の累積精度を見る必要がある。
■張力管理がピッチ精度へつながる
キャリアを強く引っ張る。
伸びる。
その状態で部材を配置。
張力を解放。
ピッチが変わる。
つまり長尺供給では、
張力管理が顧客設備との位置精度を決める。
■材料ロット差も剥離性へ影響する
同じ粘着材。
別ロット。
剥離力が少し違う。
自動機ではその小さな差が、
剥離成功。
剥離失敗。
を分ける可能性がある。
だから設備条件に余裕を持たせることが重要になる。
■工程窓を広げる
剥離速度。
角度。
圧力。
多少変わっても安定して動く。
この状態が望ましい。
特定一点の条件でしか動かない部材は量産に弱い。
つまり自動化対応では、最適条件より安定条件を作ることが重要になる。
■設備メーカーとの連携が重要
部材側だけで自動化を完成させることは難しい。
設備メーカーには、
ロボット。
吸着。
認識。
貼付。
のノウハウがある。
OTISには、
材料。
加工。
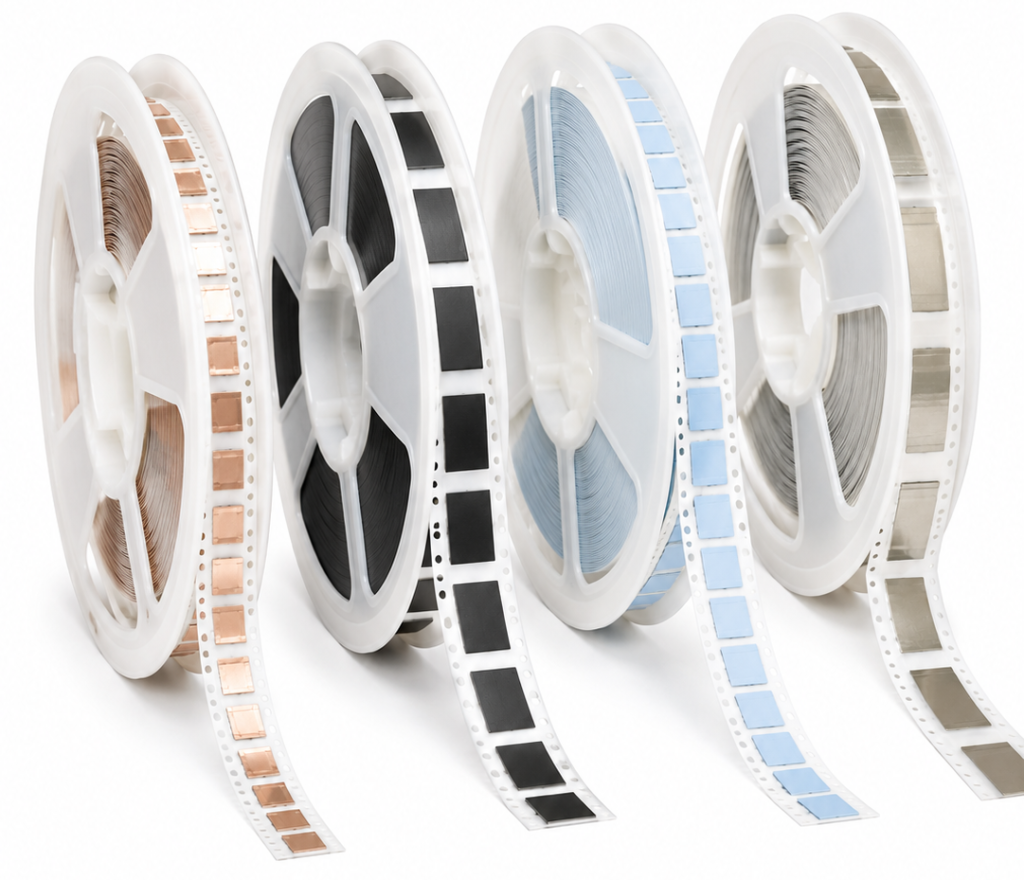
リール。
のノウハウがある。
両者を組み合わせる。
つまり、部材加工会社と設備メーカーの協業が自動化では大きな価値を持つ。
■顧客を含めた三者連携
OTIS。
設備メーカー。
顧客。
この三者で、
部材形状。
設備タクト。
貼付位置。
品質要求。
を決める。
すると手戻りを減らしやすい。
つまり自動化は、
部材メーカーから顧客へ一方的に納品するモデルではなく、
共同工程設計
になる。
■設備メーカーに部材を見せるタイミング
製品設計が完成。
量産直前。
初めて設備メーカーへ部材を見せる。
では遅い場合がある。
設計初期から、
この部材は吸着できるか。
剥離できるか。
を見る。
すると形状変更余地が大きい。
つまり、
自動化検討はできるだけ早く始める。
■失敗例:高性能TIMをリール化したが剥がれない
熱性能は良好。
打ち抜き精度も良好。
リール化。
しかし自動機でライナーから剥離しない。
材料が柔らかく、ライナーへ残る。
結果として、
ライナー変更。
剥離方向変更。
が必要になった。
つまり、製品性能だけで供給設計を決めたことが失敗だった。
■失敗例:小型フィルムを吸着すると変形する
薄い絶縁フィルム。
真空吸着。
中央部が吸着穴へ引き込まれる。
貼付時にシワ。
そこでキャリアを残して搬送へ変更。
つまり、単体部材を直接扱うより、工程用支持体を持たせる方が安定した。
■失敗例:透明部材を設備が認識できない
寸法は高精度。
しかしカメラから見えない。
設備停止。
認識穴を追加。
キャリアにマークを追加。
すると安定。
つまり、機械が見えることも製品設計条件だった。
■失敗例:材料歩留まり優先でピッチを詰めすぎる
キャリア材料を減らすため、部材間ピッチを最小化。
設備で剥離スペース不足。
吸着ヘッド干渉。
結局ピッチを広げる。
つまり、材料歩留まりの局所最適が、自動化全体を悪化させた。
■失敗例:設備完成後に巻き方向が合わない
リール品完成。
設備も完成。
しかし部材面方向が設備仕様と逆。
巻き直しでは品質保証が難しい。
工程変更。
つまり、供給仕様確認が遅れたことで手戻りが発生した。
■失敗例:工場内では良好、輸送後に剥離力が変わる
出荷前設備テスト。
問題なし。
高温物流。
粘着材状態変化。
顧客設備で剥離不良。
つまり、物流も自動化工程の前工程として考える必要があった。
■研究者視点:自動化では「動いている材料」を見る
材料カタログでは、
厚み。
粘着力。
熱伝導率。
を測る。
しかし自動化では、
高速で剥離したとき。
曲げたとき。
吸着したとき。
加速したとき。
の挙動が重要になる。
つまり自動化部材では、静的物性だけでなく動的挙動を見る必要がある。
■現場視点:設備停止の瞬間を見る
自動化不良が出る。
データだけで考えない。
設備を見る。
どこで止まる。
部材がどう残る。
どこでずれる。
どの速度で失敗する。
を見る。
すると、
材料。
形状。
ライナー。
設備。
どちらを改善すべきかが見えやすい。
■OTIS視点:リール供給は「加工後のサービス」ではない
打ち抜き加工が完成。
最後にリールへ巻く。
という考え方では弱い。
最初から、
どう剥がすか。
どう吸着するか。
どう認識するか。
どう貼るか。
を考えて、
形状。
ライナー。
ピッチ。
を決める。
つまりリール供給は、加工設計そのものの一部である。
■OTISは設備を作らなくても自動化へ貢献できる
OTISは自動貼付設備メーカーではない。
しかし、
設備が扱いやすい部材を作る。
リール供給する。
位置認識しやすい形状にする。
剥離安定性を高める。
ことはできる。
つまり、
自動化装置の中ではなく、自動化装置へ入る直前の部材を設計する。
ここがOTISの領域になる。
■「設備を売る会社」と組む
OTISがリール部材を作る。
設備メーカーが貼付装置を作る。
顧客へ、
部材+設備
として提案する。
こうすれば顧客は、
材料だけ購入。
設備だけ購入。
して自分でつなぐ必要が減る。
つまりOTISは、自動化設備メーカーとの協業によって提案範囲を広げることができる。
■顧客に売るのは部材ではなく工程改善
リール化すると、
人員削減。
作業時間短縮。
位置精度向上。
異物削減。
トレーサビリティ向上。
が期待できる。
つまり顧客へ提案する価値は、「リール品です」ではない。
「この工程を自動化し、安定させられます」である。
■人手不足への対応にもなる
製造現場では、人材確保が難しくなる。
特に、
細かい部材を一枚ずつ貼る。
目視で方向確認。
といった作業は、自動化対象になりやすい。
つまりリール供給は、
熱対策だけではなく、
将来の労働力不足への製造対応
にもなる。
■人をなくすことだけが自動化ではない
熟練作業者が、
位置調整。
気泡抜き。
異物確認。
を行っている。
そのノウハウを部材設計と設備条件へ移す。
つまり自動化とは、単なる省人化ではない。
人の技能を再現可能な工程へ変えることでもある。
■品質安定化が最大の目的になる場合もある
作業者Aは上手い。
Bは少しずれる。
自動機なら位置精度を一定にできる。
つまり数量がそれほど多くなくても、
品質ばらつき低減のために自動化する価値がある。
■トレーサビリティとも相性がよい
リール単位。
ロット単位。
位置単位。
で情報を管理する。
設備と連携すれば、
どの部材がどの製品へ貼られたか。
を記録できる可能性がある。
つまり自動化供給は、品質履歴管理にもつながる。
■画像検査データとリール位置を結びつける
加工時に各部材を画像検査。
リール位置を記録。
顧客設備がその情報を利用。
という仕組みも考えられる。
つまりリールは、物理的な供給媒体だけでなく、
品質情報を紐づける単位にもなり得る。
■将来は部材と設備のデータ連携が重要になる
部材品番。
ロット。
加工条件。
検査結果。
設備貼付条件。
をつなげる。
すると、
どの条件で不良が出やすいか。
分析できる。
つまり自動化が進むほど、部材加工会社もデータ工程へ関わる可能性が高くなる。
■OTISでできること
OTISでは、
● リール・ツー・リール加工
● リール供給設計
● キャリア設計
● ライナー選定・構成検討
● ピッチ設計
● 巻き方向設計
● ハーフカット
● 高精度打ち抜き
● 微細加工
● 薄膜加工
● 高精度ラミネート
● 異形状積層
● 部分粘着
● 認識用形状の加工
● 自動吸着を考慮した形状提案
● 画像検査
● 長尺ピッチ管理
● 異物管理
● 顧客設備を考慮した供給形態設計
● 試作から量産自動化への工程設計
などを組み合わせ、熱対策部材を自動化工程へ接続しやすい状態へ変えることができる。
■OTISの専門外
OTISは、
● 自動貼付装置そのものの設計・製造
● ロボット本体の設計
● サーボ制御
● 画像認識アルゴリズムそのものの開発
を専門とする会社ではない。
これらは設備メーカーの専門領域である。
OTISは設備メーカーと連携し、
設備が安定して扱える部材側を設計する
ことに価値を出す。
■まとめ:リール供給は、熱対策材料を「量産工程の言葉」に翻訳する
高性能なTIM。
高性能なグラファイト。
高性能な絶縁フィルム。
それらを高精度に加工する。
しかし顧客が、
一枚ずつ袋から取り出す。
ピンセットで持つ。
方向を確認する。
手で貼る。
のであれば、量産工程にはまだ人の技能が残る。
そこで、
一定ピッチ。
一定方向。
一定位置。
で部材を保持し、
設備が、
剥がせる。
持てる。
見つけられる。
貼れる。
状態へ変える。
これがリール供給・自動化対応である。
重要なのは、部材をリールへ巻くことではない。
設備が失敗しにくい状態を、部材側で作ること。
そのためには、
形状。
ライナー。
ピッチ。
キャリア。
剥離。
吸着。
画像認識。
巻き方向。
まで考える必要がある。
部材単価は少し上がるかもしれない。
しかし、
人手を減らす。
タクトを上げる。
位置精度を上げる。
異物を減らす。
設備停止を減らす。
ことができれば、顧客工程全体の価値は大きくなる。
つまりOTISが提供するリール品は、単なる包装変更ではない。
人が扱っていた機能部材を、設備が扱える生産部材へ変える技術である。
材料メーカーが材料を作る。
OTISが量産可能な部材へ加工する。
設備メーカーが自動で貼る。
顧客が安定して製品を作る。
このつながりを成立させる。
それが、OTISにおけるリール供給・自動化対応の役割なのである。
コラム監修:角本 康司 (オーティス株式会社)
語学留学や商社での企画開発を経て2011年にオーティス株式会社入社。経営企画部を中心に製造・技術部門も兼任し、2018年より代表取締役として事業成長と組織強化に努めている。
※本記事は教育・啓発を目的とした一般的な技術解説であり、特定企業・製品・技術を示すものではありません