
■設備仕様を早い段階で確認する
量産直前になって、
吸着できない。
巻き方向が逆。
キャリア幅が設備に入らない。
となれば手戻りが大きい。
そのため試作段階から、
設備仕様。
将来自動化するか。
必要タクト。
を確認する。
つまり、
量産設備を後で考えない
ことが重要になる。
■タクトから逆算する
1個10秒。
1日数百個。
なら手作業でもよいかもしれない。
1個1秒。
年間数百万個。
なら自動化が必要になる。
つまりリール化するかどうかは、
部材性能だけではなく、
数量とタクト
から決まる。
■すべてをリール化する必要はない
数量が少ない。
部材が非常に大きい。
工程上リール化メリットが小さい。
ならバラ品やトレー供給の方が良いこともある。
つまり重要なのは、
リール化そのものではない。
顧客工程に最適な供給形態を選ぶことである。
■トレー供給が適する場合もあ
大型部材。
反りやすい部材。
積層が厚い部材。
では、リールで巻くと形状が変わる可能性がある。
その場合、
トレー上に一定姿勢で配置する。
これも自動化向け供給形態である。
つまり自動化対応は、
リールだけに限定されない。
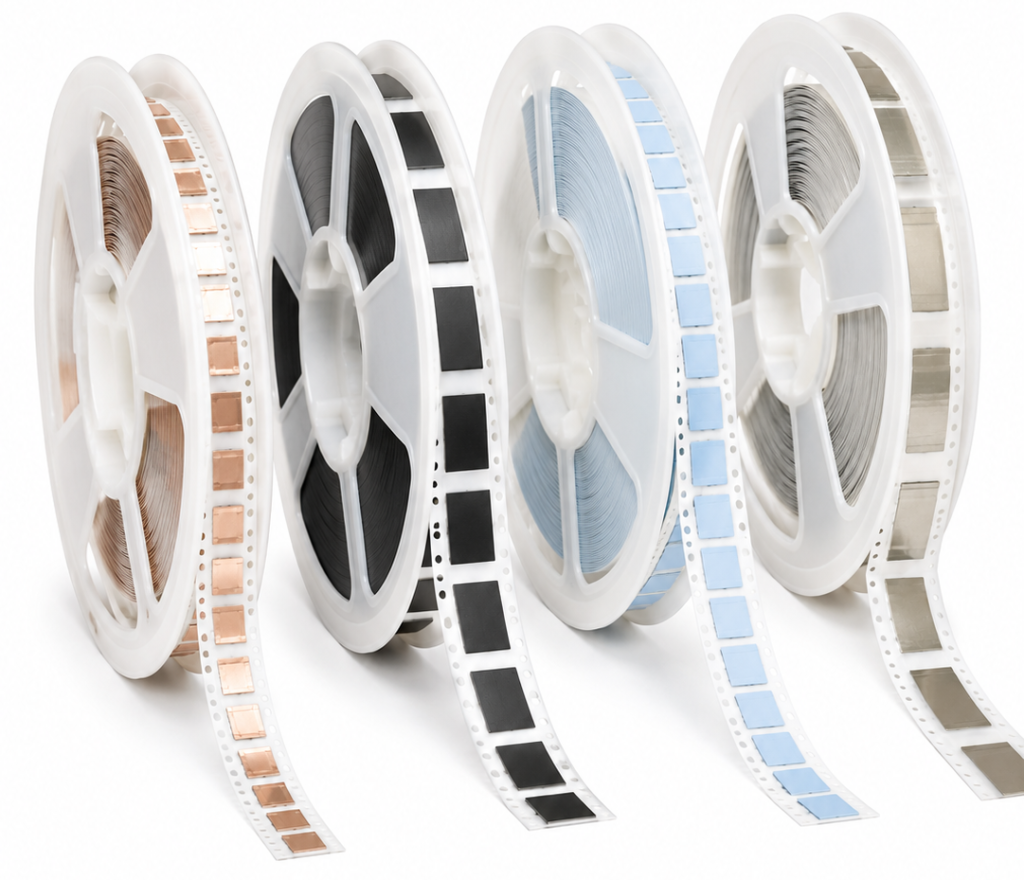
■リール供給の強みは連続性
リールは、
長時間止まらず供給できる。
一定ピッチ。
一定姿勢。
で部材を出せる。
そのため高速自動機と相性がよい。
つまり、
大量生産。
小型部材。
薄膜部材。
では特に価値が高い。
■リール長も生産性へ影響する
100個巻き。
設備交換頻度が高い。
10000個巻き。
長時間運転可能。
しかしリールが大きくなる。
材料に巻き圧がかかる。
つまりリール長も、
設備稼働率。
物流。
材料特性。
のバランスで決める必要がある。
■継ぎ目管理も重要になる
長尺材料では原反に継ぎ目があることがある。
リール加工途中にも材料交換が必要になる。
設備が継ぎ目を製品と誤認する。
あるいは搬送で引っかかる。
そのため、
継ぎ目位置。
識別方法。
を管理する必要がある。
つまり長尺供給では、
製品以外の情報も設備へ伝える必要がある。
■リール巻き方向は仕様になる
粘着面が内側。
外側。
部材先端方向。
が違うだけで、顧客設備へ入らないことがある。
つまりリール品では、
巻き方向。
面方向。
が正式な製品仕様になる。
■巻き径で反りが変わる
小径リール。
コンパクト。
しかし部材に強い曲げ癖。
大径リール。
曲げ癖は小さい。
しかし物流サイズが大きい。
グラファイトや金属箔積層体では特に重要になる。
つまり、
リール設計は部材平面性設計
でもある。
■巻き圧も管理する
強く巻く。
リールが安定。
しかし柔らかいTIMが圧縮される。
粘着材がはみ出す。
弱く巻く。
リール内でずれる。
つまり適正な巻き圧が必要になる。
■保管時のリール姿勢も重要
横置き。
縦置き。
高温保管。
長期保管。
によって、
材料の圧縮。
巻きずれ。
が発生する場合がある。
つまりリール品は加工後の保管条件まで品質条件になる。
■輸送振動で部材が動かないこと
出荷時。
ピッチ正常。
顧客到着。
部材がライナー上で少し動いている。
こうなると設備認識に影響する。
そのため、
粘着保持力。
巻き状態。
包装。
を含めて輸送まで考える必要がある。
■夏季輸送では高温も考える
トラックやコンテナ内温度が高くなる。
粘着材が柔らかくなる。
剥離力が変わる。
部材がずれる。
可能性がある。
つまり自動化部材では、
工場内だけでなく物流環境後に設備で使えること
が必要になる。
■顧客設備で最初から使えることが重要
顧客へ届く。
リールを設備へセット。
条件調整をほとんどせず使用できる。
これが理想である。
毎ロット設備条件を変える必要があるなら、生産性が悪い。
つまり加工メーカー側で、
ピッチ。
剥離。
位置。
を安定させる価値がある。
■設備停止率を下げることが部材価値になる
1枚の材料単価を1円下げる。
年間100万円削減。
しかし部材剥離不良で設備が頻繁に停止。
人が復旧。
生産損失が年間500万円。
なら、安い部材ではない。
つまり自動化向け部材では、
設備稼働率まで含めて価値を考える必要がある。
■「部品単価」から「工程コスト」へ視点を変える
リール化すると、
キャリア。
ライナー。
加工工程。
が増える。
部材単価は上がる場合がある。
しかし顧客側で、
作業者削減。
設備タクト向上。
位置精度向上。
不良削減。
ができるなら、総コストは下がる。
つまり、
部品価格だけでリール化の価値を判断しない。
■部品点数削減と自動化を組み合わせる
TIM。
絶縁フィルム。
グラファイト。
を3回貼る。
設備も3工程。
あらかじめ異形状積層。
一体部材としてリール化。
顧客は1回貼付。
すると、
設備工程。
認識回数。
貼付誤差。
を減らせる可能性がある。
つまり、積層+リール化は自動化価値をさらに高める。
■複合部材ほど顧客工程削減効果が大きい
単体部材一つをリール化。
一工程を自動化。
複数機能材を一体化してリール化。
複数工程を一工程へ変える。
つまり加工メーカー側で複合化するほど、
顧客工程を大きく変えられる可能性がある。
■ただし一体化しすぎると部材価格は上がる
材料が増える。
加工が増える。
一個の不良ロスも大きい。
そのため、
一体化による工程削減額。
部材価格増加。
を比較する。
つまり自動化提案では、顧客工程全体の経済性を見る必要がある。
■検査済みリールとして供給する価値
加工。
画像検査。
良品だけリール化。
顧客設備へ供給。
こうすれば顧客側で部材外観を確認する工程を減らせる可能性がある。
つまりリール品は、単なる加工品。
ではなく、検査済み量産インプットとして価値を持つ。
■NG品をリール内に残すか除去するか
画像検査で不良検出。
その位置を設備へ通知。
あるいは不良部を除去して良品だけ並べる。
方法はいくつかある。
顧客設備仕様に合わせる必要がある。
つまり検査と供給形態も一体で考える。
■中編のまとめ:リール化は目的ではなく、手段である
リール供給は強力な方法である。
一定ピッチ。一定方向。一定位置。
高速自動機と相性がよい。
しかし、すべてをリール化すべきではない。
数量が少なければ手作業でも成立する。
大型部材や反りやすい部材は、巻けば形状が変わる。
トレー供給の方が良い場合もある。
つまり決めるのは部材性能ではない。
数量とタクト、そして顧客工程である。
そして、リールにすると決めた後にも設計は続く。
巻き径が小さければ曲げ癖が残る。
強く巻けばTIMは圧縮され、粘着材ははみ出す。
長尺にすれば設備は止まりにくいが、リールは大きくなる。
巻き方向を間違えれば、そもそも設備へ入らない。
さらに、部材は工場を出た後も変化する。
高温物流で粘着材が柔らかくなる。
輸送振動でライナー上の部材が動く。
出荷前テストでは問題がなくても、顧客設備では剥離しない。
つまり、
自動化部材に求められるのは、
工場内で動くことではなく、物流を経た後に顧客設備で動くことである。
そして価値の見方も変わる。
材料単価を1円下げて年間100万円削減しても、
剥離不良による設備停止で年間500万円を失えば、安い部材ではない。
リール化すればキャリアもライナーも加工も増え、部材単価は上がる。
それでも作業者を減らし、タクトを上げ、不良を減らせるなら、
顧客の総コストは下がる。
つまり、
部品単価ではなく、工程コストで判断する。
では、その供給をどうやって何万個も維持し続けるのか。
後編では、量産で約束を守り続ける話に進む。
コラム監修:角本 康司 (オーティス株式会社)
語学留学や商社での企画開発を経て2011年にオーティス株式会社入社。経営企画部を中心に製造・技術部門も兼任し、2018年より代表取締役として事業成長と組織強化に努めている。
※本記事は教育・啓発を目的とした一般的な技術解説であり、特定企業・製品・技術を示すものではありません