■絶縁材は「熱を邪魔する材料」ではない
絶縁材を入れると、一般に熱抵抗が増える可能性がある。
そのため熱設計だけを見ると、
「できれば入れたくない」
と考えたくなる。
しかし高電圧機器やパワー半導体では、絶縁がなければ製品そのものが成立しない。
重要なのは、絶縁材をなくすことではない。
必要な絶縁性能を、できるだけ小さな熱抵抗で成立させることである。
■絶縁材には多くの種類がある
絶縁材と一括りにしても、
PET。
PI。
PEN。
樹脂系シート。
セラミック系シート。
熱伝導性絶縁シート。
など、さまざまな材料がある。
それぞれ、
耐熱性。
耐電圧。
厚み。
柔軟性。
加工性。が違う。
つまり絶縁材選定では、電気性能だけでなく、熱・加工・実装条件を同時に見る必要がある。
■絶縁フィルムは薄いほど熱には有利になりやすい
絶縁フィルムを薄くする。
熱が通る距離は短くなる。
製品も薄くできる。
一方で、
傷。
ピンホール。
金属バリ。
異物。
の影響を受けやすくなる。
つまり薄膜化するほど、
材料メーカーの耐電圧スペックだけではなく、加工後の実製品として絶縁できるかが重要になる。
■絶縁材の位置ズレが安全性を変える
絶縁フィルムの外形は合っている。
しかし貼付位置がずれる。
すると高電圧部の一部が露出する可能性がある。
逆に大きすぎると、必要な熱接触面を覆ってしまう。
つまり絶縁材では、寸法だけでなく、どこを絶縁するかという位置精度が重要になる。
■開口加工で「絶縁する場所」と「接触する場所」を分ける
全面を絶縁フィルムで覆えば安全性は高めやすい。
しかし熱を直接伝えたい場所まで覆ってしまうことがある。
そこで、
熱源直上だけ開口。
電極周辺だけ絶縁。
ネジ部だけ逃がす。
という加工を行う。
つまり絶縁フィルム加工では、絶縁機能を面内で作り分けることが重要になる。
■絶縁距離を形状で作る
高電圧機器では、
沿面距離。
空間距離。
が重要になる。
絶縁フィルムの外形や開口位置によって、必要距離を確保することがある。
つまり加工形状は、単なる見た目ではなく、電気安全設計の一部になる。
■金属箔のバリと絶縁材はセットで考える
銅箔やアルミ箔を加工する。
端面に微小なバリが残る。
その上へ薄い絶縁フィルムを貼る。
すると局所的にフィルムへ負荷がかかる。
つまり、
絶縁材の品質だけを見る。
金属箔の品質だけを見る。
では足りない。
積層後の相互作用を見る必要がある。
■粘着材は部材を固定するためだけではない
粘着材は、
位置を固定する。
組立を簡単にする。
防水性を持たせる。
仮固定する。
といった役割を持つ。
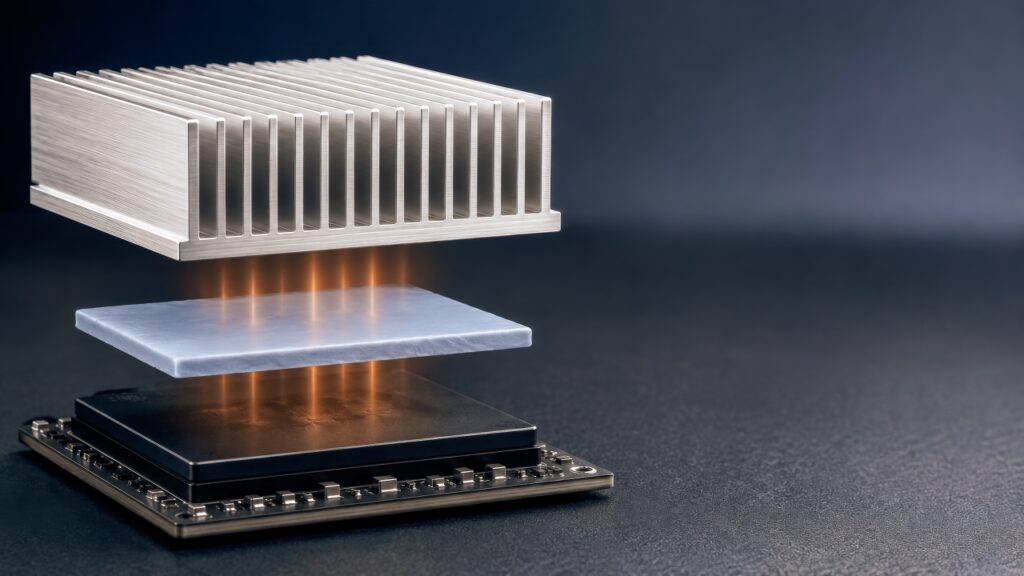
熱対策部材では、TIMやグラファイトを製品へ取り付けるために使われることがある。
しかし粘着材を追加すると、
厚み。
熱抵抗。
硬さ。
が変わる。
つまり粘着材は、組立性と熱性能をつなぐ材料である。
■全面粘着が最適とは限らない
全面に粘着材を配置する。
固定力は上げやすい。
しかし熱経路へ粘着層が入る。
気泡も閉じ込めやすい。
そこで、
外周だけ。
数点だけ。
片側だけ。
といった部分粘着を使うことがある。
つまり、粘着材をどこへ置くかも機能設計である。
■熱源直上から粘着材を外すという考え方
例えば、
発熱体
↓
グラファイト
を直接接触させたい。
しかし部材全体は固定したい。
この場合、熱源直上は非粘着。
周囲だけ粘着。
という構造も考えられる。
これにより、
固定。
熱接触。
の両立を狙う。
つまり部分粘着加工は、単なる材料節約ではなく、熱経路を守るための加工になることがある。
■微粘着や仮固定も価値がある
量産工程では、
最終固定はネジやクランプ。
しかし組立中だけ部材を保持したい。
という場合がある。
ここで強粘着材を使う必要はない。
微粘着。
仮固定。
を使えば、組立性を上げながら後工程への影響を減らせる。
つまり粘着材は、
最終使用状態だけでなく、組立工程のために使うこともある。
■粘着力は温度で変わることがある
常温では安定。
高温では柔らかくなる。
低温では硬くなる。
すると、
固定力。
クリープ。
剥離。
が変わる。
熱対策部材は高温環境へ置かれることが多い。
そのため粘着材では、貼った直後の接着力より、使用温度での安定性が重要になる。
■粘着材のクリープが位置ズレを生む
高温状態で長期間荷重がかかる。
粘着材が少しずつ変形する。
グラファイトがずれる。
TIM位置がずれる。
絶縁端部が動く。
ということがある。
つまり粘着材加工では、接着力だけでなく、長期位置安定性を見る必要がある。
■剥離ライナーも量産性を左右する
粘着材にはライナーが付く。
最終製品には残らない。
しかし自動化工程では非常に重要になる。
剥離力が強すぎる。
部材が変形する。
弱すぎる。
搬送中に動く。
つまりライナーは、量産工程を成立させるための工程材料である。
■ライナー材質によって剥離挙動が変わる
紙。
PET。
表面処理違い。
などで、
剥離力。
剛性。
帯電性。
が変わる。
つまり同じ粘着材でも、
ライナーを変えるだけで自動化適性が変わることがある。
ここは材料メーカーと加工メーカーの協業価値が出る領域である。
■銅箔は「薄い金属部品」として考える
銅箔は材料に見える。
しかし必要形状へ加工し、
絶縁材と積層し、
粘着材を付けると、
一つの機能部品になる。
銅箔は、
熱拡散。
導電。
EMIシールド。
と複数の役割を持つ。
だから金属箔加工では、単なる金属切断ではなく、どの機能に使うかを理解することが重要になる。
■銅箔を熱の配線として使う
半導体付近から筐体へ。
発熱部から金属フレームへ。
銅箔を細長く伸ばす。
すると熱を別の場所へ導くことができる。
つまり銅箔は、
電気配線と同じように、
熱の配線として使える可能性がある。
加工形状が熱経路を決めるため、微細加工との相性がよい。
■銅箔はEMIにも効く
金属箔は電磁波を遮蔽するためにも使われる。
そのため、
放熱+EMI。
という複合機能を持たせることができる場合がある。
しかし、
どこへ接地するか。
どの範囲へ配置するか。
によって結果は変わる。
つまり熱には良くても電気的に問題になる場合がある。
金属箔配置は熱と電気の両方を見る必要がある。
■アルミ箔は軽量化で価値が出る
銅より熱伝導性能は低いが、アルミは軽い。
そのため、
EV。
航空宇宙。
ロボット。
ウェアラブル。
などでは有力な選択肢になる場合がある。
つまり金属箔選定では、最も熱を伝える材料ではなく、
必要熱性能を満たしながら最も軽い構成を選ぶことも重要に
■銅とアルミの使い分けは全体最適で決める
銅。
高熱伝導。
高導電。
重い。
アルミ。
軽い。
コストや加工性が違う。
どちらが優れているとは単純には言えない。
用途によって、
熱。
重量。
EMI。
接着。
コスト。
の最適点は違う。
加工会社は、材料そのものを決める立場でなくても、加工性の観点から比較へ参加できる。
■金属箔は薄くなるほど扱いが難しい
薄い銅箔。
薄いアルミ箔。
は、
折れる。
反る。
シワになる。
端部がめくれる。
といった問題がある。
そのため、数十μmの箔では、
金型精度だけでなく、
搬送。
支持。
張力。まで重要になる。
■金属箔の端面品質は長期信頼性へつながる
端面に小さな亀裂。
バリ。
めくれ。
がある。
温度サイクル。
振動。
を繰り返す。
その部分が起点となって破断が進む可能性がある。
つまり金属箔加工では、
初期寸法だけでなく、端面耐久性も重要になる。
■前編のまとめ:絶縁材・粘着材・金属箔は、熱対策の脇役ではない
熱を逃がすだけなら、熱伝導材を選べばよい。
しかし実際の製品では、同じ狭い空間で、
電気を止める。固定する。ノイズを抑える。重量を増やさない。
ことも同時に求められる。
絶縁材は、なくすべき材料ではない。
必要な絶縁を、できるだけ小さな熱抵抗で成立させる材料である。
だから薄くしたい。
しかし薄くするほど、傷・ピンホール・金属バリの影響が大きくなる。
粘着材は、固定するだけの材料ではない。
全面に貼れば熱経路へ入り、気泡も閉じ込める。
だから熱源直上は非粘着、周囲だけ粘着という構造が成立する。
そして粘着力は、貼った直後より使用温度での安定性が重要になる。
金属箔は、熱・導電・EMIの複数機能に関わる。
細長く伸ばせば熱の配線になる。
しかし薄くなるほど折れ、反り、端面の小さな亀裂が長期信頼性へ響く。
つまり、
これらは熱対策の周辺材料ではない。
熱対策を製品として成立させる構成材料である。
後編では、これらをどう重ね、
どこまで一つの部材にまとめるかを見ていく。
コラム監修:角本 康司 (オーティス株式会社)
語学留学や商社での企画開発を経て2011年にオーティス株式会社入社。経営企画部を中心に製造・技術部門も兼任し、2018年より代表取締役として事業成長と組織強化に努めている。
※本記事は教育・啓発を目的とした一般的な技術解説であり、特定企業・製品・技術を示すものではありません