■金属箔と絶縁材を一体化する
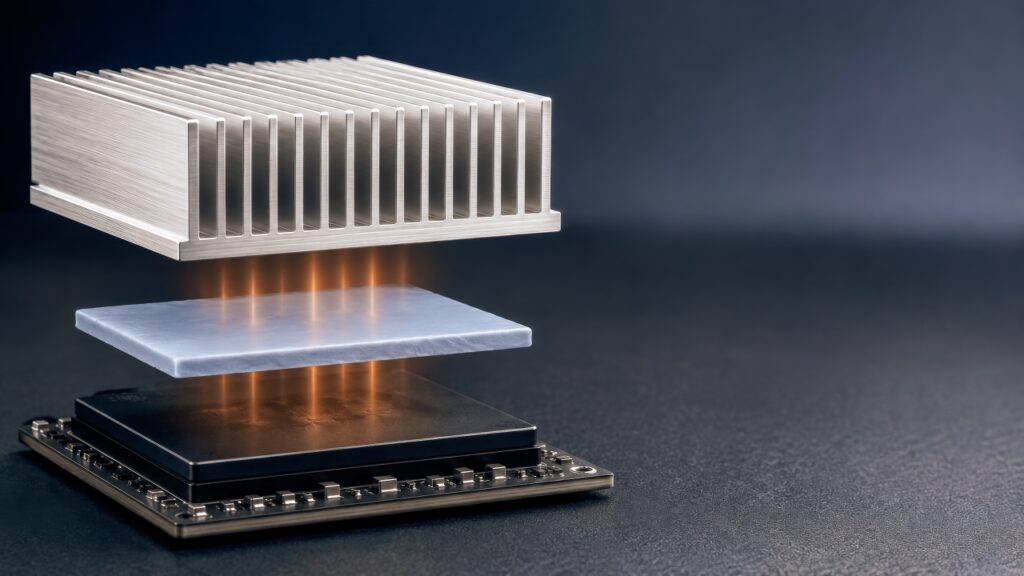
銅箔単体では導電性がある。
そこで絶縁フィルムと積層する。
すると、
熱を広げる。
EMIを抑える。
しかし外部とは絶縁する。
という部材が作れる可能性がある。
つまり、金属箔+絶縁フィルムは代表的な複合部材構成になる。
■さらに粘着材を加える
金属箔。
絶縁フィルム。
粘着材。
を一体化する。
顧客はそのまま貼れる。
つまり、
放熱。
EMI。
絶縁。
固定。
を一部材へ統合できる場合がある。
ここで高精度ラミネートの価値が出る。
■機能を増やすほど積層構造は複雑になる
銅箔。
絶縁材。
粘着材。
保護フィルム。
を重ねる。
機能は増える。
しかし、
厚み。
反り。
熱抵抗。
公差累積。
も増える。
つまり複合化では、機能数を増やすことより、必要な機能だけを残すことも重要になる。
■部分金属箔という考え方
全面を銅箔にする必要がない場合もある。
熱源から筐体までの経路だけ。
EMIが問題になる範囲だけ。
必要箇所だけ配置する。
これにより、
重量。
材料費。
不要な導電領域。
を減らせる。
つまり部分ラミネートによって、機能を必要場所に限定することができる。
■絶縁材も全面である必要はない場合がある
高電圧部だけ。
金属端部周辺だけ。
必要な場所へ絶縁フィルムを配置する。
これにより、
熱抵抗。
厚み。
重量。
を抑えられる可能性がある。
つまり、全面を同じ材料で覆うという考え方から、
必要機能を局所配置する設計へ進むことができる。
■部分粘着・部分絶縁・部分金属箔を組み合わせる
例えば一枚の部材の中で、
中央=銅箔。
その周囲=絶縁フィルム。
外周=粘着材。
という構造を作る。
すると一枚の部材の中に異なる機能領域ができる。
これは単なる積層ではない。
面内で機能を設計する加工である。
■異形状加工との相性がよい
実際の製品内部は、
四角。
円。
だけではない。
ネジを避ける。
コネクターを避ける。
センサーを避ける。
そのため、
絶縁材。
金属箔。
粘着材。
すべてに異形加工が必要になる。
つまり10-6の材料群は、10-7の異形状積層へ自然につながる。
■絶縁材のスリットで追従性を高める
大面積フィルムを曲面へ貼る。
そのままではシワになる。
部分的にスリットを入れる。
すると追従しやすくなる場合がある。
つまり材料自体を変更しなくても、形状加工によって貼付性を変えることができる。
■粘着材の開口で気泡を逃がす
全面粘着では中央に空気が残る。
そこで、
開口。
スリット。
非粘着部。
を設ける。
空気が外へ逃げる経路を作る。
つまり粘着材の加工形状は、接着だけでなく、貼付品質を設計する手段にもなる。
■金属箔のスリットで応力を逃がすこともある
大面積金属箔を樹脂へ貼る。
熱膨張差が大きい。
反りが出る。
用途によっては、スリットや分割形状によって応力を分散する方法も考えられる。
つまり金属箔形状は、
熱経路。
EMI。
だけでなく、
熱応力にも関係する。
■材料の取り方向も重要になる
フィルム材料では、縦横方向で伸びや機械特性が異なる場合がある。
金属箔でも圧延方向の影響が出る場合がある。
そのため、
どの方向に部品を取るか
によって、
反り。
強度。
寸法安定性。
が変わる可能性がある。
つまり材料歩留まりだけで取り方向を決められない場合がある。
■材料歩留まりと機能のバランス
最も歩留まりが良い配置。
しかし材料方向が悪い。
反りが増える。
ということもあり得る。
つまり、
材料コスト。
機能。
量産品質。
を総合して配置を決める必要がある。
■異物管理が非常に重要
絶縁材と金属箔の間に金属異物が入る。
絶縁リスク。
粘着材と基材の間に異物。
浮き。
熱抵抗。
が発生する。
つまり複合機能部材では、界面が増えるほど異物リスクも増える。
■粘着材は異物を固定してしまう
フィルム表面に異物。
粘着材を貼る。
異物が内部へ封入される。
後から除去できない。
そのためラミネート前に清浄度を確保する必要がある。
ここでもクリーン加工の価値が出る。
■金属異物は特に注意する
樹脂異物なら外観不良で済む場合でも、金属異物は、
短絡。
絶縁破壊。
ノイズ。
へつながる可能性がある。
特に高電圧部材では、
異物管理が安全性能そのものになる。
■静電気で異物を引き寄せる
絶縁フィルム。
ライナー。
を剥離すると静電気が発生する。
空気中の異物を吸着する。
そのまま積層。
内部へ封入。
ということがある。
つまり絶縁材・粘着材加工では、除電も品質管理の一部になる。
■粘着剤の糸引きも異物になる
粘着材を打ち抜く。
刃物に糊が付く。
糸を引く。
切れて別の場所へ付着する。
この糊カスが、
設備。
製品。
へ移る。
つまり粘着材加工では、材料自体が異物源になることも考える必要がある。
■加工設備への付着も量産性へ影響する
粘着剤がローラーへ付く。
ガイドへ付く。
金型へ付く。
すると、
位置ズレ。
汚れ。
設備停止。
が増える。
つまり粘着材加工では、一個の製品品質だけでなく、
設備を長時間安定して動かせることも重要になる。
■金属箔加工ではカス管理も重要
小さな銅箔穴。
細い切り欠き。
抜きカスも金属である。
製品へ残れば電気的な問題になる可能性がある。
そのため、
カス上げ。
吸引。
検査。
が重要になる。
■量産自動化では部材姿勢を安定させる
薄い絶縁フィルム。
金属箔。
粘着部材。
をバラ品で供給すると、
反る。
重なる。
表裏が混在する。
可能性がある。
そこでライナーやキャリア上に一定位置で配置する。
つまり、加工+供給形態まで考えることで自動化しやすくなる。
■リール供給で複合部材をそのまま設備へ入れる
例えば、
絶縁材+銅箔+粘着材
をあらかじめ一体化。
リール上へ一定ピッチ配置。
顧客設備が一枚ずつ剥離して貼る。
顧客は三材料を別々に管理する必要がない。
つまりリール化によって、複合機能部材を一工程化できる可能性がある。
■部品点数削減は在庫管理にも効く
材料A。
材料B。
材料C。
を別々に管理する。
それぞれ発注。
在庫。
ロット管理。
する必要がある。
一体部材にすれば一品番にできる場合がある。
つまり複合化は、組立工数だけでなく、調達・在庫管理の簡素化にもつながる。
■ただし一体化すると変更自由度は下がる
複合部材化した後で、
粘着材だけ変更したい。
絶縁材だけ変更したい。
となると、部材全体の再評価が必要になる。
つまり、一体化、モジュール化、の範囲をどこまでにするかは重要である。
■顧客の変更頻度も考える
開発初期で仕様変更が多い。
この段階では完全一体化しない。
量産仕様が固まる。
そこで一体化を進める。
という考え方もある。
つまり部材設計は、製品ライフサイクルによって変わる。
■試作と量産で供給形態を変えることもある
試作。
バラ品。
量産。
リール品。
という形も考えられる。
ただし量産時に大きく形状を変えると評価をやり直すことになる。
そのため試作段階から、将来のリール化を意識した形状にする。
つまり、試作形状と量産形状をなるべく近づけることが重要になる。
■失敗例:熱優先で絶縁余裕を削りすぎる
熱抵抗を下げるため絶縁フィルムを薄くした。
温度は下がった。
しかし量産時の金属バリや異物に対する余裕が減り、一部で絶縁問題が出た。
つまり、熱性能を改善するために、安全余裕を削りすぎた。
■失敗例:固定力を上げたら熱抵抗が増えた
グラファイトを確実に固定するため、全面へ厚い粘着材を追加した。
組立は安定した。
しかし熱源からグラファイトへの熱移動が悪化した。
つまり、固定機能を改善した結果、熱機能を悪化させた。
■失敗例:銅箔を大きくしたらノイズ問題が出た
放熱面積を増やすため銅箔を大型化。
温度は下がった。
しかし高周波回路近傍で電磁特性が変わった。
つまり熱設計だけで金属箔を配置したことが問題だった。
■失敗例:金属箔と絶縁材の相対位置がずれた
材料単体の寸法は合格。
しかしラミネートで0.4mmずれた。
金属端部を覆うはずの絶縁フィルムが足りなくなった。
つまり、単体寸法ではなく、機能材料間の位置関係が重要だった。
■失敗例:試作では人が貼れたが量産で剥離できない
絶縁材+粘着材の小型部品。
試作ではピンセットでライナーから剥離。
量産設備では部材がライナーに残る。
つまり製品性能には問題がないが、供給設計が量産工程に合っていなかった。
■研究者視点:絶縁・粘着・金属箔は「熱の周辺材料」ではない
熱伝導率を持つTIMやグラファイトが主役。
絶縁材や粘着材は周辺材。
と考えやすい。
しかし実際には、
絶縁材がなければ安全に使えない。
粘着材がなければ固定できない。
金属箔が熱経路を作る。
つまりこれらは、熱対策部品そのものを成立させる構成材料である。
■現場視点:材料名ではなく役割を聞く
「PETを打ち抜いてください」
だけでは、本当に必要な加工が分からない。
そのPETは、
絶縁か。
保護か。
スペーサーか。
「銅箔を加工してください」
その銅箔は、
熱か。
EMIか。
導電か。
目的が分かれば、
形状。
公差。
加工方法。の提案が変わる。
つまり、材料名より使用目的を理解することが重要になる。
■加工精度に優先順位を付ける
絶縁端部。
非常に重要。
粘着外形。
多少ずれても問題なし。
という場合もある。
すべての寸法を同じ精度にする必要はない。
機能から重要寸法を特定する。
ここに加工設計の価値がある。
■OTIS視点:異なる材料機能を「一つの工程部材」に変える
OTISが持つ価値は、
PETを切れる。
粘着材を切れる。
銅箔を切れる。
という材料別の能力だけではない。
絶縁フィルム。
粘着材。
金属箔。
を、
必要な位置で。
必要な形状に。
必要な順序で積層する。
そして顧客が一回で扱える部材へ変える。
つまり、複数の材料機能を、一つの量産工程部材へ統合することに大きな価値がある。
■OTISは材料メーカーの間をつなげる
絶縁材料メーカー。
粘着テープメーカー。
金属箔メーカー。
それぞれ高い専門性がある。
しかし顧客製品には、その複数材料を同時に使う。
OTISは、
各材料を調達。
加工。
積層。
部品化。
することで、材料メーカー同士の間をつなぐ加工プラットフォームになることができる。
■自社材料を持たないことを弱みにしない
OTISは材料メーカーではない。
だからこそ、
材料A社。
材料B社。
材料C社。
を顧客課題に応じて組み合わせられる。
つまり特定材料を売る立場ではなく、
必要機能から材料を選び、部品として成立させる立場を取ることができる。
■OTISでできること
OTISでは、
● 絶縁フィルム加工
● 熱伝導性絶縁材加工
● 粘着材加工
● 微粘着材加工
● 部分粘着加工
● 銅箔加工
● アルミ箔加工
● EMI材加工
● 高精度打ち抜き
● 微細加工
● 小径穴加工
● 開口加工
● スリット加工
● ハーフカット
● 薄膜加工
● 高精度ラミネート
● 部分ラミネート
● 異種材料積層
● キャリア設計
● リール・ツー・リール加工
● 自動貼付向け供給形態
● 画像検査
● 異物管理
● 試作から量産への工程設計
などを組み合わせ、絶縁・固定・熱拡散・EMIなど複数機能を持つ部材の量産化に貢献できる。
■OTISの専門外
OTISは、
● 絶縁樹脂そのものの材料開発
● 粘着剤そのものの配合開発
● 銅箔・アルミ箔そのものの圧延製造
● EMI専業解析
● 電気回路そのものの設計
を専門とする会社ではない。
必要に応じて、それぞれの材料メーカーや顧客設計部門と連携する。
OTISが担うのは、
それぞれの高機能材料を、実装できる一つの量産部材へ組み合わせる領域である。
■まとめ:熱対策を成立させるのは、TIMやグラファイトだけではない
熱を逃がす。
これだけなら熱伝導材を選べばよい。
しかし実際の製品では、
電気を止める。
部材を固定する。
ノイズを抑える。
重量を増やさない。
自動で貼れる。
ことも必要になる。
そこで、
絶縁材。
粘着材。
銅箔。
アルミ箔。が重要になる。
これらは熱対策の脇役ではない。
熱対策を製品として成立させるための構成材料である。
絶縁材は、熱を通しながら電気を止める。
粘着材は、熱経路を壊さず部材を固定する。
金属箔は、熱を運びながらEMIや導電機能も担う。
そして加工によって、
必要な場所だけ。
必要な形状で。
必要な厚みにする。
さらに複数材料を一体化し、顧客工程でそのまま扱える状態へ変える。
つまり重要なのは、「この材料を切れるか」ではない。
熱・絶縁・固定・EMIという複数の要求を、一つの量産部材の中で成立させられるか。
そのためには、
高精度打ち抜き。
微細加工。
薄膜加工。
高精度ラミネート。
部分加工。
リール供給。
を組み合わせる必要がある。
材料メーカーが個々の機能を作る。
OTISがそれを必要な場所へ配置し、一つの部品へまとめる。
その役割こそが、絶縁材・粘着材・金属箔加工におけるOTISの価値なのである。
コラム監修:角本 康司 (オーティス株式会社)
語学留学や商社での企画開発を経て2011年にオーティス株式会社入社。経営企画部を中心に製造・技術部門も兼任し、2018年より代表取締役として事業成長と組織強化に努めている。
※本記事は教育・啓発を目的とした一般的な技術解説であり、特定企業・製品・技術を示すものではありません