■作業者差もなくす
手作業工程が残る場合、
作業者A。
非常に上手。
B。
少しずれる。
これでは安定しない。
そこで、
治具。
位置決め。
圧着方法。
作業順。
を標準化する。
つまり、人の技能差を工程で吸収する
必要がある。
■熟練者の感覚を数値へ変える
「このくらい押す。」
「この程度引っ張る。」
では再現できない。
圧力○N。
速度○mm/s。
時間○秒。
へ変える。
つまり量産化とは、暗黙知を管理値へ変えることでもある。
■自動化しても工程管理は必要
自動機ならばらつかない。
というわけではない。
吸着圧。
貼付圧。
カメラ位置。
サーボ位置。
設備自身にもばらつきがある。
だから自動化後も、
設備条件を監視する。
つまり、人を機械へ置き換えても、品質管理が不要になるわけではない。
■設備間差も考える
設備1号機。
2号機。
同じメーカー。
同じ仕様。
でも完全に同じではない。
量産数量が増えて複数ライン化すると、設備間差が出ることがある。
つまり、一台で成立する条件と、複数設備で成立する条件は違う。
■工場間移管ではさらに差が出る
日本工場で成立。
海外工場へ移管。
材料調達。
設備。
温湿度。
作業者。
輸送。
が変わる。
図面は同じでも、工程は同じではない。
つまり製造移管では、図面ではなく製造条件まで移管する必要がある。
■工程条件書の価値
材料品番。
金型。
速度。
張力。
圧力。
温度。
検査条件。
これらを残す。
担当者の記憶に頼らない。
つまり、量産ノウハウを文書化することで再現性を高める。
■良い条件だけでなく失敗条件も残す
条件A。
成功。
条件B。
気泡発生。
条件C。
反り増加。
こうした失敗データも重要。
次回の類似材料で、避けるべき条件が分かる。
つまり加工ノウハウとは、成功事例だけでなく失敗データの蓄積でもある。
■検査は合否判定だけではない
寸法測定。
画像検査。
を行う。
合格。
不合格。
だけを見る。
しかしデータを時系列で見ると、
寸法が少しずつ大きくなる。
位置が徐々にずれる。
という傾向が見える。
つまり検査データは、工程異常を早期発見するセンサーとして使える。
■トレンド管理が重要
規格内。
だから問題なし。
ではなく、
中心値がずれてきている。
ばらつきが広がっている。
を見る。
まだ不良は出ていない。
しかし将来出る可能性がある。
そこで早めに調整する。
つまり、不良発生前に工程変化を見つける。
■平均値だけでなく分布を見る
寸法平均10.00mm。
良好。
しかし、
9.80〜10.20mm。
まで広く分布。
別ロットでは、
9.98〜10.02mm。
どちらも平均10.00mm。
しかし安定性は全く違う。
つまり量産では、平均ではなくばらつき幅を見ることが重要になる。
■工程能力という考え方
図面公差の中へ、工程ばらつきが十分余裕を持って収まっているか。
これを見る。
工程能力が高ければ、
多少材料や環境が変わっても品質を維持しやすい。
つまり量産安定化は、良品率の結果だけでなく、
工程そのものの余裕を見ることが重要になる。
■全数検査で工程不良を隠さない
工程が不安定。
しかし全数検査で不良を除去。
顧客には良品だけ届く。
一見問題ない。
しかし、
検査コスト。
廃棄。
設備停止。
が増える。
本来は、不良を見つけるより、
不良を作らない工程にする方が強い。
■検査は最後の砦である
工程内でできるだけ安定化。
そのうえで検査。
この順序が重要。
検査技術を高めることは必要だが、
検査だけで品質を作ることはできない。
つまり品質は、製造工程で作り、検査で確認する。/span>
■画像検査を工程改善へ使う
画像検査で、
位置ズレ。
欠け。
異物。
を検出。
さらにデータを蓄積。
どの金型状態で欠けが増えたか。
どの材料ロットで位置ズレが増えたか。
を見る。
つまり画像検査は、合否判定装置だけでなく、工程学習のためのデータ源になる。
■AI検査も同じ考え方
AIを導入する。
不良を見つける。
これだけでは不十分。
どの不良が増えているか。
どの工程条件と関係するか。
を分析する。
つまり、検査AIから工程改善AIへ進むことで価値が大きくなる。
■すべてをAIにする必要はない
寸法。
単純外観。
位置。
は、従来画像処理やルールベースの方が適する場合もある。
複雑な異常。
人の判断が必要な外観。
ではAIが有効かもしれない。
つまり重要なのは、AIを使うことではなく、最適な検査アルゴリズムを選ぶことである。
■量産安定化ではトレーサビリティが重要
不具合発生。
材料ロット。
加工日時。
設備。
金型。
作業者。
検査結果。
が分かれば原因を追いやすい。
つまり、
「いつ、何を、どの条件で作ったか」
を残す。
これが量産品質を強くする。
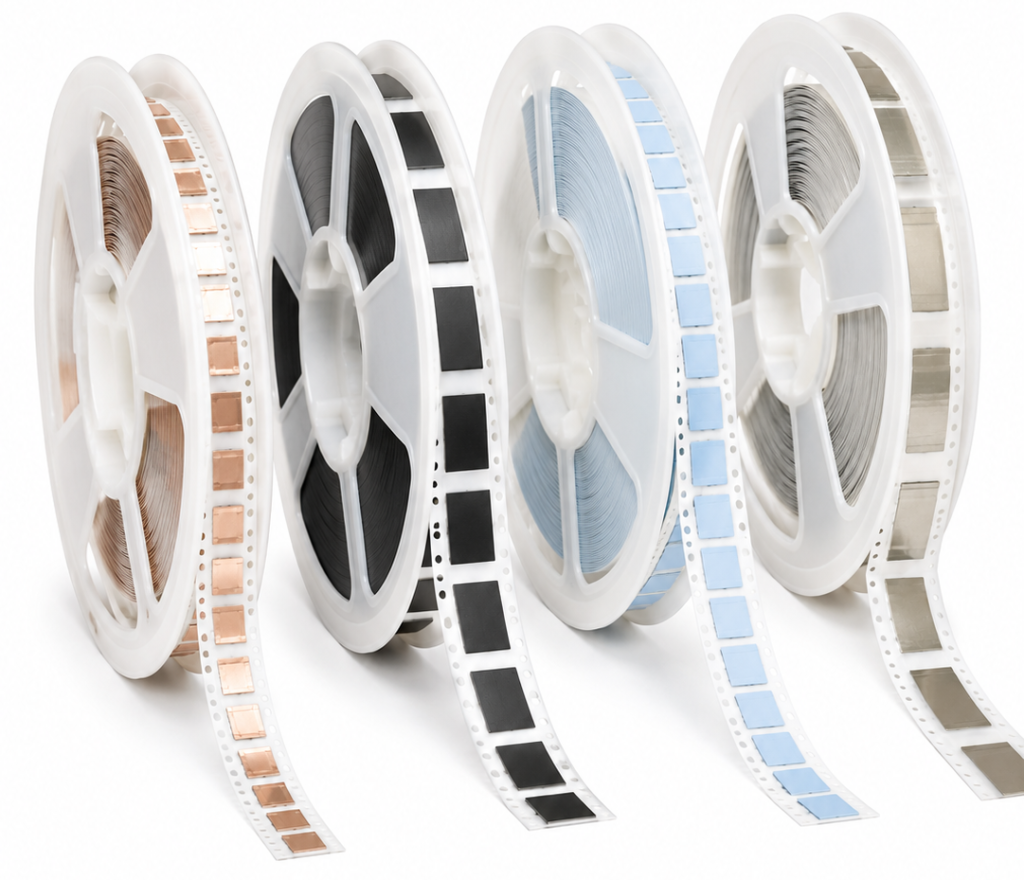
■リール単位の管理も有効
リール番号。
材料ロット。
加工条件。
検査結果。
を紐づける。
顧客で問題が出た場合も対象範囲を絞れる。
つまり供給形態と品質情報を結びつけることができる。
■不良範囲を限定できることも価値
トレーサビリティがない。
一件問題。
全ロット回収。
一方、履歴がある。
対象リールだけ。
対象時間帯だけ。
に絞れる。
つまりトレーサビリティは、品質保証だけでなく、
品質問題発生時の損失抑制にもつながる。
■変更管理が量産品質を守る
材料メーカー変更。
金型変更。
設備変更。
加工速度変更。
何かを変える。
すると性能も変わる可能性がある。
だから変更前後を確認する。
つまり量産では、
小さな変更を小さな変更と思わないこと
が重要になる。
■「同等品」でも同じとは限らない
熱伝導率。
厚み。
同じ。
だから材料変更。
しかし、
硬さ。
表面。
剥離力。
が違う。
加工結果が変わる。
つまり材料変更は、材料スペック比較だけではなく加工評価が必要になる。
■サプライチェーン変更も工程変更になる
材料メーカーが製造拠点を変更。
原材料が変わる。
表面処理が少し変わる。
加工メーカー側では同じ品番。
でも挙動が変わる場合がある。
つまり長期量産では、サプライヤーとの情報共有も重要になる。
■輸送まで含めて量産品質
加工直後は良品。
顧客到着後に反り。
リールピッチ変化。
剥離力変化。
では意味がない。
高温。
湿度。
振動。
輸送時間。
も考える。
つまり、出荷品質ではなく使用時品質を見る必要がある。
■包装も工程の一部
防湿包装。
遮光。
真空包装。
トレー。
リール固定。
材料特性に合わせて選ぶ。
つまり梱包は物流部門だけの仕事ではなく、製品品質を守る工程である。
■長期保管も評価する
顧客が即日使用するとは限らない。
3か月。
6か月。
保管後に使う。
そのとき、
粘着。
反り。
剥離。
が変わらないか。
必要に応じて確認する。
つまり量産品質には、時間軸が入る。
■初期性能だけでは量産安定とは言えない
初期熱性能。
合格。
しかし熱サイクル後に剥離。
長時間高温で位置ズレ。
なら長期製品には使えない。
つまり量産安定化では、製造ばらつきだけでなく、
使用期間中の性能安定性も重要になる。
■熱サイクルによる変化を見る
高温。
低温。
繰り返す。
異種材料の膨張差。
粘着材の劣化。
界面変化。
が起こる。
その結果、
反り。
浮き。
熱抵抗増加。
が起こる可能性がある。
つまり加工直後の部材品質と長期熱性能をつなげて考える必要がある。
■中編のまとめ:再現性は「人の記憶」ではなく「仕組みとデータ」で守る
人の技能差は、治具と管理値で吸収する。
自動化しても、設備間差や拠点間差は残る。
だから、図面だけでなく製造条件そのものを文書化し、成功条件も失敗条件も残す。
検査は合否判定で終わらせない。
トレンドと分布を見て、不良が出る前に工程の変化を見つける。
品質は検査で作るのではなく、工程で作り、検査で確認する。
トレーサビリティは原因の追及を早め、問題が起きたときの影響範囲を限定する。
材料・設備・サプライチェーンの変更は、「同等品」であっても加工評価で確かめる。
そして品質は、出荷時点で終わらない。
輸送。
包装。
長期保管。
熱サイクル。
まで含めた「使用時品質」で評価する。
つまり中編で見てきたのは、良い工程を「維持し、見張り、守る」ための仕組みである。
後編では、それでも起きる量産不良にどう向き合うか、そしてOTISが量産安定化で提供できる価値について考える。
コラム監修:角本 康司 (オーティス株式会社)
語学留学や商社での企画開発を経て2011年にオーティス株式会社入社。経営企画部を中心に製造・技術部門も兼任し、2018年より代表取締役として事業成長と組織強化に努めている。
※本記事は教育・啓発を目的とした一般的な技術解説であり、特定企業・製品・技術を示すものではありません