■なぜ半導体を積み上げるのか
半導体の性能向上は、長い間、トランジスタを小さくすることで実現されてきた。
しかし微細化だけで性能を伸ばし続けることは、技術的にも経済的にも難しくなっている。
そこで、
●CPU
●GPU
●メモリ
●I/O
●通信回路
などを一つの巨大なチップへすべて作るのではなく、
複数のチップを組み合わせて一つのシステムとして動かす
という方向が重要になっている。
チップレット。
2.5D実装。
3D実装。
HBM。
これらは、その代表例である。
■2.5D実装とは何か
2.5D実装では、複数のチップを、
インターポーザーなどの上に近接配置する。
例えば、
GPU + HBM + HBM + HBM
を同じ基板上へ高密度に配置する。
チップを完全に上下へ積層するわけではないが、従来の基板実装よりはるかに近い距離で接続できる。
配線距離が短くなるため、高速通信に有利である。
一方で、狭い面積に複数の高発熱部品が集中する。
そのためパッケージ全体の熱密度が高くなる。
■3D実装とは何か
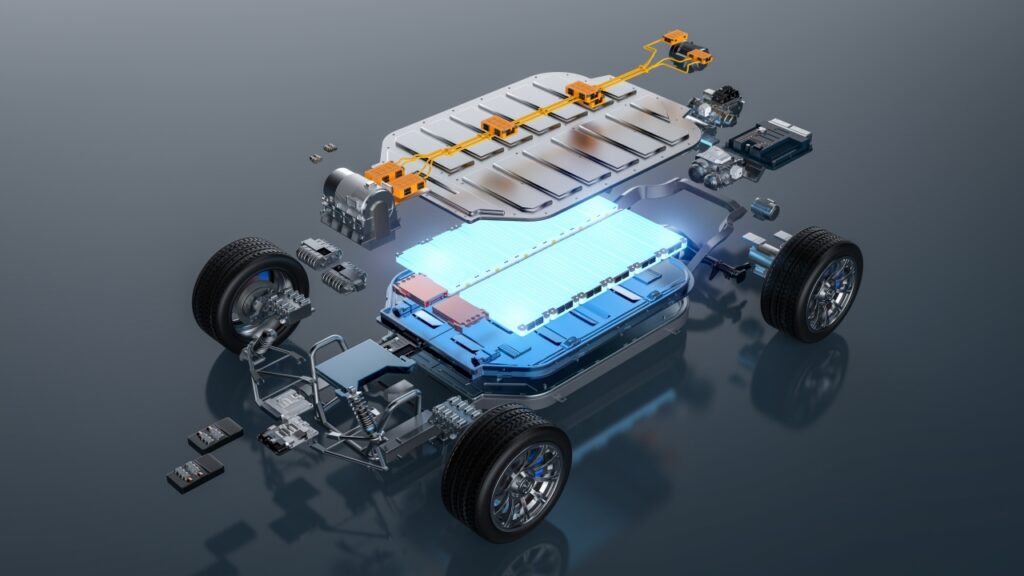
3D実装では、チップを垂直方向へ積み重ねる。
イメージとしては、
チップ
↓
チップ
↓
チップ
↓
基板
という構造である。
上下のチップをTSVなどによって電気的に接続する。
これによって配線距離を大幅に短くできる。
しかし熱の観点では、
上に積まれたチップが、下のチップの熱の出口を塞ぐ
可能性がある。
ここが3D実装特有の難しさである。
■HBMはすでに「積み上げる時代」を象徴している
AI半導体では、
HBM の重要性が急速に高まっている。
HBMは複数のDRAMを垂直方向へ積層し、高速・大容量のデータ転送を可能にするメモリである。
GPUとHBMを近接配置することで、大量のAI演算に必要なデータを高速に供給できる。
しかし、
GPUが発熱する。
HBMも発熱する。
それらが非常に近い場所に配置される。
つまりAI半導体では、
演算性能を高めるための高密度化そのものが、熱問題を難しくしている。
■従来の熱対策は「上へ逃がす」が基本だった
単純な半導体パッケージでは、
チップ
↓
TIM
↓
ヒートスプレッダー
↓
TIM
↓
ヒートシンク
というように、
Z方向
へ熱を逃がすことができる。
発熱体の上に冷却部材を配置すればよい。
しかし3D実装では、
上層チップ
↓
中層チップ
↓
下層チップ
と積み上がる。
内部のチップから見れば、
上にも材料がある。
下にも材料がある。
熱が外へ出るまでの距離と界面が増える。
■内部のチップほど冷やしにくい
例えば3枚のチップを積層したとする。
最上層のチップは、比較的冷却部材へ近い。
しかし中間層のチップは、
上層チップ。
接合層。
TIM。
などを通って熱を外へ出す必要がある。
下層のチップではさらに複雑になる。
つまり、
同じ発熱量でも、積層位置によって冷却条件が違う。
3D実装では、「パッケージ温度」だけを見るのでは不十分になる。
内部に、見えないホットスポットができる可能性がある。
「平均温度が低い」だけでは安心できない
パッケージ全体の平均温度が低くても、内部の一部分だけ高温になっている場合がある。
例えば、
全体平均 70℃
でも、
内部の一部分だけ 100℃
ということがあり得る。
この局所的な高温が、
●性能低下
●材料劣化
●接合部劣化
●寿命低下
につながる可能性がある。
つまり3D実装では、何度なのかだけでなく、
どこが何度なのかが重要になる。
■熱は最短距離だけを通るわけではない
熱は、熱抵抗の小さい経路へ流れる。
そのため、
上方向。
下方向。
横方向。
複数の方向へ熱が移動する。
従来は、Z方向へ熱を抜くことが中心だった。
しかし高密度化すると、XY方向へ熱を広げることも重要になる。
ここで、
●グラファイト
●銅
●ベイパーチャンバー
●熱拡散層 などが重要になる。
■「上へ逃がす」と「横へ広げる」を組み合わせる
3D実装の熱対策では、一方向だけで熱を処理するのではなく、
Z方向へ熱を逃がすと、XY方向へ熱を広げるを組み合わせる必要がある。
例えば、
発熱チップ
↓
薄型TIM
↓
熱拡散層
とし、
熱拡散層から、
→ 横方向へ熱を広げる
→ 筐体や冷却部材へ熱を導く
という考え方がある。
つまり、
熱を最短距離で上へ出すだけではなく、空いている場所へ逃がすという設計が必要になる。
■3D実装ではTIMがさらに重要になる
TIMは、二つの固体の間に存在する微細な隙間を埋める材料である。
3D実装では、界面の数が増える。
例えば、
チップ
↓
TIM
↓
ヒートスプレッダー
↓
TIM
↓
冷却部材
となれば、TIMが複数存在する。
それぞれのTIMがわずかな熱抵抗を持つ。
一つ一つは小さくても、
熱抵抗は積み重なる。
そのため、
●TIM材料
●TIM厚み
●接触面積
●圧力
●平面度 が重要になる。
■TIMは薄いほど有利。しかし薄すぎても難しい
一般に、同じ材料ならTIMは薄い方が熱抵抗を小さくしやすい。
しかし薄くすると、
●部品の反りを吸収できない
●表面粗さを埋められない
●段差へ追従できない
●塗布・貼付ばらつきの影響が大きくなる 可能性がある。
つまり、熱的には薄くしたい。
実装的には厚みが欲しい。という矛盾がある。
3D実装では、この数十μm単位の判断が重要になる。
■0.1mmが大きな意味を持つ
一般的な機械部品であれば、0.1mmは非常に小さな差に見える。
しかし薄膜熱設計では違う。
TIMが本来0.1mmであるべき場所に、
浮き。
反り。
異物。
位置ズレ。
によってさらに0.1mmの隙間が生まれれば、
熱経路の状態が大きく変わる可能性がある。
これは6-3で扱った、
「0.1mmの浮きが熱性能を壊す理由」
そのものである。
3D実装が進むほど、
μm〜0.1mmの加工精度が、数十mmの冷却部品の性能を左右する。
■チップの反りも無視できない
半導体パッケージは完全な平面ではない。
材料が異なれば、熱膨張係数も異なる。
シリコン。
銅。
樹脂。
基板。
TIM。
これらが温度変化すると、それぞれ異なる割合で膨張・収縮する。
その結果、
パッケージが反る。
反りが発生すると、
中央ではTIMが薄い。
端部ではTIMが厚い。
あるいはその逆になる。
すると熱抵抗も場所によって変わる。
■熱膨張差は接合部にも影響する
3D実装では、多数の微細接合部が存在する。
温度が上がる。
冷える。
再び上がる。
この熱サイクルを繰り返すと、異種材料の膨張差によって応力が発生する。
つまり熱問題は、
温度を下げる問題
だけではない。
温度変化による機械的ストレスを抑える問題
でもある。
ここでも、
●材料選定
●厚み
●柔軟性
●接着性 が重要になる。
■絶縁と熱伝導を同時に成立させる
半導体では電気を流す部分と、絶対に流してはいけない部分が近接している。
そのため、
熱は通したい。
電気は通したくない。
という要求が発生する。
そこで、
●セラミック系熱伝導材料
●絶縁TIM
●絶縁フィルム
●熱伝導性粘着材 などが使われる。
しかし絶縁層を増やせば、その層が熱抵抗になる可能性がある。
薄くすれば熱には有利。
しかし絶縁信頼性には余裕がなくなる。
ここでも、熱性能と絶縁性能のトレードオフが存在する。
■絶縁材の「端部」が重要になる
絶縁材料は、中央部分だけ正常ならよいわけではない。
端部に、
●バリ
●クラック
●めくれ
●位置ズレ
があると、電気的な安全性へ影響する可能性がある。
特に薄膜化すると、加工端部の状態が相対的に大きな意味を持つ。
つまり、材料の絶縁性能だけでなく、
加工後の絶縁性能を見る必要がある。
■熱拡散材料としてのグラファイト
グラファイトは、面方向への高い熱伝導性を持つ。
そのため、
局所的な熱を横方向へ広げる
用途と相性がよい。
例えば、
チップ
↓
TIM
↓
グラファイト
として、チップより大きなグラファイトへ熱を広げる。
そこから、
●金属フレーム
●筐体
●ヒートシンク
●冷却プレート などへ熱を渡す。
3D実装では、
熱源直上だけではなく、周囲の空間も熱経路として使う発想が重要になる。
■ただしグラファイトにも弱点がある
グラファイトは優れた熱拡散材料だが、
●面方向と厚み方向で性能が異なる
●薄い材料は扱いが難しい
●端部から粉が出る可能性がある
●電気を通す
●機械的に傷つきやすい場合がある などの特徴がある。
そのため実際には、
●絶縁フィルム
●保護フィルム
●粘着材 などと組み合わせる場合がある。
すると今度は、積層構造が重要になる。
■金属箔で熱を横へ逃がすという考え方
銅箔やアルミ箔も、熱を広げる材料として利用できる。
特に銅は高い熱伝導性を持つ。
例えば、
発熱体
↓
TIM
↓
銅箔
→→→ 筐体側へ熱を運ぶ
という構造が考えられる。
金属箔は、
●薄い
●曲げられる
●形状加工できる
●電気も流す という特徴を持つ。
そのため熱拡散と電気機能を組み合わせられる場合もある。
一方で導電性があるため、絶縁設計が必要になる。
■熱を逃がした先に何があるか
グラファイトや銅箔で横方向へ熱を広げても、
その先に熱を受け取る場所がなければ意味がない。
例えば、
チップ
↓
TIM
↓
グラファイト
→→→ 筐体
とするなら、
グラファイトと筐体の接触状態も重要になる。
ここが浮いていれば、
熱を横へ運んだのに、最後に熱が止まる。
つまり3D実装では、
熱源から最終排熱先まで、連続した熱経路を作ることが必要になる。
■ベイパーチャンバーとの組み合わせ
発熱密度がさらに高くなる場合、グラファイトや金属板だけではなく、ベイパーチャンバーを組み合わせることもできる。
例えば、
3Dパッケージ
↓
TIM
↓
ベイパーチャンバー
↓
ヒートシンク
という構造である。
ベイパーチャンバーで局所的な熱を広げ、その後ヒートシンクへ渡す。
あるいは液冷と組み合わせる。
重要なのは、どの冷却技術を使うかではなく、
どの場所で熱を受け、どこへ運び、どこで捨てるかである。
■液冷との組み合わせ
高発熱AI半導体では、3D実装と液冷の組み合わせが重要になる可能性が高い。
例えば、
3Dパッケージ
↓
TIM
↓
コールドプレート
↓
冷却液
という構造である。
液冷は大量の熱を運べる。
しかし、液冷だから界面問題がなくなるわけではない。
TIMが浮いていれば、
コールドプレートまで熱が届かない。
つまり高度な冷却技術になるほど、
冷却装置の性能と、界面の品質の両方が必要になる。
まとめ
ここまで見てきたように、3D実装が難しいのは、電気的には近づけたいチップ同士を、熱的には離したいという矛盾があるからである。
チップを積み上げるほど、熱源は密集し、界面は増え、内部の熱は外へ出にくくなる。
従来のようにZ方向へ熱を逃がすだけでは足りない。
XY方向へ熱を広げるグラファイトや金属箔。
局所的な熱を面で受け止めるベイパーチャンバー。
大量の熱を運べる液冷。
これらを組み合わせることで、ようやく熱源から排熱先までの経路が成立する。
しかし、どの方法を選んでも、TIMの厚みや接触圧力、反りといった界面の状態が悪ければ、熱はその手前で止まってしまう。
つまり3D実装の熱対策は、優れた冷却技術を選ぶことだけでは完成しない。
後編では、こうした熱設計を、実際にどう量産の中で実現していくのか。
薄膜化がもたらす加工上の課題、自動化や検査の難しさ、そしてOTISがこの領域でどのような役割を担っているのかを見ていく。
コラム監修:角本 康司 (オーティス株式会社)
語学留学や商社での企画開発を経て2011年にオーティス株式会社入社。経営企画部を中心に製造・技術部門も兼任し、2018年より代表取締役として事業成長と組織強化に努めている。
※本記事は教育・啓発を目的とした一般的な技術解説であり、特定企業・製品・技術を示すものではありません