■量産不良は複合要因で起こる
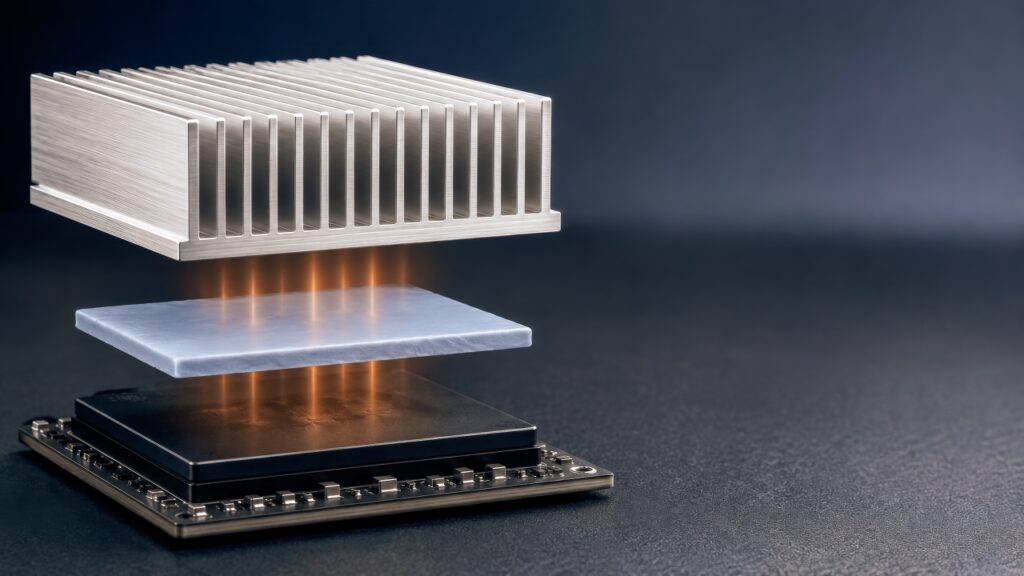
TIMが少し厚い。
貼付位置が少しずれている。
圧着力も少し低い。
一つずつなら規格内。
しかし三つが重なる。
熱性能が悪化。
こうした問題が起こる。
つまり、量産不良は単一原因を探すだけでは解決しない。
■良品と不良品の差を見る
不良品だけを見る。
何が悪いか分からない。
良品と並べる。
寸法。
圧縮跡。
位置。
材料ロット。
加工条件。
を比較する。
違いが見えてくる。
つまり量産問題では、良品がなぜ良品なのかも調べることが重要になる。
■現物・現場・現工程を見る
資料上では同じ。
図面も同じ。
しかし現場を見ると、
作業者が少し違う手順。
ローラーが汚れている。
材料が反っている。
ことがある。
つまり量産問題では、机上だけで原因を決めない。
■再発防止は原因に対応する
気泡不良。
検査を増やす。
では再発防止にならない。
なぜ気泡が入るか。
貼付速度。
粘着構造。
材料反り。
を改善する。
つまり、検出対策と発生対策を分ける。
■品質問題を加工会社だけで抱えない
原因が材料。
設備。
顧客組立。
の可能性もある。
材料メーカー。
設備メーカー。
顧客。
と一緒に確認する。
つまり量産安定化は、サプライチェーン全体で作る品質である。
■材料メーカーとの連携
ロット差が大きい。
剥離力が安定しない。
加工側データを材料メーカーへ戻す。
材料側で改善。
つまり加工会社は、材料を受け取るだけでなく量産情報をフィードバックできる。
■設備メーカーとの連携
剥離不良。
部材を変える。
だけでなく、
剥離角度。
ヘッド。
速度。
を設備メーカーと改善。
つまり部材と設備の双方から安定化する。
■顧客との連携
加工品は規格内。
しかし顧客工程で温度ばらつき。
顧客貼付条件も見る。
圧着。
接触面。
組立公差。
を確認。
つまり、顧客工程まで見なければ量産熱性能の原因が分からないことがある。
■OTIS視点:量産安定化は加工技術の最終形
高精度打ち抜き。
微細加工。
薄膜加工。
ラミネート。
異形状積層。
リール化。
これらができても、毎回ばらつくなら量産技術とは言いにくい。
必要なのは、
同じ条件。
同じ結果。
を継続的に作ること。
つまり量産安定化は、
すべての加工技術を「産業として使える技術」に変える最後の工程である。
■「できます」より「安定してできます」
試作相談で、
加工できます。
は重要。
しかし量産顧客が知りたいのは、
月10万個でも。
3年間でも。
同じ品質でできますか。
である。
つまりOTISの価値は、加工可否だけでなく、継続供給能力にもある。
■加工ノウハウを工程標準へ変える
ベテラン担当者だけが作れる。
では弱い。
加工条件。
検査条件。
メンテナンス条件。
を標準化する。
誰でも同じ条件を再現できる。
つまり、個人技を会社技術へ変えることが量産安定化になる。
■拠点が変わっても再現できる技術へ
将来的に、
日本。
中国。
タイ。
など別拠点で同じ部材を作る可能性がある。
そのとき、
「この人がいないと作れない」
では展開できない。
工程条件。
検査方法。
設備条件。
を標準化する。
つまり量産安定化は、技術移管可能性にもつながる。
■量産データを次案件へ使う
TIM案件A。
薄膜加工の張力データ。
グラファイト案件B。
剥離データ。
これらを蓄積する。
次の案件で、
初期条件設定が早くなる。
試作回数を減らせる。
つまり量産経験は、次の開発スピードへ変わる。
■量産会社の競争力は「経験の再利用」にある
設備は競合も買える。
金型も作れる。
しかし、
どの材料を。
どの条件で。
どんな問題が起きたか。
という経験データは簡単に買えない。
つまり量産加工会社の大きな資産は、
加工条件と不具合知識の蓄積である。
■失敗をデータ化する
この材料は高速加工で伸びた。
この粘着材は高温で剥離力が変わった。
このグラファイトは小径巻きで反った。
これを残す。
同じ失敗を繰り返さない。
つまり、失敗経験が会社のノウハウになる。
■量産安定化は改善を終わらせない
量産立ち上げ。
安定。
終わり。
ではない。
材料変更。
設備老朽化。
顧客要求変更。
数量増加。
がある。
その都度改善する。
つまり量産安定化は、一度完成するものではなく、継続的に維持・改善する活動である。
■不良ゼロだけを目標にしない
不良率を下げる。
重要。
しかし、
タクト。
材料歩留まり。
設備稼働率。
検査コスト。
も見る。
極端に速度を落として不良ゼロ。
では競争力がない。
つまり量産安定化とは、品質・コスト・生産性を同時に安定させることである。
■良い量産工程は「無理をしていない」
ギリギリの加工精度。
ギリギリの速度。
ギリギリの材料厚み。
では少し条件が変わるだけで不良が出る。
余裕がある。
設備が安定。
材料差も吸収。
こうした工程は強い。
つまり量産設計では、限界性能よりロバスト性が重要になる。
■顧客にとって価値があるのは「安心して流せること」
顧客は毎回、
このロットは大丈夫か。
と心配したくない。
設備へ投入。
そのまま流れる。
品質も安定。
これが理想。
つまり加工会社が提供する最大の価値の一つは、
顧客が工程を心配しなくてよい状態を作ることである。
■OTISでできること
OTISでは、
● 高精度打ち抜き
● 微細加工
● 薄膜加工
● TIM加工
● グラファイト加工
● 絶縁材加工
● 金属箔加工
● 粘着材加工
● 高精度ラミネート
● 異形状積層
● リール・ツー・リール加工
● 張力管理
● ピッチ管理
● 金型管理
● 工程条件管理
● 画像検査
● 寸法・外観検査
● トレーサビリティ
● 材料ロット管理
● 試作条件の量産条件化
● 不具合解析
● 工程改善
● 自動化向け供給設計
などを組み合わせ、試作で成立した機能部材を安定した量産工程へ落とし込むことができる。
■OTISの専門外
OTISは、
● 熱材料そのものの基礎開発
● 顧客製品全体の設計
● 自動化設備そのものの製造
● 専業CAE解析
を専門とする会社ではない。
必要に応じて、
材料メーカー。
設備メーカー。
解析会社。
顧客。
と連携する。
OTISが担うのは、材料・加工・供給形態を、継続的に再現可能な量産工程へ変える領域である。
■まとめ:量産安定化とは「同じものを作る技術」ではなく、「同じ機能を作り続ける技術」である
量産では、
材料ロットが変わる。
設備が摩耗する。
温湿度が変わる。
作業者が変わる。
生産数量が増える。
それでも、顧客が求める性能は変えてはいけない。
TIMの位置。
積層厚み。
絶縁領域。
グラファイト配置。
剥離性。
これらを安定させる。
その結果として、
熱性能。
絶縁性能。
接着性能。
が安定する。
だから量産安定化とは、
単に同じ寸法の部品を大量に作ることではない。
同じ機能状態を、繰り返し作り続けることである。
一個だけ素晴らしい部品を作る。
これは技術である。
しかし、
一万個。
十万個。
数年間。
同じ性能を出し続ける。
これは別の技術である。
そのためには、
材料管理。
設備管理。
工程条件。
検査。
保全。
トレーサビリティ。
データ。
そして改善。
が必要になる。
試作では、人が良い条件を作る。
量産では、工程そのものが良い条件を作り続ける。
この「人が作った成功」を「工程が再現する成功」へ変えること。
それが、OTISにおける量産安定化の価値なのである。
コラム監修:角本 康司 (オーティス株式会社)
語学留学や商社での企画開発を経て2011年にオーティス株式会社入社。経営企画部を中心に製造・技術部門も兼任し、2018年より代表取締役として事業成長と組織強化に努めている。
※本記事は教育・啓発を目的とした一般的な技術解説であり、特定企業・製品・技術を示すものではありません