
■なぜ熱対策でラミネートが重要なのか
熱対策では、一つの材料にすべての機能を持たせることは難しい。
例えばグラファイトは熱を広げる能力に優れる。
しかし導電性がある。
そこで絶縁フィルムを重ねる。
さらに製品へ固定するために粘着材を加える。
つまり、
グラファイト
+
絶縁フィルム
+
粘着材
という構成になる。
一枚ずつ別々に顧客が貼ることもできる。
しかし工程が増える。
位置ズレが増える。
貼付回数が増える。
そこで加工段階であらかじめ一体化する。
これがラミネートの大きな役割である。
■ラミネートすると「材料」が「部品」になる
グラファイト単体は材料である。
絶縁フィルム単体も材料である。
粘着材単体も材料である。
それらを必要な位置関係で一体化すると、
熱を広げる。
絶縁する。
貼り付ける。
という複数機能を持つ一つの部品になる。
つまりラミネートとは、異なる材料性能を、一つの部品性能へ変換する工程とも言える。
■位置がずれれば機能がずれる
例えば、
グラファイトの外周を絶縁フィルムで覆う。
という構造を考える。
絶縁フィルムが0.5mmずれる。
すると一方ではグラファイトが露出する。
反対側では絶縁フィルムが余る。
つまり位置ズレは単なる外観問題ではない。
絶縁機能そのものの位置ズレになる。
■熱対策では積層位置が熱経路を決める
例えばTIMの一部分だけにグラファイトを重ねる。
その位置がずれる。
すると発熱源からグラファイトへ熱が入りにくくなる。
あるいは意図しない場所へ熱を広げる。
つまりラミネート位置は、熱の入口と出口を決める設計寸法になる。
■複数材料の位置公差は積み重なる
材料Aを±0.2mmで貼る。
材料Bも±0.2mm。
材料Cも±0.2mm。
それぞれ単独では小さな誤差に見える。
しかし最終部材では、AとCの相対位置が大きくずれる可能性がある。
つまり高精度ラミネートでは、一層ごとの位置精度ではなく、
最終的な機能間位置精度を見る必要がある。
■基準をどこに置くかが重要になる
外形基準。
穴基準。
認識マーク基準。
キャリア基準。
どこを基準に各材料を合わせるかで、最終位置精度が変わる。
例えば顧客が重要視しているのが中央開口であれば、外形より中央開口基準の方が合理的な場合もある。
つまり高精度ラミネートでは、何を基準に積層するかを機能から逆算することが重要になる。
■フィルム同士は簡単には重ならない
硬い金属板を二枚重ねる。
比較的安定する。
しかし薄膜フィルムでは、
伸びる。
たわむ。
静電気で動く。
シワになる。
そのため、単純に位置を合わせても、ラミネート中に位置が変わることがある。
つまり薄膜ラミネートでは、合わせる技術と、合わせた状態を維持する技術の両方が必要になる。
■張力が位置精度へ影響する
ロール材料を搬送しながらラミネートする。
上側材料の張力が強い。
下側材料の張力が弱い。
すると、貼り合わせた後に一方が縮もうとする。
その結果、
反り。
位置ズレ。
シワ。
が発生する可能性がある。
つまりラミネートでは、張力バランスが形状品質になる。
■張力を一定にするだけでは足りない
材料Aと材料Bでは、
厚み。
弾性率。
伸び。
が違う。
同じ張力をかけても伸び量は同じではない。
そのため、
数値として同じ張力
ではなく、
材料ごとに適切な張力
を設定する必要がある。
■ローラー圧力も重要になる
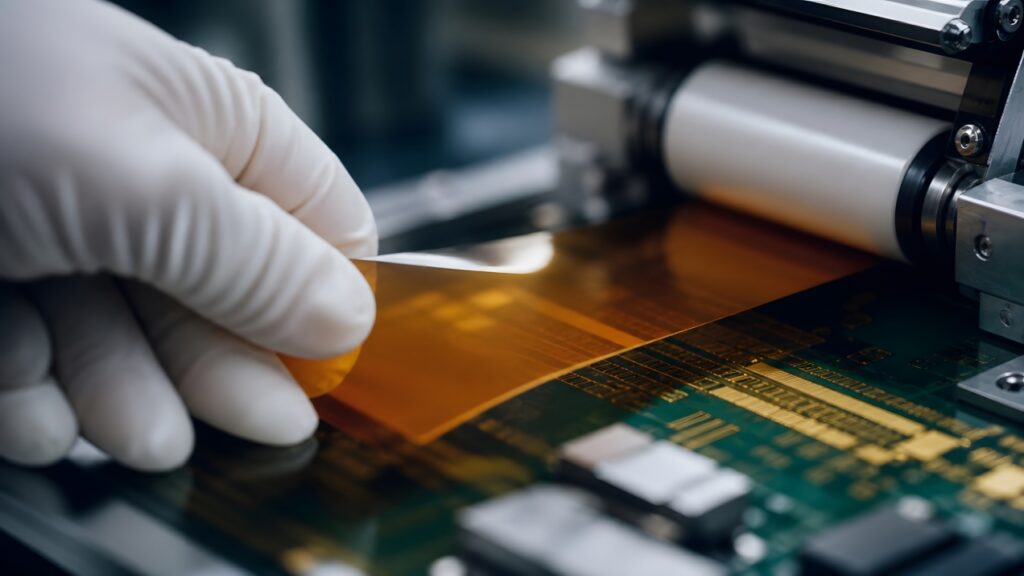
ラミネートでは、ローラーやプレスで材料を圧着する。
圧力が弱すぎる。
接着不足。
気泡。
浮き。
が出る。
強すぎる。
柔らかい材料が潰れる。
粘着材がはみ出す。
厚みが変わる。
つまり必要なのは、最も強い圧力ではなく、必要な接触を安定して作れる圧力である。
■圧力分布が均一であることも重要
ローラー中央だけ圧力が高い。
端部が弱い。
すると、
中央はしっかり接着。
端部は浮く。
という状態になる。
大面積ラミネートでは特に影響が大きい。
つまり平均圧力だけでなく、面内の圧力均一性を見る必要がある。
■ローラー硬度でも結果が変わる
柔らかいローラー。
硬いローラー。
では材料への追従性が違う。
柔らかければ段差へ追従しやすい。
一方、局所的に材料を変形させる可能性もある。
硬ければ平面性は出しやすい。
しかし段差吸収は難しい。
つまりラミネートでは、設備仕様も材料構成に合わせる必要がある。
■速度によって貼り合わせ状態が変わる
ゆっくりラミネートする。
粘着材が表面へ追従する時間がある。
高速化する。
タクトは上がる。
しかし空気が抜けにくい。
粘着材が十分なじまない。
ということがある。
つまり、
試作速度。
量産速度。
では、同じ材料でも結果が変わる可能性がある。
■量産では「貼れる速度」ではなく「安定して貼れる速度」が重要
速度を上げれば生産性は上がる。
しかし、
気泡。
シワ。
位置ズレ。
が増えれば意味がない。
重要なのは最高速度ではない。
品質を維持できる速度範囲を作ることである。
■気泡はラミネートの代表的な課題
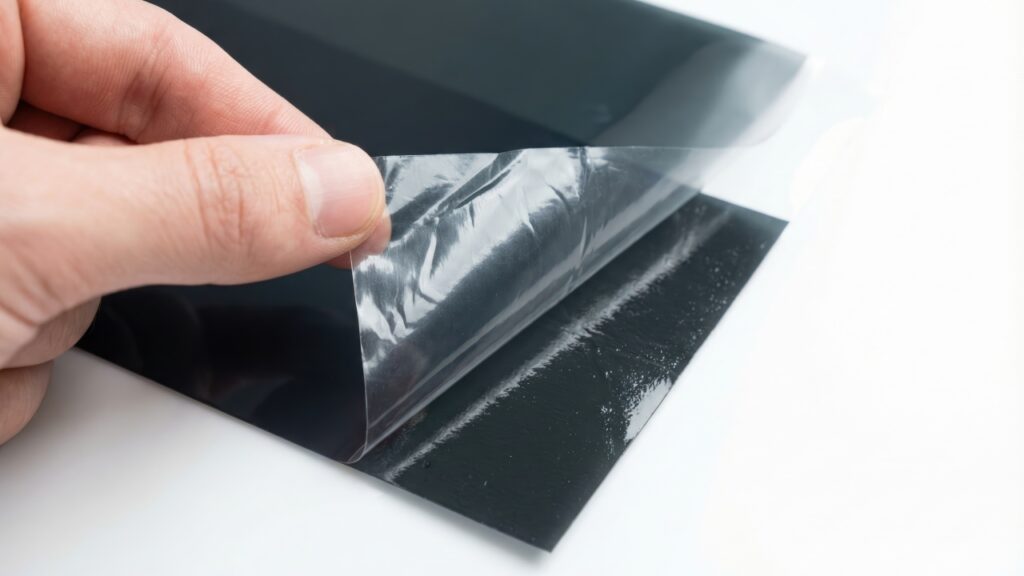
フィルム同士を貼り合わせると、内部に空気を閉じ込めることがある。
熱対策部材では、この気泡が熱抵抗になる可能性がある。
また絶縁用途では、局所的な構造不均一にもなる。
つまり気泡は、外観だけではなく、熱・絶縁・耐久性に関わる品質問題である。
■気泡が発生する場所には理由がある
中央に残る。
段差周辺に残る。
開口近くに残る。
これは偶然ではないことがある。
貼付方向。
圧着角度。
粘着材の流動性。
材料平面性。
によって空気が逃げにくい場所が生まれる。
つまり気泡対策では、空気がどこへ逃げるかを設計する必要がある。
■貼り合わせ順序も重要になる
大面積フィルムを全面同時に貼る。
空気が中央に残る。
端から順に貼る。
空気を外へ逃がしやすい。
つまり、
どの方向から。
どの順番で。ラミネートするかも品質へ影響する。
■部分的な開口やスリットで空気を逃がすこともある
全面粘着では空気が逃げにくい。
そこで、
開口。
微細スリット。
非粘着部。
を設ける。
これによって、貼付時の空気を逃がしやすくできる場合がある。
つまり微細加工とラミネートは別技術ではない。
加工形状によってラミネート性を改善することができる。
■部分粘着も有効になる
全面固定が不要な場合、
必要部分だけ粘着材を配置する。
外周だけ。
数点だけ。
という構造にする。
すると、
気泡低減。
熱抵抗低減。
剥離性改善。
ができる場合がある。
つまり高精度ラミネートでは、どこを貼るかまで設計対象になる。
■異種材料の熱膨張差が反りを作る
銅箔。
PET。
PI。
グラファイト。
粘着材。
それぞれ熱膨張率が違う。
これらを貼り合わせる。
温度が変化する。
各材料が異なる量だけ伸び縮みする。
しかし接着されているため自由に動けない。
その結果、積層体が反ることがある。
つまりラミネートは、材料を一体化すると同時に、材料同士を拘束する工程でもある。
■常温で平らでも、高温で反ることがある
加工直後。
平坦。
寸法も合格。
しかし80℃へ加熱する。
反る。
冷却すると戻る。
あるいは完全には戻らない。
こうしたことがある。
つまりラミネート品質は、加工直後だけでは判断できない。
使用温度での形状安定性まで考える必要がある。
■非対称積層は反りやすい
片面だけ金属箔。
反対側はフィルムのみ。
という積層では、上下構成が大きく違う。
そのため、熱膨張や残留応力のバランスが崩れやすい。
反りを抑えるため、
材料厚み。
粘着材。
積層順。を調整することがある。
つまり構造の対称性も設計要素になる。
■ラミネート時の残留応力もある
温度をかけながら貼る。
張力をかける。
圧力をかける。
その状態で固定する。
加工後に条件が解放される。
すると材料が元へ戻ろうとする。
この残留応力が、
反り。
剥離。
寸法変化。につながる場合がある。
つまり完成品の形状は、材料構成だけでなく加工履歴にも左右される。
■高温ラミネートでは冷却工程も重要
熱をかけてラミネートする。
材料が軟化する。
その状態で接着する。
その後冷える。
冷却中に材料が収縮する。
このとき拘束状態が不均一だと、反りや位置ズレにつながる。
つまり、加熱条件。だけでなく、冷却条件まで工程の一部になる。
■粘着材の厚みも位置精度へ影響する
柔らかい粘着層が厚い。
すると積層後に材料が少し動ける。
高温ではさらに柔らかくなる。
長期間荷重がかかる。
位置がずれる。
可能性がある。
つまり積層位置精度は、加工時だけでなく使用中にも変化する可能性がある。
■粘着材には応力緩和という役割もある
一方で、柔らかい粘着層は異種材料間の応力を吸収できることがある。
硬い接着層では応力が集中する。
柔らかい層なら動きを吸収する。
つまり粘着材は、固定材。だけではなく、応力緩和材としても機能する場合がある。
■強く貼ればよいわけではない
高接着力の粘着材を使う。
剥がれにくい。
しかし膨張差を逃がせず、材料本体へ応力がかかる。
逆に柔らかすぎる。
位置が動く。
つまりラミネートでは、
接着力。
柔軟性。
熱性能。のバランスを見る必要がある。
■接着界面が一つ増えるたびに熱経路も変わる
例えば、
発熱体
↓
粘着層
↓
グラファイト
↓
粘着層
↓
筐体
という構造。
粘着層が固定には必要でも、熱経路には抵抗になる場合がある。
つまり複合化によって、
工程は減る。
しかし熱抵抗は増える。
こともある。
だからラミネート構造では、各層が本当に必要かを考える必要がある。
■「全部重ねる」より「必要な場所だけ重ねる」
全面グラファイト。
全面絶縁。
全面粘着。
とすれば簡単に見える。
しかし、
厚い。
重い。
熱抵抗が増える。
コストが上がる。
そこで、
必要部分だけグラファイト。
高電圧部だけ絶縁。
外周だけ粘着。
とする。
つまり高精度ラミネートでは、機能を面内で作り分けることが重要になる。
■部分ラミネートはOTISとの接点が大きい
部分ラミネートでは、
材料Aをここだけ。
材料Bをこの位置だけ。
という高い位置精度が必要になる。
単にロール全面を貼り合わせるより難しい。
しかしその分、
材料削減。
薄型化。
軽量化。
熱抵抗低減。
につながる可能性がある。
つまり部分ラミネートは、加工会社の提案価値が出やすい領域である。
■多層化すると厚み公差が累積する
フィルム50μm。
粘着材25μm。
グラファイト40μm。
絶縁材25μm。
合計140μm。
しかし各材料には厚み公差がある。
4層、5層と増えれば、最終厚みのばらつきも大きくなる可能性がある。
この厚み差が、
接触圧力。
組立クリアランス。
熱抵抗。
へ影響する。
つまり積層部材では、総厚み管理が重要になる。
■ラミネート後にさらに打ち抜く場合もある
材料を先にラミネートする。
その後、完成外形を打ち抜く。
この方法なら各層の外形を揃えやすい場合がある。
一方、
粘着材。
金属箔。
グラファイト。
が一緒に重なるため、打ち抜き難易度が上がる場合もある。
つまり、先に打ち抜くか。先にラミネートするか。という工程順も重要になる。
■前編のまとめ:ラミネートは、材料を重ねると同時に拘束する工程である
熱対策部材は、一枚では成立しない。
グラファイトは熱を広げるが導電性がある。
だから絶縁フィルムを重ね、固定のために粘着材を加える。
しかし重ねれば完成ではない。
位置が0.5mmずれれば、片側でグラファイトが露出する。
それは外観不良ではなく、絶縁機能の位置ズレである。
張力バランスが崩れれば反り、シワが出る。
圧力が弱ければ気泡が残り、強ければ粘着材がはみ出す。
速度を上げれば空気が抜けきらない。
さらに、重ねた材料は自由に動けなくなる。
熱膨張率の違う材料を接着すれば、温度が変われば反る。
常温で平坦でも、80℃で反ることがある。
そして界面が一つ増えるたびに、熱抵抗も増える。
工程は減っても、熱経路は悪くなることがある。
各層の厚み公差も、積み重なれば接触圧力を変える。
つまり、
ラミネートは材料を一体化すると同時に、
材料同士を拘束し、新しい界面を作る工程である。
では、その積層をどの順番で作り、
どこまで一体化すべきなのか。
後編では、工程設計の側から見ていく。
コラム監修:角本 康司 (オーティス株式会社)
語学留学や商社での企画開発を経て2011年にオーティス株式会社入社。経営企画部を中心に製造・技術部門も兼任し、2018年より代表取締役として事業成長と組織強化に努めている。
※本記事は教育・啓発を目的とした一般的な技術解説であり、特定企業・製品・技術を示すものではありません