■熱対策材料は、そのままでは使えない
材料メーカーから供給される材料の多くは、
シート。
ロール。
フィルム。
箔。
といった状態である。
しかし実際の製品内部には、
IC。
コネクタ。
ネジ。
センサー。
配線。
段差。
などが存在する。
そのため、単純な四角形では収まらないことが多い。
必要なのは、
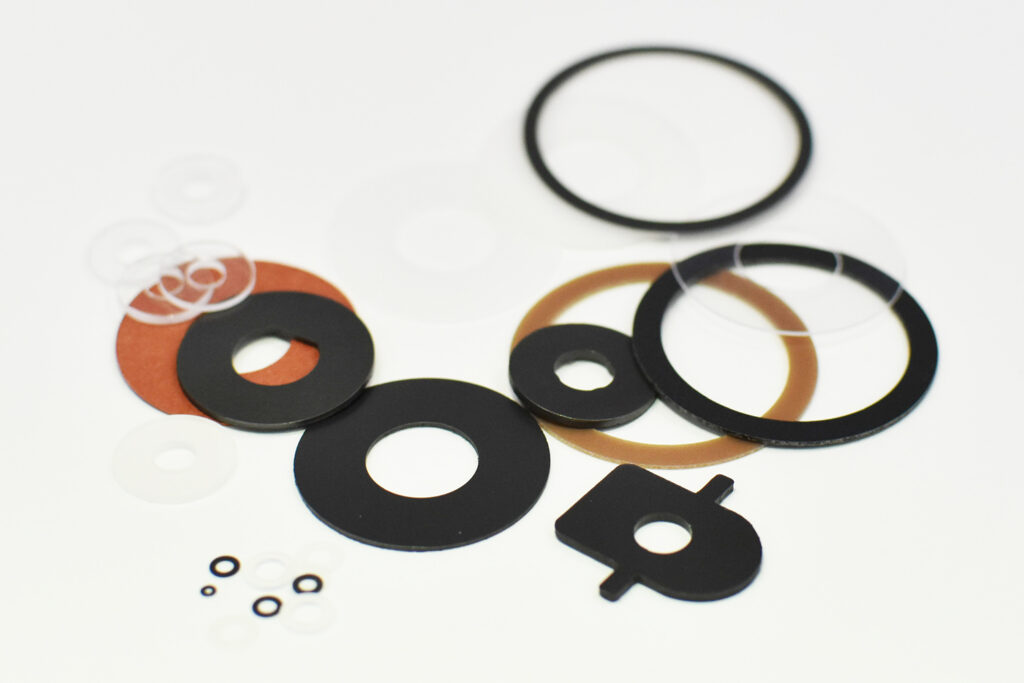
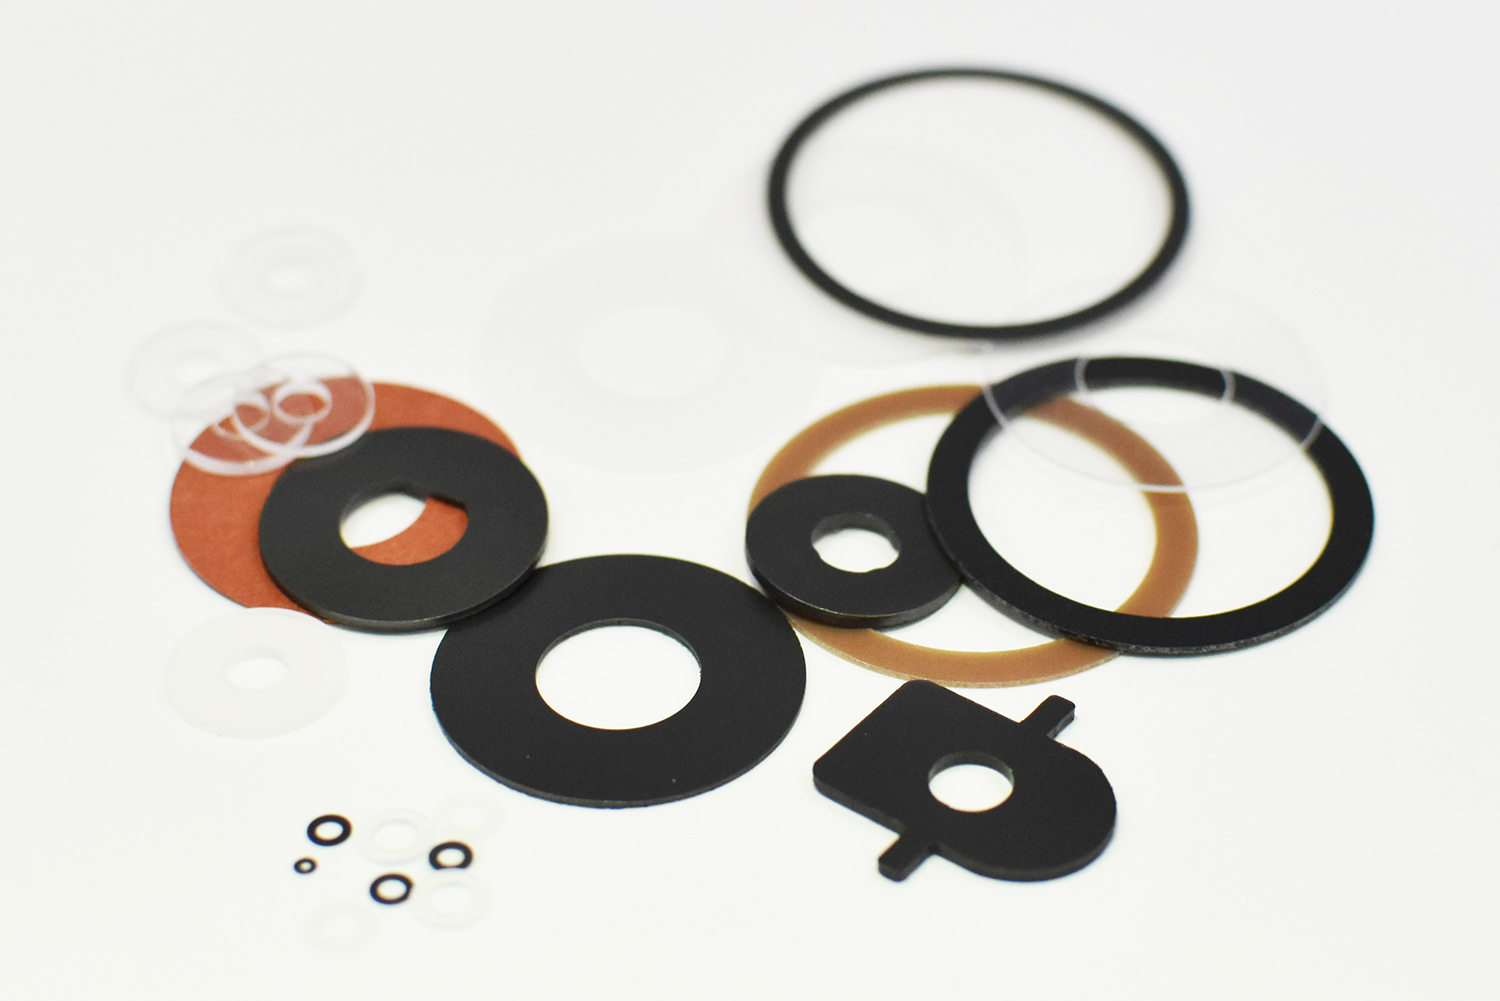
穴を開ける。
一部を避ける。
外形を合わせる。
細い部分を作る。
複数の部品を一枚にまとめる。
といった加工である。
つまり加工とは、材料と製品設計をつなぐ工程である。
■なぜ熱対策に高精度が必要なのか
熱は目に見えない。
そのため、
「TIMが少しくらいずれても問題ない」
と思われることがある。
しかし実際には、数mm、場合によってはそれ以下のズレでも熱性能へ影響する可能性がある。
例えば、発熱部品の上へTIMを貼る。
TIMが少しずれる。
発熱部の一部がTIMから外れる。
すると、その部分では熱を十分に伝えられない。
つまり、部材位置のズレが、そのまま熱経路のズレになる。
■熱対策では「面積」が性能になる
TIMは、発熱体と放熱部材の間をつなぐ。
そのため接触面積が重要になる。
例えば10mm角の発熱部品に対し、TIMも10mm角で設計する。
TIMが1mmずれる。
すると一辺側では接触していない部分が生まれる。
小型部品では、わずかなズレでも接触面積に対する割合が大きくなる。
つまり部品が小さくなるほど、同じ1mmのズレでも影響が大きくなる。
■小型化すると加工精度の意味が変わる
100mmの部品に対する0.1mmのズレ。
5mmの部品に対する0.1mmのズレ。
絶対値は同じである。
しかし相対的な影響は大きく違う。
半導体。
センサー。
光学部品。
ウェアラブル。
などが小型化するほど、加工精度の重要性は高くなる。
つまり、製品の微細化は加工精度への要求を厳しくする。
■外形精度だけでは足りない
高精度打ち抜きというと、
外形寸法±○mm。
を想像しやすい。
しかし熱対策部材では、それだけではない。
重要になるのは、
外形。
穴位置。
開口位置。
部材間位置。
積層位置。
粘着位置。
などである。
例えば外形寸法は合っていても、中央の開口がずれていれば、必要な部分を覆ってしまう。
つまり、寸法精度と位置精度の両方が必要になる。
■穴位置が重要になる理由
熱対策部材には、ネジやコネクタを避けるための穴を設けることがある。
この穴位置がずれると、
組み付かない。
ネジと干渉する。
部材が浮く。
無理に押し込む。
といった問題が起きる。
するとTIMの接触状態まで変わる可能性がある。
つまり、一見すると熱とは関係なさそうな穴加工も、最終的には熱性能へつながる。
■開口形状にも意味がある
絶縁フィルムの一部分だけを開口する。
その部分からTIMを接触させる。
あるいは、
センサー部分だけ避ける。
アンテナ部分だけ避ける。
こうした設計では、開口位置が重要になる。
開口が大きすぎれば絶縁範囲が減る。
小さすぎれば熱経路を妨げる。
つまり高精度加工では、**「切ること」ではなく「機能を残す場所と除く場所を作り分けること」**が重要になる。
■熱を流す場所と、流さない場所を形状で作る
熱対策では、全面を熱伝導材にすればよいとは限らない。
例えば、
中央の発熱部からは熱を逃がしたい。
周辺の温度センサーには熱を伝えたくない。
バッテリー方向には熱を広げたくない。
ということがある。
その場合、
熱伝導材の形状。
開口。
スリット。
配置。
によって熱経路を作る。
つまり加工形状そのものが、熱の流れを設計する要素になる。
■グラファイトでは形状が特に重要になる
グラファイトシートは、面方向へ熱を広げる能力に優れている。
しかし、どの方向へどこまで広げるかは形状によって変わる。
発熱部から筐体方向へ細長く伸ばす。
周辺部品を避ける。
必要部分だけ幅を広げる。
こうした加工によって、材料の熱拡散性能を製品内部で利用する。
つまり、グラファイトを切ることは、熱の通り道を作ることでもある。
■細長い形状ほど加工難易度が上がる
熱を横方向へ逃がすため、グラファイトや金属箔を細長く設計することがある。
しかし細長くなるほど、
変形する。
折れる。
ずれる。
搬送しにくい。
という問題が出る。
さらに量産では、その形状を何万個も同じように作る必要がある。
つまり高精度加工には、寸法精度だけでなく、形状を壊さず加工する技術も必要になる。
■金属箔ではバリが問題になる
銅箔やアルミ箔を打ち抜くと、端面にバリが発生することがある。
非常に小さなバリでも、
絶縁フィルムを傷つける。
隣接部品へ接触する。
異物になる。
という問題につながる可能性がある。
特に高電圧用途では、小さな金属突起が絶縁信頼性へ影響する。
つまり金属箔加工では、外形寸法だけではなく、端面品質そのものが製品機能になる。
■薄膜化すると加工時のダメージが無視できなくなる
材料が厚ければ、多少の加工応力に耐えられる。
しかし薄膜になると、
伸びる。
シワになる。
裂ける。
変形する。
といった問題が起こりやすくなる。
例えば数十μmのフィルムを高精度に加工する。
寸法だけ合わせても、材料が波打っていれば組立時に浮く可能性がある。
つまり薄膜加工では、切った後の形状安定性まで含めて品質である。
■柔らかいTIMは「切れば終わり」ではない
TIMには非常に柔らかい材料がある。
柔らかいことは、段差追従や接触には有利である。
しかし加工では難しくなる。
刃物で押す。
材料が変形する。
その状態で切断される。
刃物を離す。
材料が戻る。
すると、加工中と加工後で寸法が変わることがある。
つまり柔らかい材料では、金型寸法だけで完成寸法を決められない場合がある。
■粘着材では糊の挙動も考える
粘着材を打ち抜くと、
刃物へ糊が付着する。
端面から糊がはみ出す。
糊が糸を引く。
という問題が起こることがある。
それが続くと、
加工精度が変わる。
異物が増える。
金型へ材料が付着する。
つまり粘着材加工では、刃物と粘着剤の相互作用まで考える必要がある。
■材料ごとに「切れ方」が違う
PETフィルム。
PIフィルム。
発泡体。
銅箔。
アルミ箔。
グラファイト。
TIM。
粘着材。
同じ金型で同じように加工できるわけではない。
硬さ。
伸び。
脆さ。
粘着性。
厚み。
積層構成。
が違う。
つまり高精度打ち抜き加工では、材料特性に合わせて加工条件を作ることが重要になる。
■金型精度だけでは高精度加工にならない
高精度な金型を作る。
それだけで高精度な部品ができるとは限らない。
実際には、
材料張力。
送り精度。
金型クリアランス。
加工速度。
温湿度。
材料ロット。
などが影響する。
つまり高精度加工とは、高精度な金型+安定した工程によって成立する。
■リール加工では送り精度が重要になる
ロール材料を一定量ずつ送りながら加工する。
一回の送り誤差が小さくても、それが繰り返されれば位置ズレにつながる。
特に、
多工程加工。
複数回打ち抜き。
ラミネート後加工。
では、前工程と後工程の位置を合わせる必要がある。
つまり長尺加工では、材料を正確に送ること自体が加工技術になる。
■張力が変われば寸法も変わる
薄いフィルムを強く引っ張る。
わずかに伸びる。
その状態で打ち抜く。
張力を解除する。
材料が戻る。
すると、加工時には正しかった寸法が、完成後には変わる可能性がある。
つまり薄膜・長尺加工では、張力管理が寸法管理になる。
■複数工程では基準位置をどう持つかが重要になる
一回目で穴を加工する。
二回目で別材料をラミネートする。
三回目で外形を抜く。
このとき、それぞれの工程が独立してずれると、最終的な位置ズレは大きくなる。
そのため、
基準穴。
認識マーク。
送りピッチ。
などを使って位置を管理する。
つまり多工程加工では、どこを基準にすべてを合わせるかが重要になる。
■高精度加工は積層精度とセットになる
熱対策部材では、一枚の材料だけを加工するとは限らない。
例えば、
グラファイト
+
絶縁フィルム
+
粘着材
を積層する。
それぞれの材料が±0.1mmずつずれると、最終部材では機能位置が大きく変わる可能性がある。
つまり、
打ち抜き精度。
ラミネート精度。
の両方が必要になる。
■加工公差は積み重なる
外形±0.1mm。
ラミネート±0.1mm。
貼付±0.2mm。
それぞれ単独では小さな数字に見える。
しかし最終製品では、それらが重なる。
つまり顧客が必要とする最終位置精度から逆算して、各工程にどれだけの公差を割り当てるかを考える必要がある。
■前編のまとめ:加工精度は、そのまま熱経路の精度になる
熱は目に見えない。
だから「少しくらいずれても問題ない」と思われやすい。
しかし実際には、
TIMが1mmずれれば、その分だけ接触面積が減る。
穴位置がずれれば、部材が浮く。
バリが残れば、絶縁フィルムを傷つける。
開口位置がずれれば、熱経路そのものを塞ぐ。
部品が小さくなるほど、同じ0.1mmの意味は大きくなる。
そして精度は、金型だけでは決まらない。
材料ごとに切れ方が違う。
柔らかいTIMは刃を離せば戻る。
薄膜は加工後に波打つ。
粘着材は刃に糊を残す。
張力が変われば寸法も変わる。
多工程になれば、基準をどこに置くかが問われる。
さらに、それぞれの公差は最終製品で積み重なる。
つまり、
高精度加工とは、高精度な金型と安定した工程の両方で成立する。
では、精度はどこまで厳しくすればよいのか。
後編では、そこから考えていく。
コラム監修:角本 康司 (オーティス株式会社)
語学留学や商社での企画開発を経て2011年にオーティス株式会社入社。経営企画部を中心に製造・技術部門も兼任し、2018年より代表取締役として事業成長と組織強化に努めている。
※本記事は教育・啓発を目的とした一般的な技術解説であり、特定企業・製品・技術を示すものではありません