■微細加工とは何か
微細加工という言葉には、非常に広い意味がある。
半導体のナノ加工を微細加工と呼ぶこともある。
金属部品の精密切削を指すこともある。
OTISが扱う領域では、
フィルム。
粘着材。
金属箔。
TIM。
グラファイト。
発泡材。
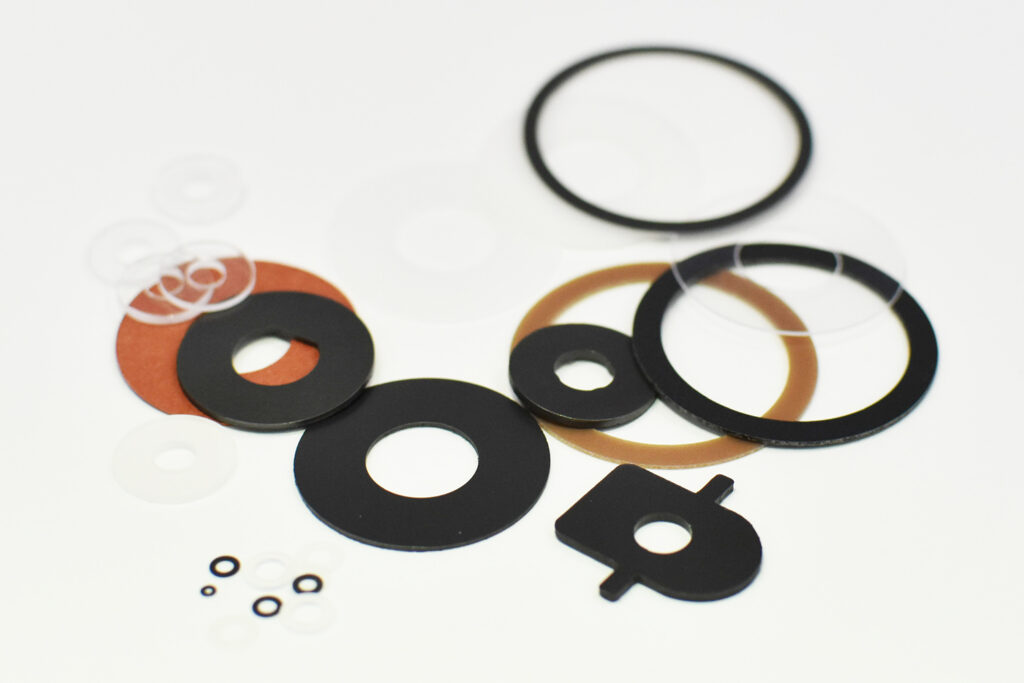
などの薄い材料に対して、
微小な穴。
細い幅。
複雑な外形。
狭い間隔。
を高精度に加工することが中心になる。
つまりOTISの微細加工は、薄膜機能材料を、必要な微小形状へ加工する技術
と考えることができる。
■なぜ熱対策で微細加工が必要になるのか
熱対策というと、大きなヒートシンクや冷却プレートを想像しやすい。
しかし実際には、
熱源のすぐ近く。
部品と部品の隙間。
センサーの周辺。
電極の周辺。
に小さな機能部材が必要になる。
例えば、
ICの一部分だけへTIMを配置する。
センサー位置だけ開口する。
絶縁が必要な部分だけフィルムを残す。
熱を逃がしたい方向だけグラファイトを伸ばす。
こうした設計では、微細な形状加工が必要になる。
つまり、熱対策の高度化は、冷却装置の大型化だけではなく、熱源周辺の部材微細化によっても進む。
■熱源が小さくなるほど、熱密度は高くなりやすい
同じ10Wの発熱でも、
100mm角から出る10W。
10mm角から出る10W。
では意味が違う。
小さな面積へ熱が集中するほど、局所的な熱流束は大きくなる。
すると、
TIM位置。
接触面積。
熱拡散材形状。
のわずかな違いが影響しやすくなる。
つまり熱源が小型化するほど、微細な加工精度が熱性能へ直接つながる。
■小型部品では0.1mmの意味が大きくなる
100mmの部材が0.1mmずれる。
影響は比較的小さい場合がある。
しかし2mm幅の部材が0.1mmずれる。
これは幅の5%である。
つまり同じ加工誤差でも、部品が小さくなるほど相対誤差は大きくなる。
半導体やセンサー周辺では、
0.1mm。
0.05mm。
といった寸法が機能領域そのものになることがある。
そのため微細加工では、単純な寸法公差ではなく、
製品サイズに対する誤差率まで意識する必要がある。
■細いTIM形状が必要になることがある
発熱部品の周辺には、
コネクター。
チップ部品。
配線。
センサー。などが存在する。
その間だけへTIMを配置したい場合、
数mm幅の細い形状が必要になることがある。
しかしTIMは柔らかい。
細くすれば、
伸びる。
変形する。
剥離しにくい。
搬送しにくい。
という問題が増える。
つまり、細く切れるだけでは足りない。細い状態のまま扱えることが必要になる。
■グラファイトでは細い熱経路を作ることがある
グラファイトを熱源から筐体まで伸ばす。
しかし途中には他の部品がある。
そこで、細い経路。
曲がった経路。
切り欠き。 を作る。
これは、いわば熱の配線を作るようなものである。
電気回路に配線パターンがあるように、
熱にも必要な方向へ流す経路を作る。
つまり微細加工は、熱の通り道を形状として設計する技術にもなる。
■細くしすぎると熱も流れにくくなる
微細化すれば配置自由度は上がる。
しかし熱を流す断面積は小さくなる。
例えばグラファイトを非常に細くすると、
狭いスペースには通せる。
一方で、その細い部分が熱経路のボトルネックになる可能性がある。
つまり、細くしたい。
しかし熱は多く流したい。という矛盾がある。
微細加工では、加工可能な最小形状ではなく、機能を維持できる最小形状を考える必要がある。
■微細なスリットにも役割がある
フィルムや粘着材へスリットを入れる。
すると、
空気を逃がす。
曲げやすくする。
応力を逃がす。
部分的に変形させる。
といった機能を持たせられる場合がある。
つまりスリットは、単なる切れ目ではない。
例えば大面積シートを曲面へ貼る場合、部分的なスリットによって追従性を高めることができる場合がある。
微細加工によって、材料そのものにはない動きや機能を作ることができる。
■開口加工にも機能がある
絶縁フィルムへ小さな開口を作る。
その部分だけ電極へ接触させる。
熱伝導材だけを露出させる。
センサーだけを露出させる。
こうした構造では、開口位置が非常に重要になる。
少しずれれば、必要な場所が絶縁される。
逆に絶縁したい場所が露出する。
つまり微細な開口加工は、機能のONとOFFを空間的に分ける加工と考えることができる。
■絶縁では微細加工精度が安全性へつながる
高電圧部品の周辺では、絶縁距離が重要になる。
絶縁フィルムの外形。
開口。
穴位置。
がずれると、必要な絶縁距離を確保できなくなる可能性がある。
さらに小型化すると、そもそもの絶縁距離も小さくなる。
そのため、
0.2mmの位置ズレ。
0.1mmのバリ。
が相対的に大きな意味を持つ。
つまり微細加工は、熱性能だけでなく、電気安全性能にも関係する。
■バリは微細化するほど無視できなくなる
例えば10mm幅の部品に0.02mmのバリがある。
影響は限定的かもしれない。
しかし0.2mm幅の細い部分に0.02mmのバリがあれば、幅に対して10%になる。
さらに金属箔では、そのバリが絶縁フィルムを傷つける可能性がある。
つまり微細化すると、
小さな加工欠陥が相対的に大きくなる。
そのため微細加工では、寸法だけでなく端面品質が重要になる。
■微小穴は加工した後のカス管理も難しい
直径数mm。
あるいはそれ以下の穴を加工する。
すると抜きカスも小さくなる。
そのカスが、
粘着面へ付く。
フィルム上に残る。
別製品へ移る。
可能性がある。
特に粘着材では、小さな抜きカスが貼り付いて取り除きにくい。
つまり微細加工では、
加工できることと、不要物を完全に除去できることの両方が重要になる。
■小さな穴ほど金型側も難しくなる
小径穴を打ち抜く場合、金型側のパンチも細くなる。
細くなれば、
剛性が低下する。
摩耗する。
折れる。
位置がずれる。
といったリスクが増える。
つまり製品形状が小さくなるほど、金型設計・金型寿命にも影響する。
微細加工とは、製品の微細化と金型耐久性のバランスを取る技術でもある。
■「加工できる最小寸法」と「量産できる最小寸法」は違う
試作で一個だけなら加工できる。
しかし量産で数万個加工すると、
金型摩耗。
材料ばらつき。
カス上げ。
搬送。
の問題が出る。
そのため、
「最小0.1mmまで加工可能」
という情報だけでは足りない。
顧客にとって重要なのは、
必要数量を、必要品質で、安定して作れる寸法である。
■微細加工は材料によって限界が違う
PET。
PI。
銅箔。
アルミ箔。
粘着材。
発泡体。
TIM。
グラファイト。
それぞれ、
硬さ。
脆さ。
伸び。
厚み。
粘着性。
が違う。
同じ0.5mm幅でも、
ある材料では安定加工できる。
別の材料では難しい。
ということがある。
つまり、微細加工能力を一つの数字で表すことは難しい。
材料×厚み×形状×数量で考える必要がある。
■柔らかい材料の微細加工は難しい
柔らかいTIMを細く打ち抜く。
刃物が入る前に材料が横へ逃げる。
圧縮される。
切断後に戻る。
その結果、
寸法が安定しない。
端面が変形する。
ということがある。
つまり柔らかい材料では、
刃物の精度以上に、
材料をどう保持し、どう変形させずに切るかが重要になる。
■脆い材料も別の難しさがある
グラファイトなどでは、
細くすると欠けやすい。
クラックが入りやすい。
搬送中に折れやすい。
可能性がある。
つまり柔らかい材料と脆い材料では、難しさの方向が逆になる。
微細加工では材料特性を理解して条件を変える必要がある。
■薄い金属箔では「切断」と「変形」が同時に起きる
銅箔やアルミ箔を微細形状へ加工する場合、
切断時の力で箔自体が変形することがある。
細い部分では、
ねじれる。
波打つ。
反る。
こともある。
寸法が合っていても、平面性が悪ければ後工程で貼りにくい。
つまり微細金属箔加工では、
二次元寸法だけでなく三次元的な変形も品質になる。
■微細化すると粘着材の「糊はみ出し」も目立つ
1mm幅の粘着部材から0.1mm糊がはみ出す。
これは面積比で大きい。
さらに、
周辺部品へ付着する。
絶縁距離へ影響する。
設備へ付着する。
可能性がある。
つまり微細粘着部材では、外形だけでなく、粘着剤そのものの位置精度も重要になる。
■部分粘着と微細加工は相性がよい
全面に粘着材を置く必要がない場合、
必要部分だけ粘着させることができる。
例えば、
外周1mmだけ粘着。
中央は非粘着。
という構造である。
これによって、
熱抵抗低減。
気泡低減。
剥離性改善。
ができる可能性がある。
つまり微細加工は、粘着機能を必要な場所だけに配置する技術にもなる。
■熱・絶縁・粘着を微細に配置する
例えば一つの小型部材の中で、
中央=熱伝導。
外周=絶縁。
一部=粘着。
という構造を作る。
これは一枚の材料では実現しにくい。
複数材料を高精度に配置・積層する必要がある。
つまり微細加工が進むと、単なる外形加工から、
微小領域への機能配置へ加工価値が変わっていく。
■センサー周辺では微細加工が重要になる
温度センサー。
圧力センサー。
光学センサー。
生体センサー。
これらの周辺には、
絶縁。
固定。
遮光。
放熱。
といった複数の薄膜部材が使われることがある。
センサー自体が小さいため、周辺部材も小さい。
位置がずれると測定精度へ影響する可能性もある。
つまり微細加工は、センサー性能を支える周辺技術でもある。
■カメラ・光学機器では開口位置が重要になる
光学系では、光路を妨げてはいけない。
一方で、
遮光。
EMI。
固定。
熱対策。
も必要になる。
そのため、
必要部分だけ開口したフィルム。
黒色粘着材。
金属箔。
などを配置する。
ここでは微細な開口位置のズレが光学性能へ影響する。
つまり微細加工は、熱以外の機能とも同時に関係する。
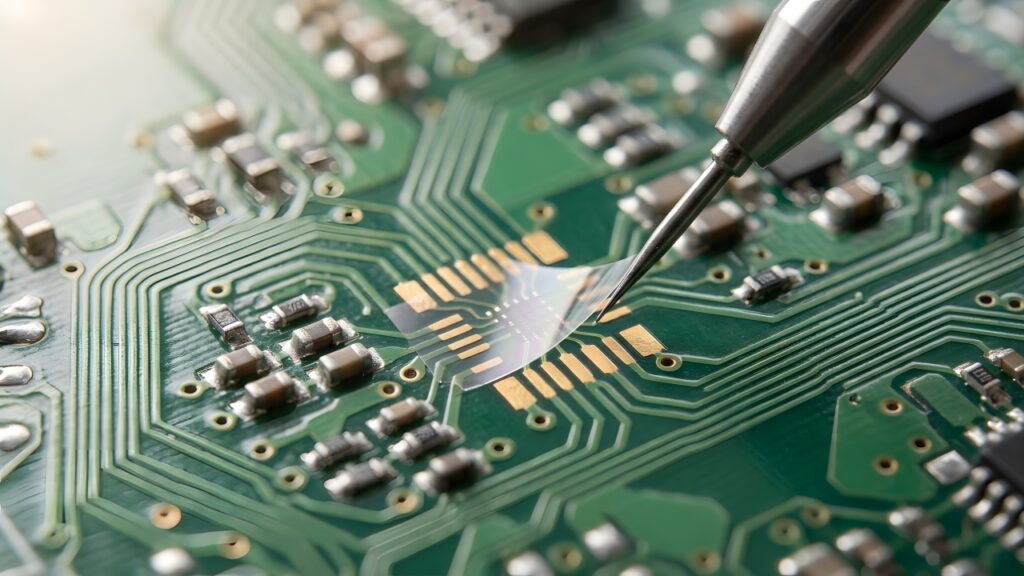
■半導体周辺では部品密度が高い
半導体パッケージ周辺には、
コンデンサー。
抵抗。
配線。
コネクター。
などが近接する。
熱対策部材を置きたくても、完全な四角形で置けないことがある。
そこで、
切り欠き。
穴。
細い逃げ形状。
が必要になる。
つまり高密度実装が進むほど、
熱対策材料にも複雑で微細な外形が求められる。
■3D実装ではZ方向寸法も厳しくなる
半導体の3D実装では、部品が縦方向にも積み重なる。
そのため、
厚み。
段差。
接触高さ。
が重要になる。
微細加工というとXY方向の形状を想像しやすいが、
薄膜部材では、厚み方向の精度も微細加工の一部と考える必要がある。
■微細加工と薄膜加工は切り離せない
細い形状を作る。
しかし材料が厚ければ、曲げにくい。
スペースへ入らない。
逆に薄くすると、加工・搬送が難しくなる。
つまり、
微細形状。
薄膜。
はセットで考える必要がある。
このため10-2の微細加工と、次の10-3薄膜加工は非常に近い関係にある。
■前編のまとめ:微細加工とは、小さな空間へ機能を配置すること
製品が小さくなる。
部品間隔が狭くなる。
熱源は高密度になる。
同じ10Wでも、10mm角から出れば熱流束は大きくなる。
100mmの部材の0.1mmと、2mm幅の部材の0.1mmでは意味が違う。
だから熱対策部材にも、
細いTIM。
曲がったグラファイトの熱経路。
空気を逃がすスリット。
センサーだけを避ける開口。
が必要になる。
しかし、小さく切れれば終わりではない。
柔らかい材料は刃の前で逃げ、切った後に戻る。
脆い材料は欠ける。
金属箔はねじれ、波打つ。
粘着材は糊がはみ出す。
細い穴ほどパンチは折れやすく、抜きカスは取りにくい。
つまり微細加工の限界は、材料×厚み×形状×数量で決まる。
一つの数字では表せない。
そして、作れたとしてもまだ終わらない。
後編では、小さな部材を壊さず、見て、運び、
顧客工程まで届けるところまでを見ていく。
コラム監修:角本 康司 (オーティス株式会社)
語学留学や商社での企画開発を経て2011年にオーティス株式会社入社。経営企画部を中心に製造・技術部門も兼任し、2018年より代表取締役として事業成長と組織強化に努めている。
※本記事は教育・啓発を目的とした一般的な技術解説であり、特定企業・製品・技術を示すものではありません