■材料単体より「組み合わせ」が重要になる
例えば、
TIMだけ。
では固定できない。
グラファイトだけ。
では絶縁できない。
絶縁フィルムだけ。
では熱を広げられない。
そこで、
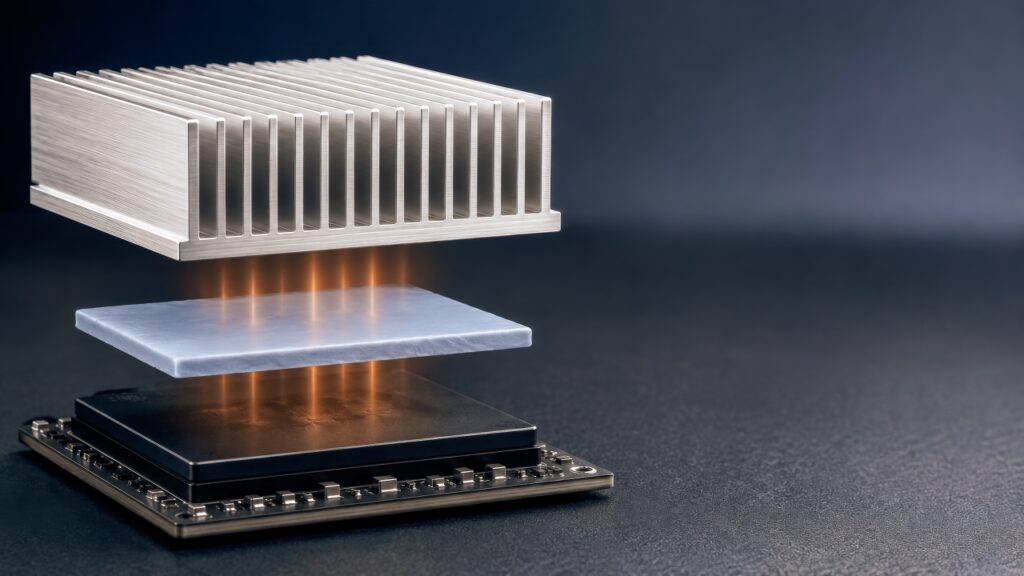
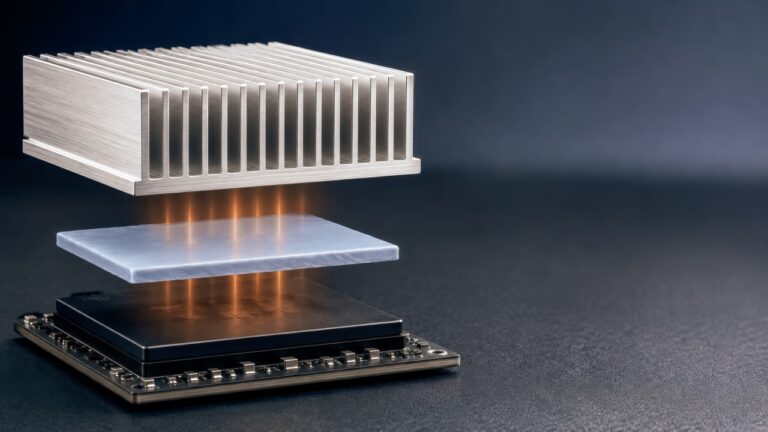
TIM+グラファイト。
グラファイト+絶縁フィルム。
金属箔+絶縁材。
という組み合わせが必要になる。
つまり加工会社の価値は、一つの材料を扱うことだけではなく、
複数材料を一つの機能部材へまとめることにある。
■材料メーカー同士ではつながらない機能をつなぐ
グラファイトメーカー。
粘着材メーカー。
絶縁フィルムメーカー。
金属箔メーカー。
それぞれ自社材料には詳しい。
しかし顧客が必要とするのは、
一つの材料ではなく、
最終的に製品へ組み込める部品である。
つまりOTISは、異なる材料メーカーの技術を顧客部品へ統合する役割を担うことができる。
■高性能材料でも加工できなければ採用できない
材料A。
非常に高い熱伝導率。
しかし柔らかすぎて量産加工が安定しない。
材料B。
熱伝導率は少し低い。
しかし高精度加工できる。
自動貼付できる。
量産品質が安定する。
この場合、完成品では材料Bの方が良い可能性がある。
つまり、最高の材料性能=最高の量産性能ではない。
■材料の良し悪しは加工後に評価する
熱対策材料を比較するとき、
材料単体の試験片だけで評価する。
しかし実際には、
打ち抜く。
積層する。
粘着材を付ける。
圧縮する。
製品へ貼る。
つまり最終状態が違う。
だから材料評価では、実際の加工・実装状態に近い条件で評価することが重要になる。
■加工すると材料性能が変わることがある
グラファイトへ保護フィルムを貼る。
絶縁性は上がる。
しかし厚みが増える。
TIMへ粘着層を追加する。
貼付性は上がる。
しかし熱抵抗が増える。
つまり加工は、材料性能を保つだけではない。
新しい性能を追加する一方で、別性能を変化させる。
だから、加工後の部品性能で見る必要がある。
■形状によって熱性能を調整できる
同じ材料でも、
全面。
細長い形。
複数枝形状。
穴あり。
では熱の流れ方が変わる。
例えばグラファイトの幅を変える。
熱を運べる量も変わる。
つまり加工形状は、材料性能を製品内で調整する手段になる。
■開口加工で他部品を避ける
熱対策材料を大きく敷けば熱は広がりやすい。
しかし実際には、
コネクタ。
センサー。
アンテナ。
ネジ。
電極。
を避ける必要がある。
そこで開口や切り欠きを設ける。
つまり加工会社は、高性能材料を実装空間へ合わせる役割を持つ。
■スリットで追従性を変えられる
一枚のシートが硬くて曲面へ貼れない。
スリットを入れる。
部分的に曲がりやすくする。
あるいは応力を逃がす。
こうした加工によって材料の機械的挙動を変えることができる。
つまり加工は、材料の化学組成を変えなくても、形状によって使用特性を変えられる。
■部分ラミネートで必要な機能だけ配置する
例えば、
中央はグラファイト。
周辺だけ絶縁フィルム。
外周だけ粘着材。
という構造を作る。
これによって、
薄く。
軽く。
必要な機能だけ持たせる。
ことができる。
つまり熱対策材料加工では、全面加工より部分加工の方が価値を出せる場合がある。
■材料歩留まりも熱対策部品のコストを左右する
高性能グラファイト。
高熱伝導TIM。
高機能絶縁材。
こうした材料は高価な場合がある。
そのため、
どう配置するか。
何個取りするか。
不要部分をどれだけ減らすか。
が重要になる。
加工設計によって材料歩留まりを改善できれば、部品コストを下げられる。
■高価な材料ほど「必要な場所だけ使う」価値が高い
全面に高性能材料を使う。
確実だが高い。
本当に発熱が大きい部分だけ高性能TIM。
他は一般材料。
という構成も考えられる。
つまり加工によって、高機能材料を必要部分だけ配置することで、性能とコストを両立できる可能性がある。
■試作では手加工できても量産では難しい
研究室では、
はさみで切る。
カッターで切る。
手で貼る。
ことができる。
熱評価も良好。
しかし量産では、
高精度。
高速。
連続。
同じ状態。
が必要になる。
つまり加工会社の役割は、研究室で成立した熱対策を、工場で再現できる形へ変えることである。
■試作材料を量産材料へ変える必要がある場合もある
研究段階では高性能材料A。
量産では加工性が悪い。
そこで材料メーカーと相談し、
ライナーを変える。
厚みを少し変える。
表面処理を変える。
粘着層を変更する。
ことで量産性を上げる。
つまり加工会社が材料メーカーへフィードバックすることにも価値がある。
■材料メーカーと加工メーカーの共同開発
材料メーカーは、
材料性能は高い。
しかし加工方法が分からない。
加工メーカーは、
加工経験はある。
しかし材料設計は専門外。
両者が組めば、
加工しやすい熱材料。
量産しやすい構成。
を作ることができる。
つまり、材料開発と加工開発を分断しないことが重要になる。
■量産では材料ロット差も考える
同じ品番でも、
硬さ。
厚み。
粘着力。
表面状態。
に一定のばらつきがあることがある。
材料ロットが変わる。
加工条件を完全に同じにする。
結果が変わる。
ということもある。
つまり加工条件には、材料公差を吸収できる余裕が必要になる。
■熱対策材料は温湿度の影響を受ける場合がある
粘着材。
発泡体。
樹脂系TIM。
は、温度によって硬さや粘着性が変わる場合がある。
湿度によって吸湿する材料もある。
つまり加工現場では、
材料品番だけでなく、
加工環境も品質条件
になる。
■保管条件も加工性へ影響する
冷蔵保管材料。
開封後使用時間が決められている材料。
湿度管理が必要な材料。
こうした機能材料では、加工前の保管状態も重要になる。
つまり熱対策材料加工は、切断工程だけではなく、
材料受入から保管・加工・出荷までの管理を含む。
■粘着材料では経時変化を見る
加工直後。
剥離性良好。
一週間後。
剥離力が変わる。
高温輸送後。
さらに変わる。
という場合がある。
リール品では顧客が使うまで時間がある。
そのため、加工時点だけではなく、顧客使用時の状態まで考える必要がある。
■リール供給で熱対策材料を自動化工程へつなぐ
小型TIM。
絶縁フィルム。
グラファイト。
粘着部材。
これらを一定ピッチでリール上へ配置する。
設備が、
剥離。
吸着。
貼付。
する。
これによって熱対策部材を自動組立できる。
つまり材料加工は、形を作るところから、顧客設備へ供給するところまで広げることができる。
■リール化には材料特性を理解する必要がある
グラファイト。
TIM。
フィルム。
それぞれ巻き癖が違う。
剥離力も違う。
部材重量も違う。
そのため、
ピッチ。
ライナー。
巻き径。
張力。
を材料ごとに設計する必要がある。
つまりリール供給は単なる梱包ではない。
熱対策材料の量産インターフェースである。
■自動化できる形状に変える
熱的には細長い形が理想。
しかし設備では吸着できない。
そこで一部にタブを残す。
キャリアを付ける。
認識穴を作る。
このように、
最終製品には不要な形状を工程中だけ追加する。
つまり加工会社は、製品形状と工程形状を使い分けることができる。
■検査も材料ごとに変える
透明フィルム。
黒いグラファイト。
鏡面金属箔。
柔らかいTIM。
同じ画像検査条件では見えない。
そのため、
照明。
背景。
角度。
を変える。
つまり熱対策材料加工では、材料に合わせた検査方法も必要になる。
■熱性能そのものを全数検査することは難しい
一個一個の熱抵抗を測る。
量産では現実的でない場合が多い。
だから、
寸法。
厚み。
位置。
気泡。
外観。
を管理する。
さらに加工条件を安定させる。
つまり熱性能を直接全数検査するのではなく、熱性能を左右する工程条件を管理することが重要になる。
■加工品質を機能品質へ置き換えて考える
寸法±0.1mm。
これは加工品質。
しかしなぜ必要か。
TIMが発熱面から外れないため。
つまり熱機能品質。
絶縁フィルムの端面位置。
なぜ重要か。
必要絶縁距離を確保するため。
つまり安全機能品質。
このように、加工数値を製品機能へ結びつけて理解することが重要になる。
■失敗例:高性能TIMを採用したが量産で形状が安定しない
熱伝導率の高いTIMを採用。
試作温度は良好。
しかし材料が柔らかく、量産打ち抜きで寸法が安定しない。
さらに自動剥離でも変形。
結果として貼付位置がばらついた。
つまり、材料性能は高かったが、部品性能として安定しなかった。
■失敗例:グラファイトを加工したが端部絶縁を考えていない
グラファイトを熱拡散用に採用。
熱性能は良好。
しかし端部が導電部近くへ露出。
絶縁リスクが発生した。
追加で保護フィルムが必要になった。
つまり、グラファイト性能だけを見て、完成部材構造を考えていなかった。
■失敗例:銅箔の熱性能は良いが重量が増えすぎた
熱を横方向へ逃がすため銅箔を大面積で追加。
熱性能は改善。
しかし重量増加。
コスト増加。
さらにEMI設計にも影響。
結果として部分配置へ変更した。
つまり、全面高性能化より、必要場所だけ高性能化する方が合理的だった。
■失敗例:絶縁材を薄くしすぎて加工傷が問題になる
熱抵抗低減のため絶縁材を薄膜化。
材料単体の耐電圧は問題なし。
しかし加工時の微小傷や金属バリの影響が大きくなった。
つまり材料スペック上は成立していても、加工後の量産品質では余裕が不足していた。
■失敗例:複数材料を顧客が別々に貼り、位置ズレが発生
TIM。
グラファイト。
絶縁フィルム。
顧客工程で3回貼付。
それぞれ少しずつずれた。
最終的に必要な熱経路と絶縁位置が合わなくなった。
加工メーカー側で一体化すれば、相対位置を管理しやすかった。
つまり、部材を分けることが必ずしも最も簡単ではない。
■研究者視点:熱対策材料は「熱伝導率」ではなく「熱経路」で考える
熱伝導率5W/m・K。
10W/m・K。
という材料比較は重要である。
しかし完成品では、
どの厚みで。
どの面積で。
どの界面を通り。
どこへ熱を逃がすか。
が性能を決める。
つまり材料物性は、熱経路の一要素である。
加工によって、その熱経路を実際の形にする。
■現場視点:材料を見ただけで加工可否を決めない
材料名だけ聞く。
「加工できます」
と即答する。
しかし本来は、
厚み。
形状。
寸法。
数量。
粘着構成。
供給形態。
を見る必要がある。
同じ材料でも条件によって難易度は大きく変わる。
つまり熱対策材料加工では、材料×形状×量産条件で判断する必要がある。
■顧客へ聞くべきこと
熱対策材料の加工相談では、
何を冷やしたいのか。
どこへ熱を逃がしたいのか。
絶縁は必要か。
使用温度は何℃か。
貼付方法は何か。
自動化するか。
必要数量はいくらか。
といった情報が重要になる。
つまり、加工図面だけでなく、使われ方を知るほど、より良い加工提案ができる。
■材料指定がない段階から相談を受ける価値
顧客が、
「この部品の温度を下げたい」
という段階で相談する。
まだ材料は決まっていない。
このとき、
材料メーカーと連携する。
TIM。
グラファイト。
金属箔。
など候補を出す。
そして加工性まで含めて評価する。
つまりOTISは、材料を売る会社ではなくても、材料選定と加工設計の間をつなぐことができる。
■OTIS視点:熱対策材料を扱うことと、熱対策部品を作ることは違う
「TIMを加工できます。」
「グラファイトを加工できます。」
これは必要な能力である。
しかしそれだけでは、材料加工会社の説明にとどまる。
OTISが目指すべきなのは、
どの材料を。
どの形状に。
何と組み合わせ。
どう供給すれば。顧客工程で使えるか。
まで考えること。
つまり、熱対策材料を加工する会社から、熱対策部品を成立させる会社へ進むことである。
■OTISは材料メーカーではないことが強みになる場合もある
自社材料を持っていると、その材料を売りたい。
OTISは特定の熱材料メーカーではない。
だから、
用途に合わせて材料を選べる。
複数メーカーを組み合わせられる。
熱伝導材と絶縁材を組み合わせられる。
つまり中立的な加工会社だからこそ、材料ありきではなく顧客課題ありきで考えられる。
■材料メーカーとの協業がOTISの価値を高める
OTIS単独ですべてを持つ必要はない。
材料メーカーには材料開発力がある。
冷却装置メーカーには冷却技術がある。
顧客には製品設計力がある。
OTISは、
加工。
積層。
供給形態。
量産安定化。
を担う。
つまり、各社の専門性をつなぐ位置に価値がある。
■材料性能を「最後の1mm」で止めない
高性能材料が完成した。
しかし、
貼れない。
形にならない。
量産できない。
では顧客製品へ入らない。
材料メーカーの性能と顧客製品の間にある、
最後のわずかな加工領域。
ここを成立させる。
つまりOTISが言う、「熱の最後の1mm」とは、まさにこの領域である。
■OTISでできること
OTISでは、
● TIM加工
● グラファイト加工
● 銅箔加工
● アルミ箔加工
● 絶縁性熱伝導材加工
● 絶縁フィルム加工
● 断熱材加工
● 発泡体加工
● 粘着材加工
● シール材加工
● 高精度打ち抜き
● 微細加工
● 薄膜加工
● 開口加工
● スリット加工
● ハーフカット
● 高精度ラミネート
● 部分ラミネート
● 異種材料積層
● キャリア設計
● リール・ツー・リール加工
● 自動貼付向け供給形態
● 画像検査
● 試作から量産への工程設計
などを組み合わせ、熱対策材料を顧客工程で使える機能部材へ変えることができる。
■OTISの専門外
OTISは、
● TIM材料そのものの配合開発
● グラファイト原材料そのものの製造
● 金属箔そのものの精錬・圧延
● 半導体チップそのものの設計
● 冷却装置そのものの設計
● CFD専業解析
を専門とする会社ではない。
必要に応じて材料メーカー、冷却装置メーカー、解析会社、顧客設計部門と連携する。
OTISが担うのは、高性能な熱対策材料を、量産工程で実際に使える形へ変える領域である。
■まとめ:熱対策材料は、加工されて初めて製品の中で働く
TIM。
グラファイト。
銅箔。
絶縁性熱伝導材。
断熱材。
どれも高性能な材料である。
しかし材料だけでは製品にならない。
形状が必要。
位置が必要。
積層が必要。
粘着が必要。
絶縁が必要。
供給形態が必要。
量産再現性が必要。
つまり、材料性能と製品性能の間には、加工という工程が存在する。
熱伝導率が高い材料を探すことは重要である。
しかし、本当に重要なのは、
その材料をどの厚みで使うか。
どの形にするか。
どこへ配置するか。
何と組み合わせるか。
そして同じ状態を量産で作れるか。である。
高性能材料を買った時点で、熱対策は完成していない。
加工する。
積層する。
貼れる状態にする。
検査する。
リール化する。
顧客設備へ投入する。
そのすべてを経て、初めて材料性能が製品性能になる。
だからOTISが担うべきなのは、「TIMを切ること」
でも、「グラファイトを切ること」でもない。
その先にある、熱対策材料を、実際に使える量産部品へ変えること。
材料メーカーが熱性能を作る。
顧客が製品を設計する。
その間で、
形状。
界面。
積層。
供給形態。
量産工程。
を成立させる。
それが、OTISにおける熱対策材料加工の役割なのである。
コラム監修:角本 康司 (オーティス株式会社)
語学留学や商社での企画開発を経て2011年にオーティス株式会社入社。経営企画部を中心に製造・技術部門も兼任し、2018年より代表取締役として事業成長と組織強化に努めている。
※本記事は教育・啓発を目的とした一般的な技術解説であり、特定企業・製品・技術を示すものではありません