■材料開発とは何をすることなのか
材料開発とは、求められる機能を実現するために、材料の組成、構造、物性、製造方法などを研究し、新しい材料や改良材料を生み出すことである。
熱対策材料では、例えば次のような開発が行われる。
● 熱伝導性を高めるフィラーの研究
● 樹脂と熱伝導フィラーの配合最適化
● グラファイトや炭素系材料の構造制御
● 電気絶縁性と熱伝導性を両立する材料開発
● 柔軟性を持つ熱伝導シートの開発
● 高温環境に耐える接着材料の開発
● 熱膨張を抑える複合材料の開発
● 軽量な断熱材料の開発
● 長期使用時の劣化を抑える材料開発
これらは、化学、物理、材料工学、高分子工学、界面科学などの専門知識を必要とする。
例えば、熱伝導性の高いシートを開発する場合、単純に熱を伝えやすい粉末を樹脂へ混ぜればよいわけではない。
フィラーの種類。
粒子の大きさ。
粒子の形状。
充填量。
粒子同士の接触状態。
樹脂との界面。
これらによって、熱の伝わり方が変わる。
さらに、熱伝導性を高めようとしてフィラーを多く入れると、材料が硬くなったり、加工しにくくなったりする場合がある。
つまり材料開発とは、単に一つの性能を高めることではない。
複数の物性を、求められる用途に合わせて成立させる技術なのである。
■熱伝導率が高い材料を作ることは簡単ではない
熱対策材料では、熱伝導率が重要な指標になる。
熱伝導率とは、材料がどれだけ熱を伝えやすいかを表す物性である。
一般に、熱伝導率が高い材料ほど、同じ条件では熱を伝えやすい。
しかし、熱伝導率を高めることは簡単ではない。
例えば樹脂材料は、一般に金属などと比較して熱を伝えにくい。
そこで、熱伝導性の高い粒子を樹脂へ混ぜる方法が使われる。
代表的なフィラーには、
● アルミナ
● 窒化アルミニウム
● 窒化ホウ素
● 炭化ケイ素
● グラファイト
● 金属系粒子
などがある。
ただし、これらのフィラーは、熱伝導性だけでなく、電気絶縁性、硬さ、密度、化学的安定性なども異なる。
例えば、金属系粒子やグラファイトは熱を伝えやすい一方、電気を通す性質も持つ。
半導体や電池の周辺では、熱を逃がしたいが電気は通したくないという要求がある。
その場合、熱伝導性だけで材料を選ぶことはできない。
つまり、熱対策材料の開発では、
熱を伝える性能と、他の必要機能を両立させることが重要になる。
■フィラーを増やせばよいわけではない
熱伝導性を高めるために、樹脂へフィラーを多く配合することがある。
フィラー同士が接触し、熱の通り道が形成されれば、材料全体の熱伝導性が向上する場合がある。
しかし、フィラーを増やすと別の問題が生じることがある。
例えば、
● 材料が硬くなる
● 柔軟性が低下する
● 伸びにくくなる
● 脆くなる
● 密度が高くなる
● 粘度が上がる
● 成形しにくくなる
● 相手部品の凹凸へ追従しにくくなる
という問題である。
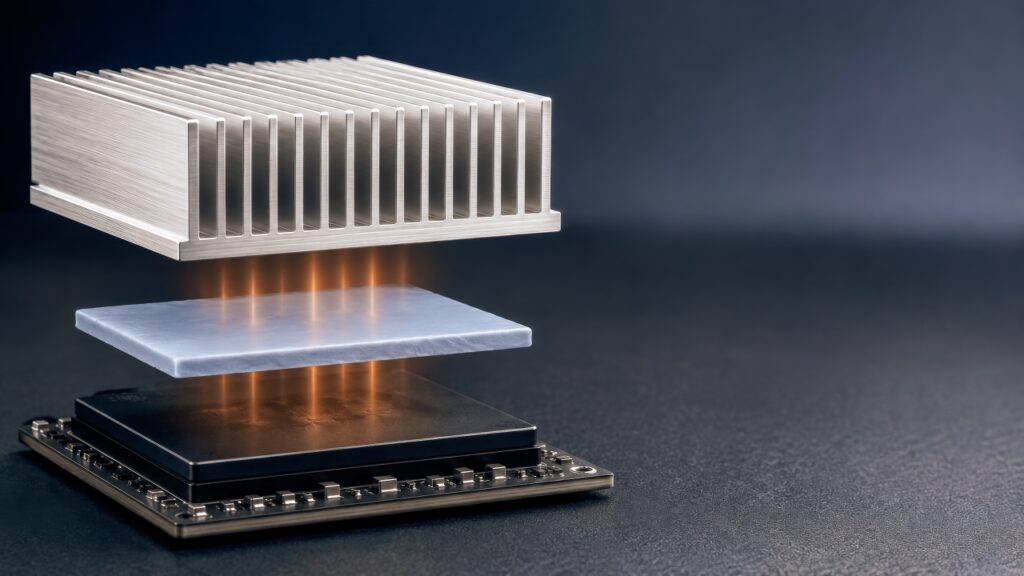
TIMでは、熱伝導率が高くても、相手部品へ十分に密着しなければ、期待した熱性能が得られない。
材料内部の熱伝導性を改善した結果、材料が硬くなり、接触熱抵抗が増えてしまうことも考えられる。
つまり、
材料単体の熱伝導率を高めることと、実際の製品の熱抵抗を下げることは同じではない。
この両立を考えることが、材料開発の難しさの一つである。
■材料の中の熱と、材料同士の間の熱は違う
熱は、材料内部を伝わるだけではない。
実際の製品では、複数の材料を通過する。
例えば、
半導体チップ
↓
TIM
↓
放熱板
↓
冷却機構
という構造を考える。
この場合、熱の流れに影響するのは、各材料の熱伝導率だけではない。
半導体とTIMの接触状態。
TIMと放熱板の接触状態。
TIMの厚み。
圧縮状態。
表面粗さ。
気泡の有無。
これらも熱抵抗に影響する。
例えば、熱伝導率の高いTIMを採用しても、圧着が不十分で空気層が残れば、実際の熱性能は低下する可能性がある。
反対に、材料単体の熱伝導率がそれほど高くなくても、相手面へよく追従し、接触熱抵抗を小さくできれば、実装状態では有利になる場合がある。
つまり、材料メーカーが開発した性能を製品で発揮するには、材料内部の性能と界面の状態を分けて考える必要がある。
■材料メーカーのカタログ値は重要だが、それだけでは足りない
材料メーカーのカタログには、さまざまな物性値が記載されている。
例えば、
● 熱伝導率
● 熱抵抗
● 厚み
● 硬度
● 圧縮率
● 引張強度
● 伸び
● 粘着力
● 絶縁破壊電圧
● 使用温度範囲
● 難燃性
などである。
これらは材料選定に必要な情報である。
しかし、カタログ値は通常、定められた試験条件で測定された値である。
実際の製品では、使用条件が異なることがある。
例えば、
● 圧着圧力が違う
● 相手部品の表面粗さが違う
● 材料の厚みが変わる
● 使用温度が違う
● 長期間圧縮される
● 温度サイクルを受ける
● 加工時に材料へ応力が加わる
という条件である。
そのため、材料のカタログ値が同じでも、実際の製品で同じ性能になるとは限らない。
重要なのは、カタログ値を否定することではない。
カタログ値が、どのような条件で得られた数値なのかを理解することである。
そして、実際の使用条件で必要な性能を確認することである。
■材料開発が成功しても、加工できないことがある
研究開発段階で、非常に高い熱性能を持つ材料が生まれたとする。
しかし、その材料が、
● 脆い
● 粉が出る
● 非常に柔らかい
● 粘着性が強い
● 伸びやすい
● 薄くすると破れる
● 刃物へ付着する
● 打ち抜くと欠ける
という性質を持っていた場合、量産加工が難しくなることがある。
例えば、高熱伝導性のシートを開発できたとしても、必要な形状へ打ち抜くと端面が欠ける。
小さな穴を開けると亀裂が入る。
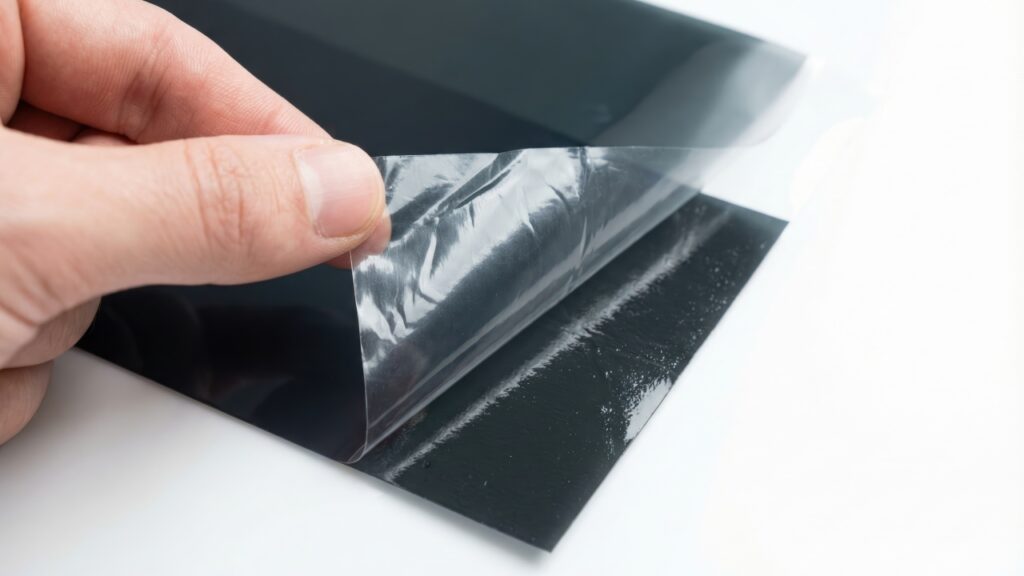
剥離ライナーから剥がすと伸びる。
リール搬送中にシワが発生する。
このような問題があれば、材料性能が高くても、顧客の製品へ安定して組み込むことは難しい。
つまり、材料開発の成功と量産加工の成功は別である。
優れた材料ほど、加工方法の工夫が必要になる場合もある。
■グラファイトは高性能でも加工が難しい
グラファイトシートは、面方向へ熱を広げる用途で使われる。
特に薄型電子機器では、限られた空間で熱を拡散させるために重要な材料である。
しかし、グラファイトには加工上の難しさがある。
例えば、
● 欠けやすい
● 折れやすい
● 粉が発生する
● 層間で剥がれる場合がある
● 薄膜ではシワが生じやすい
● 微細な亀裂が入る可能性がある
という問題である。
材料メーカーが高い面方向熱伝導率を実現しても、加工によって亀裂や欠けが生じれば、熱を広げる経路に影響する可能性がある。
また、導電性の粉が発生すれば、周辺回路の絶縁性にも影響することがある。
そのため、グラファイトの量産加工では、
材料を壊さず切る。
粉を抑える。
必要な形状を維持する。
絶縁フィルムと貼り合わせる。
安定して供給する。
という加工技術が重要になる。
材料メーカーがグラファイトの性能を高めることと、加工メーカーがその性能を損なわず部品へ変えることは、異なる専門技術なのである。
■柔らかいTIMは、量産では扱いにくい場合がある
TIMは、発熱部品と放熱部品の間にある微小な隙間を埋め、熱を伝えやすくする材料である。
そのため、柔軟性や圧縮追従性が重要になることがある。
しかし、柔らかい材料は量産工程では扱いにくい場合がある。
例えば、
● 打ち抜き時に潰れる
● 切断後に形状が戻る
● 剥離時に伸びる
● 吸着時に変形する
● キャリア上で位置が動く
● 粘着材が端部からはみ出す
● 搬送中に部材が反る
という問題である。
材料メーカーにとっては、柔らかさが重要な性能である。
しかし加工メーカーにとっては、その柔らかさが加工難易度を高める要因になる。
つまり、同じ材料特性でも、材料開発と量産加工では評価の意味が変わることがある。
材料として必要な柔軟性を維持しながら、加工と搬送を安定させる。
ここに、加工技術の価値がある。
■断熱材料にも加工上の難しさがある
熱対策は、熱を逃がすことだけではない。
熱を伝えたくない場所では、断熱も重要になる。
EVやESSでは、電池セル間や周辺部品への熱の伝達を抑えるため、断熱材料が使われることがある。
代表的な材料には、エアロゲル系材料やセラミック系断熱材料などがある。
これらは用途に応じて高い断熱性能や耐熱性を持つ一方、加工時には、
● 粉落ち
● 欠け
● 割れ
● 厚み変化
● 端面崩れ
● 異物発生
などが問題になる場合がある。
特に薄い断熱部材を複雑な形状へ加工する場合、材料を壊さずに必要な寸法を作ることが難しい。
また、加工時に発生した粉が周辺部品へ付着すれば、別の品質問題につながる可能性もある。
そのため、断熱材料でも、材料性能だけでなく、加工後の形状、端面品質、異物管理、量産再現性が重要になる。
■材料開発では見えにくい問題が、加工工程で見える
材料メーカーは、材料そのものの性能や製造条件を深く理解している。
一方、加工メーカーは、材料を切る、貼る、搬送する、剥がす、検査する工程で発生する問題を把握しやすい。
例えば、
材料メーカーでは問題なく製造できたシートが、打ち抜き工程では割れる。
材料単体では平らだったフィルムが、異種材料と貼り合わせると反る。
材料試験では粘着力が十分だったのに、自動貼付工程では剥離できない。
このような問題は、材料単体の評価だけでは見えにくい。
しかし、加工工程では顕在化する。
ここで重要なのは、材料メーカーと加工メーカーのどちらが優れているかではない。
見ている問題が違うということである。
材料メーカーは、材料の物性を成立させる。
加工メーカーは、その物性を持つ材料を、必要な形状と品質で成立させる。
両者が情報を共有することで、より実用的な材料や部材を開発できる可能性がある。
■材料を変える前に、加工方法を変えるという選択肢
加工で問題が発生すると、材料そのものを変更したくなることがある。
例えば、柔らかいTIMが打ち抜き時に変形する。
そこで、もっと硬い材料へ変更する。
しかし硬い材料へ変更すると、相手部品への追従性が低下する可能性がある。
あるいは、グラファイトが打ち抜き時に欠ける。
そこで、より厚い材料へ変更する。
しかし厚くすると、製品内部のスペースや積層構成へ影響することがある。
このような場合、材料を変更する前に、加工方法を見直すという選択肢がある。
例えば、
● 金型構造を変更する
● 刃物形状を見直す
● 支持フィルムを追加する
● 加工順序を変更する
● 積層してから打ち抜く
● 打ち抜いてから積層する
● 搬送張力を変更する
● 剥離ライナーを見直す
● 加工速度を調整する
という方法である。
もちろん、加工条件だけでは解決できない場合もある。
その場合は材料メーカーとの共同検討が必要になる。
重要なのは、問題が発生したときに、材料と加工を切り離して考えないことである。
■材料メーカーが加工メーカーと連携する意味
新しい材料が開発されても、加工できなければ用途が限定される。
一方、加工技術があっても、必要な材料性能が存在しなければ製品は成立しない。
つまり、材料開発と加工技術は補完関係にある。
材料メーカーにとって、加工メーカーとの連携には次のような意味がある。
● 新材料の加工可能性を確認できる
● 微細形状への対応可能性を評価できる
● 加工時の破損や変形を把握できる
● 積層構成を検討できる
● 顧客の自動化工程への適合性を確認できる
● 量産時の歩留まりを評価できる
● 材料改良に必要な情報を得られる
例えば、新しい高熱伝導シートを開発したとする。
材料性能は優れている。
しかし顧客が求める複雑な形状へ加工できない。
そこで加工メーカーと共同で試作を行い、どの形状なら加工できるのか、どの厚みなら安定するのかを確認する。
その結果、材料メーカーが材料の柔軟性や支持構成を改良することも考えられる。
つまり加工メーカーは、材料開発そのものを行わなくても、材料の実用化に必要な情報を提供できる。
■材料開発と用途開発は同じではない
ここで、もう一つ重要な違いがある。
材料開発と用途開発である。
材料開発は、材料そのものの組成や物性を開発することである。
一方、用途開発は、既存材料や新材料を、どのような製品や機能に使うかを考えることである。
例えば、ある熱伝導性フィルムが存在するとする。
その材料を、
● AIサーバーの熱拡散部材
● 通信機器の放熱補助部材
● 電池周辺の熱対策部材
● 小型電子機器の熱対策部材
として使えないか検討する。
これは材料そのものを新しく作ることとは違う。
さらに、その用途に合わせて、
必要な形状へ加工する。
絶縁フィルムと積層する。
粘着材を部分的に配置する。
リール供給にする。
といった部材設計を行うこともある。
つまり、材料開発を専門としなくても、用途開発や加工構成の提案によって、新しい市場を生み出せる可能性がある。
ここはOTISにとって重要な領域である。
■材料を組み合わせることで、新しい機能を作る
一つの材料だけでは、製品に必要な機能を満たせない場合がある。
例えば、グラファイトは熱を面方向へ広げる性能を持つが、電気も通す。
そこで、絶縁フィルムと組み合わせる。
あるいは、放熱材を部品へ固定するために粘着材を組み合わせる。
このように、
● 放熱材+絶縁材
● グラファイト+粘着材
● 金属箔+絶縁フィルム
● 断熱材+保護フィルム
● TIM+剥離ライナー
● 放熱材+EMI対策材
といった複合構成が考えられる。
ただし、材料を組み合わせれば、機能が単純に足し算されるわけではない。
積層すると、
● 厚みが増える
● 界面が増える
● 熱抵抗が変わる
● 反りが発生する
● 粘着力が変わる
● 加工難易度が上がる
という問題も生じる。
そのため、複合化では材料ごとの性能だけでなく、積層後の機能を評価する必要がある。
つまり、材料そのものを開発しなくても、材料の組み合わせ方と加工方法によって、製品としての価値を高められる可能性がある。
■研究室で成功した材料が、量産で使えるとは限らない
材料研究では、少量の試料を使って性能を確認することがある。
研究室では、慎重に試料を作製できる。
測定条件を管理できる。
良好な試料を選んで評価することもできる。
しかし量産では条件が変わる。
材料ロットが変わる。
加工速度が上がる。
設備が摩耗する。
温度や湿度が変わる。
何万個、何十万個と連続生産する。
そのため、研究室で良好な性能を示した材料でも、量産工程で同じ状態を再現できるとは限らない。
例えば、材料そのものの性能に問題がなくても、加工時の厚みばらつきや積層位置ズレによって、製品ごとの熱性能が変わることがある。
つまり、
研究室で性能を実証することと、工場で性能を再現することは別の技術である。
この違いを理解することが、新材料の量産化では重要になる。
■前編のまとめ:材料が優れていても、加工できなければ製品にはならない
前編では、材料開発とは何か、そして材料を製品で使うときに何が起こるのかを見てきた。
熱伝導率を高めることは簡単ではない。
カタログ値だけでは、実際の性能は分からない。
グラファイト。
柔らかいTIM。
断熱材料。
いずれも、加工の段階で難しさが現れる。
そして、研究室で成功した材料が、量産で使えるとは限らない。
つまり、材料を生み出す技術と、材料を量産で使える部品にする技術は違う。
後編では、材料メーカーだけでは解決できない問題と、用途ごとに求められる性能、そしてOTISが担う役割を考える。
コラム監修:角本 康司 (オーティス株式会社)
語学留学や商社での企画開発を経て2011年にオーティス株式会社入社。経営企画部を中心に製造・技術部門も兼任し、2018年より代表取締役として事業成長と組織強化に努めている。
※本記事は教育・啓発を目的とした一般的な技術解説であり、特定企業・製品・技術を示すものではありません