■材料メーカーとの打ち合わせも変わる
「この材料をください。」
だけではない。
顧客設備では高速剥離。
80℃環境。
薄膜化が必要。
という情報を材料メーカーへ伝える。
すると、
ライナー変更。
材料グレード変更。
別粘着構成。
の提案が出る。
つまりOTISが、顧客工程情報を材料メーカーへ翻訳する役割を担える。
■「加工できますか?」を「何を成立させたいですか?」へ変える
この質問の違いは大きい。
加工できますか。
ならYES/NOで終わる。
何を成立させたいですか。
なら、
熱。
絶縁。
自動化。
コスト。
という本当の目的が出てくる。
つまりOTISの提案営業では、加工方法を聞く前に目的を聞く。
■設備メーカーとの打ち合わせも変わる
「この部材を貼れる設備を作ってください。」
だけではない。
部材形状を変えられる。
リールピッチも変更可能。
という前提で設備メーカーと話す。
すると、
設備側と部材側の両方から最適化できる。
つまり、固定された部材を設備へ合わせるのではなく、両者を同時設計する。
■顧客・材料メーカー・設備メーカー・OTISの四者連携
顧客。
必要な機能と工程。
材料メーカー。
材料性能。
設備メーカー。
自動化技術。
OTIS。
加工・積層・供給形態。
この四者がつながる。
すると、
材料だけ。
加工だけ。
設備だけ。
では解けなかった課題を解きやすくなる。
OTISはこの中で、材料を工程へつなぐ位置に立つことができる。
■顧客工程を理解すれば材料メーカーに依存しすぎない
特定材料Aを加工する会社。
ではAが採用されなくなると案件もなくなる。
しかし、
顧客の放熱・絶縁・自動化課題を理解する会社
なら、材料Bへ変わっても関われる。
つまり顧客工程理解は、材料依存から課題依存への転換につながる。
■製品名ではなく機能課題を見る
スマートフォン向け。
EV向け。
AIサーバー向け。
市場は違う。
しかし工程を見ると、
TIMを貼る。
絶縁フィルムを貼る。
金属箔を積層する。
自動化する。
という共通課題がある。
つまりOTISが狙うのは市場名だけではない。
産業を横断して繰り返し発生する工程課題である。
■顧客工程から横展開テーマを見つける
顧客Aで、
薄膜TIMの自動貼付。
を解決。
この技術は、
AIサーバー。
車載。
医療機器。
でも使えるかもしれない。
つまり個別案件を、共通加工技術へ抽象化することで横展開できる。
■一案件を加工ノウハウで終わらせない
この顧客専用の治具。
この顧客専用の条件。
だけで終わる。
では横展開できない。
なぜ成立したか。
どの条件が重要か。
を整理する。
すると次案件へ使える。
つまり顧客工程提案は、OTISの技術資産を増やす活動にもなる。
■顧客工程の理解は営業資料にもつながる
例えば、
「TIM加工可能」
だけでは弱い。
「手貼りTIMをリール化し、自動貼付工程へ」
なら具体的。
「3部材3工程を異形状積層で1部材化」
なら顧客価値が見える。
つまり、技術名ではなく工程改善事例として発信することで営業力も上がる。
■WEBコンテンツにも向いている
顧客が検索するのは、
「高精度打ち抜き会社」
だけではない。
TIM 貼りにくい。
グラファイト 自動貼付。
絶縁フィルム 気泡。
といった課題かもしれない。
顧客工程を理解すれば、こうした課題ベースのコンテンツを書ける。
つまり技術マーケティングにもつながる。
■顧客にとって最適なら、OTIS加工を減らす提案もあり得る
本当に不要な粘着層。
なくした方が熱性能が良い。
複雑加工。
単純形状でも成立する。
なら加工工程は減る。
短期的には加工売上が減るかもしれない。
しかし顧客にとって良い。
こうした提案ができれば信頼が増す。
つまり顧客工程を見るとは、
自社加工量を最大化することではなく、顧客工程全体を最適化することである。
■材料メーカーへ直接相談した方がよい場合もある
材料そのものの問題。
OTISで加工しても解決しない。
なら材料メーカーへつなぐ。
冷却装置側の問題なら設備メーカー。
解析が必要なら専門会社。
全部をOTIS案件にしない。
これも重要である。
■「できないこと」を明確にするほど提案の信頼性は上がる
OTISは、
材料開発会社ではない。
CFD専業会社ではない。
冷却装置メーカーでもない。
しかし、
部材加工。
積層。
供給形態。
量産工程。
では貢献できる。
つまり、自社の役割を明確にして必要な専門会社と組む方が顧客価値は高くなる。
■顧客工程を見るとOTISの専門外も見える
液冷システムそのものの能力不足。
チップ内部設計。
ヒートシンク設計。
これらはOTISだけでは解決できない。
そこで専門会社と連携。
重要なのは、「OTISで全部解決します」ではない。
「どこがOTIS領域で、どこから協業か」を早く判断すること。
■顧客の開発初期から入る価値
図面完成後。
材料確定後。
OTISへ加工依頼。
この段階では変更余地が少ない。
一方、
熱課題が出た。
材料選定中。
形状検討中。
の段階から関われば、
加工性。
量産性。
自動化。
を先に織り込める。
つまり、加工会社は後工程だから、最後に呼ぶべきとは限らない。
■早期参加で手戻りを減らす
材料決定。
試作成功。
量産直前。
自動貼付できない。
形状変更。
熱評価やり直し。
これを防ぐ。
早い段階で、
この材料は剥離できますか。
この形はリール化できますか。
を見る。
つまりOTISの早期参加は、開発スピード向上にもつながる。
■試作設計と量産設計を同時に行う
試作だけ成立。
量産は後で考える。
ではなく、
試作形状。
量産加工。
自動化。
を同時に考える。
これによって、試作から量産への変更を減らせる。
つまり顧客工程を見ることは、試作と量産の分断をなくすことでもある。
■顧客の年間数量も重要な設計条件
100個。
10万個。
1000万個。
では最適加工法が違う。
少量なら、
レーザー。
手貼り。
でもよい。
大量なら、
金型。
リール。
自動化。
が必要。
つまり数量は見積条件だけではなく、工程設計条件である。
■将来数量も聞く
現在100個。
来年10万個。
という案件。
最初から量産対応形状にしておけばスムーズ。
現在数量だけで試作方法を決めると、後で作り直すことになる。
つまり、量産の未来から逆算して試作することが重要になる。
■顧客の設備投資計画も聞く
来年自動化予定。
なら今からリール化を考える。
現在は手貼り。
でも将来設備導入。
なら、部材形状を将来設備に合わせられる。
つまり、加工会社が顧客の生産計画を理解することで、長期提案ができる。
■顧客工程提案は営業期間が長くなる
単純加工なら、
図面。
見積。
受注。
で早い。
工程提案は、
現場確認。
試作。
設備評価。
量産検証。
が必要。
時間はかかる。
しかし一度工程へ組み込まれると、簡単には置き換えにくい。
つまり、工程へ入る案件ほど関係性が深く、継続性も高くなる。
■価格だけで比較されにくくなる
同じ図面の打ち抜き。
A社10円。
OTIS11円。
価格比較されやすい。
しかしOTISが、
自動化しやすい形状。
リール化。
工程削減。
まで提案。
となれば、単純単価比較ではなくなる。
つまり顧客工程提案は、加工会社のコモディティ化を防ぐ。
■図面価格競争から工程価値競争へ
「同じものをどこが安く作るか」ではなく、
「どうすれば顧客工程全体が良くなるか」へ競争軸を変える。
これはOTISにとって非常に重要である。
■OTIS視点:加工会社から工程成立会社へ
高精度打ち抜き。
微細加工。
薄膜加工。
ラミネート。
異形状積層。
リール化。
これらはすべて重要な技術である。
しかし最終的に顧客が求めているのは、加工技術そのものではない。
製品を安定して作れること。
量産できること。
品質がばらつかないこと。
つまりOTISが目指すべきなのは、加工会社ではなく、顧客工程を成立させる会社である。
■「何を作れますか」から「どの工程を成立させられますか」へ
従来。
PET加工。
両面テープ加工。
金属箔加工。
という分類。
これからは、
熱対策部材の自動貼付。
複数機能材の一体化。
薄膜部材の量産安定化。
という分類でも考える。
つまり、設備・材料別の会社紹介から、顧客工程課題別の会社紹介へ変わることができる。
■熱問題はOTISが工程会社へ進化する格好のテーマ
熱問題は、
材料だけで解決しない。
界面。
形状。
絶縁。
粘着。
自動化。
量産。
が関係する。
つまりOTISの複数加工技術を横断的に使いやすい。
だから熱対策は、単なる新市場ではない。
OTISが「工程成立会社」へ進化するための象徴的なテーマにもなる。
■「熱と言ったらOTISへ」の意味
OTISが熱伝導率世界一の材料を作るわけではない。
液冷装置を設計するわけでもない。
GPUを設計するわけでもない。
しかし、
熱材料をどう加工するか。
どう積層するか。
どう貼るか。
どう自動化するか。
どう量産するか。
という段階で困ったとき、
OTISへ相談する。
このポジションを作る。
つまり、
「熱と言ったらOTISへ」は、熱の全てを自社でやるという意味ではない。
熱対策を実際の工程へ落とし込むときに相談される会社になる、という意味である。
■OTISでできること
OTISでは、
● 顧客工程を踏まえた加工提案
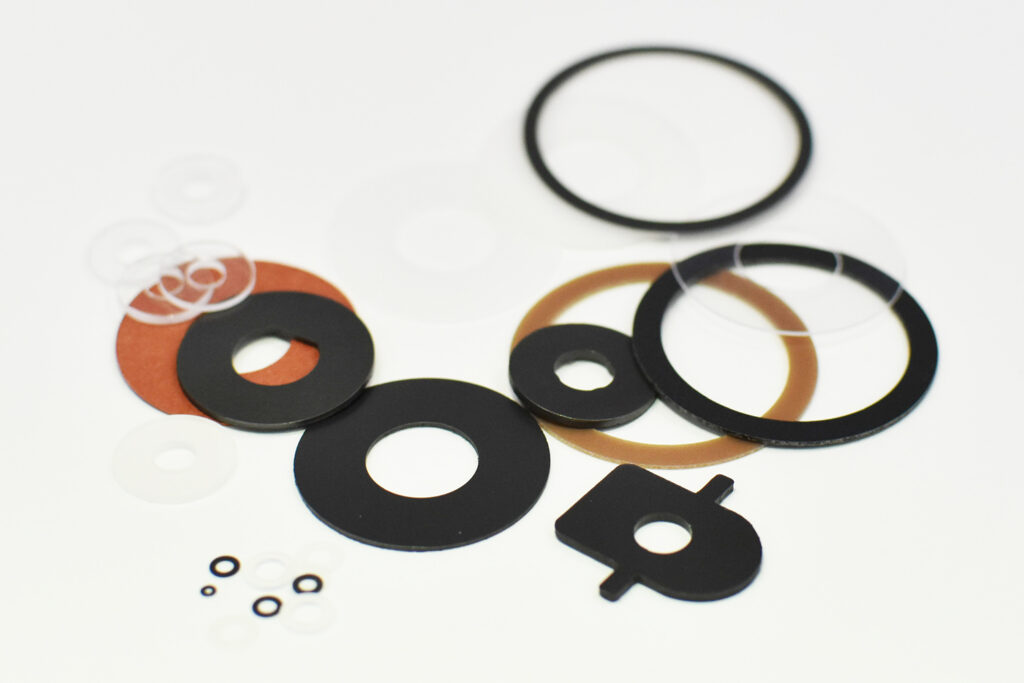
● 高精度打ち抜き
● 微細加工
● 薄膜加工
● TIM加工
● グラファイト加工
● 絶縁材加工
● 金属箔加工
● 粘着材加工
● 高精度ラミネート
● 部分ラミネート
● 異形状積層
● ハーフカット
● キャリア設計
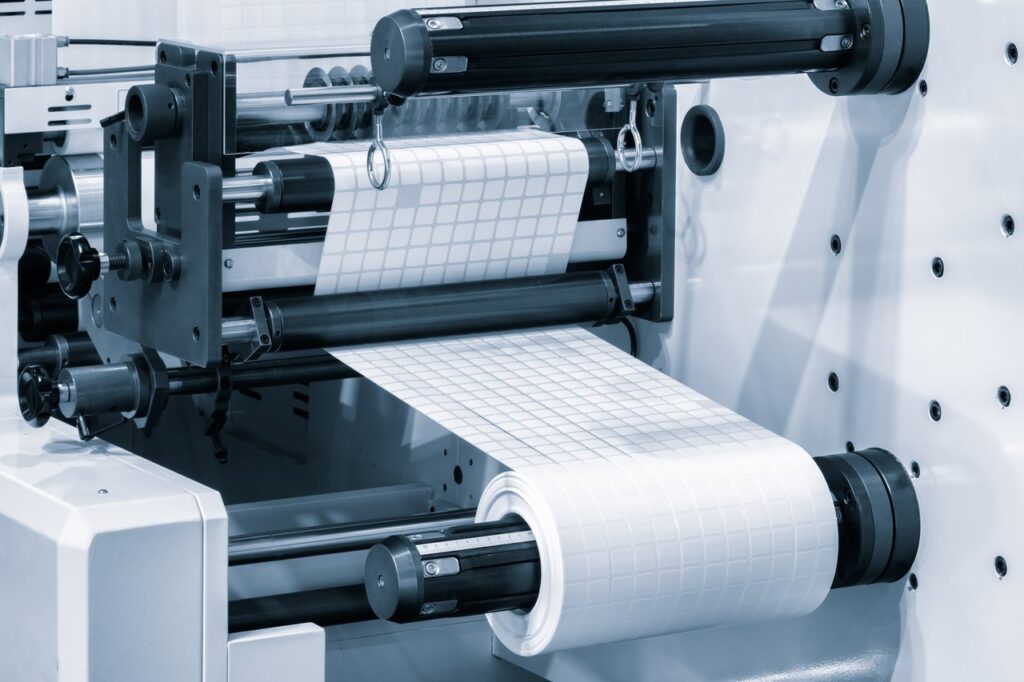
● リール・ツー・リール加工
● 自動化向け供給形態
● 画像検査
● 量産安定化
● 試作から量産への工程設計
● 材料メーカーとの連携
● 設備メーカーとの連携
● 顧客工程改善を意識したDFM提案
などを組み合わせ、材料加工だけでなく顧客工程全体の成立に貢献することができる。
■OTISの専門外
OTISは、
● 熱材料そのものの基礎開発
● CFD専業解析
● 半導体チップ設計
● 液冷装置そのものの設計
● 自動貼付設備そのものの製造
を専門とする会社ではない。
必要に応じて、
材料メーカー。
解析会社。
設備メーカー。
顧客設計部門。
と連携する。
OTISが担うのは、
高機能材料を、顧客工程で実際に使える量産部材へ落とし込む領域である。
■まとめ:加工会社の価値は、図面の外側にある
図面を正確に作る。
これは加工会社の基本である。
しかし、その先には顧客工程がある。
剥離する。
持つ。
貼る。
圧着する。
検査する。
自動化する。
量産する。
そのすべての中で部材が使われる。
だから良い加工部材とは、
図面どおりの部材
だけではない。
顧客工程の中で、無理なく、安定して、必要機能を発揮できる部材
である。
そのためには、
図面を見る。
材料を見る。
だけでなく、
現場を見る。
設備を見る。
作業を見る。
不良を見る。
量産数量を見る。
将来の自動化まで見る。
必要がある。
そこで初めて、
形状変更。
部分粘着。
異形状積層。
リール化。
一体化。
といった提案が生まれる。
顧客から言われた形を作るだけなら、加工会社である。
顧客の目的を理解し、
加工方法を変え。
形状を変え。
供給方法を変え。
時には材料メーカーや設備メーカーまでつなぎ、
顧客工程が安定して流れるところまで考える。
そこまで進めば、
加工会社から、工程成立会社へ変わる。
OTISは熱材料メーカーではない。
冷却装置メーカーでもない。
半導体設計会社でもない。
しかし、
材料性能と製品性能の間にある、
形状。
界面。
積層。
貼付。
自動化。
量産。
という現実の工程をつなぐことができる。
材料を使える形にする。
部材を設備が扱える形にする。
試作を量産できる形にする。
この三つをつなげること。
それが、顧客工程を見た提案の本質であり、
OTISが熱問題で目指すべき価値なのである。
コラム監修:角本 康司 (オーティス株式会社)
語学留学や商社での企画開発を経て2011年にオーティス株式会社入社。経営企画部を中心に製造・技術部門も兼任し、2018年より代表取締役として事業成長と組織強化に努めている。
※本記事は教育・啓発を目的とした一般的な技術解説であり、特定企業・製品・技術を示すものではありません